Porozumění typům tolerance ve strojírenství: Komplexní průvodce
datum:2026-05-22
Pohled: 6189 Směřovat
Technická tolerance je základním standardem, který propojuje teorii designu a fyzickou výrobu a stanoví rozsah přípustných odchylek velikosti, tvaru a povrchu součásti. Rozumné nastavení tolerancí může zaručit nejen vhodnost montáže a provozní stabilitu dílů, ale také vyvážit přesnost výroby a výrobní náklady, což je základní zárukou vysoké kvality výroby hliníkových profilů, přesných strojů a dalších průmyslových odvětví.
Co je tolerance ve strojírenství
Tolerance in Engineering označuje maximální povolený rozsah odchylek ve fyzických rozměrech součásti a je základním základem pro řízení přesnosti produktu ve zpracovatelském průmyslu. Všechny mechanické díly nelze vyrobit v absolutní standardní velikosti a tolerance je standardizovaný práh stanovený pro takové rozumné výrobní odchylky. Hodnota tolerance je obvykle v milimetrech nebo palcích jako jednotka, hlavní úlohou je chránit zaměnitelnost dílů a využití funkce. Adaptivní součásti, jako jsou ložiska a přesné hliníkové profily, spoléhají na přesné tolerance, aby bylo možné kontrolovat malé rozměrové odchylky a vyhnout se chybám při montáži. Návrh tolerance zároveň zohlední ztrátu celého životního cyklu produktu a ponechá přiměřený prostor pro odchylky pro kompenzaci opotřebení a deformace dílů vzniklých dlouhodobým používáním. Běžně používaný standard maximální tolerance v pevné fázi může maximalizovat přizpůsobení výrobních odchylek za předpokladu zaručení strukturální integrity. Toleranční zóny ve strojírenských výkresech nejsou nastaveny libovolně, ale jsou vypočteny kombinací funkce součásti, výrobního procesu a přesnosti zařízení. Například konvenční toleranční intervaly pro CNC obrábění ocelových dílů a hliníkových profilů nejen odpovídají obráběcím schopnostem zařízení, ale také splňují normy pro použití produktu.
Proč na tolerancích záleží
ZajištěníUuniverzálnostPuměníAadaptace
Standardizované tolerance mohou sjednotit normy přesnosti pro výrobu dílů, takže díly zpracované různými zařízeními a šaržemi lze spárovat a sestavit a díly lze volně vyměňovat. Tato vlastnost výrazně zjednodušuje montážní proces průmyslové velkovýroby, efektivně zkracuje dobu montáže a zpracování a komplexně splňuje výrobní požadavky velkovýroby.
UrčitPproduktPvýkonnost aSbezpečnostUse
Tolerance přímo určuje přesnost ustavení mechanického systému a současně ovlivňuje koeficient tření a celkové rozložení napětí při provozu zařízení. Je to základní parametr pro řízení provozního stavu mechanických výrobků. Přesné hliníkové profily, díly pro letectví a kosmonautiku a další špičkové produkty spoléhají na přesnou toleranční kontrolu odchylky deformace. Může účinně zlepšit trvanlivost a stabilitu produktu a vyhnout se různým typům bezpečnostních rizik.
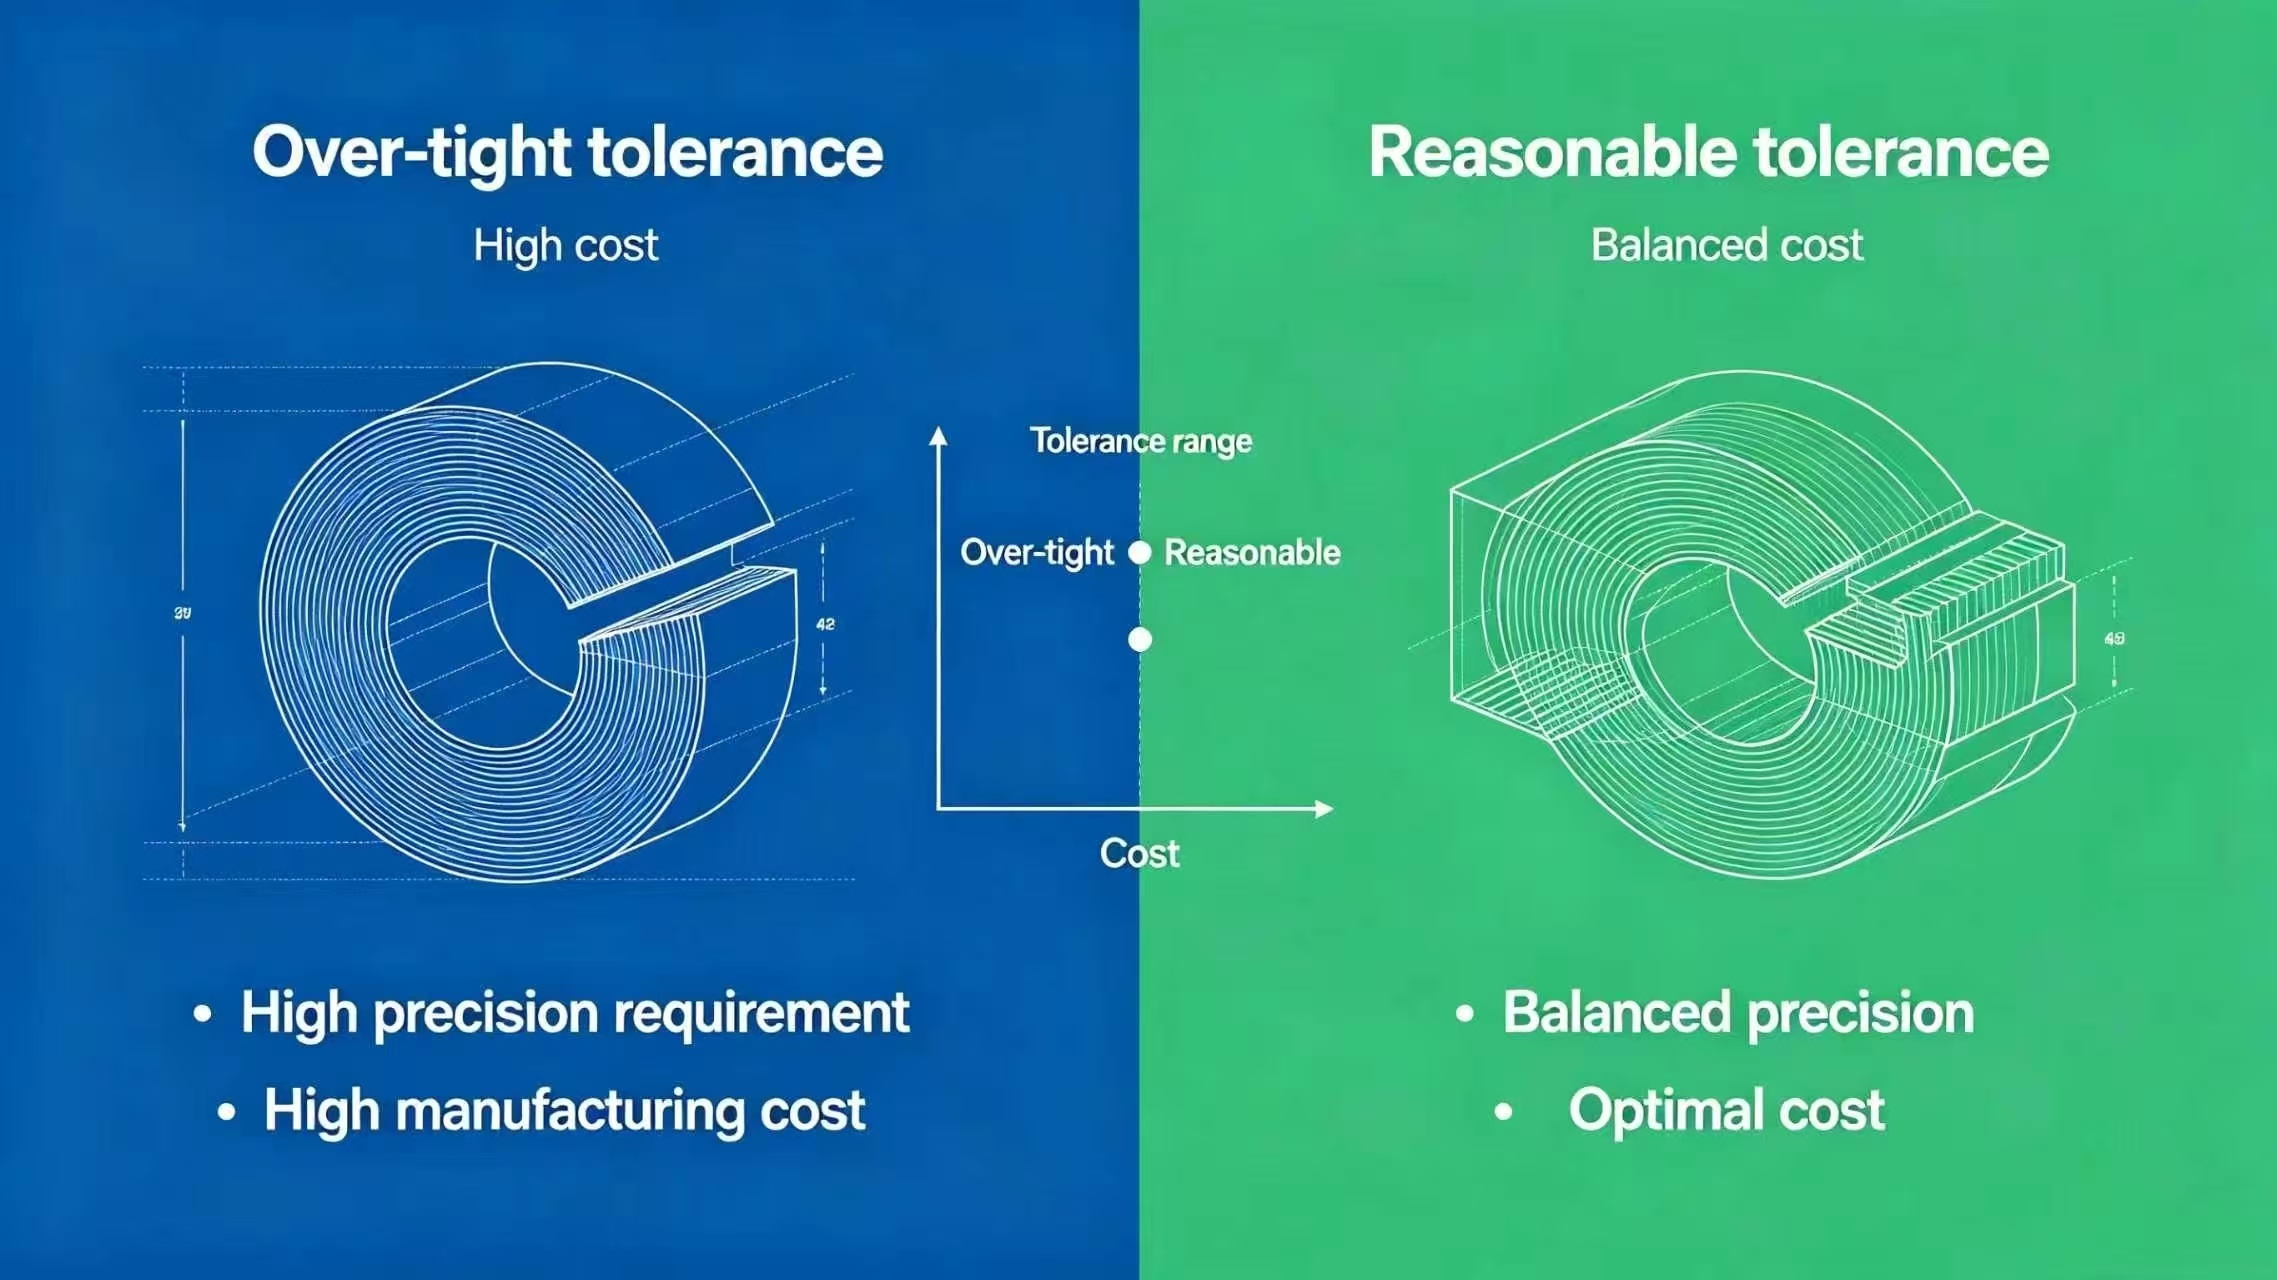
VyrovnáváníPprodukcíApřesnost aMvýrobaCost
Příliš těsné nastavení toleranční normy výrazně zvýší obtížnost zpracování dílů a klade extrémně vysoké požadavky na zpracovatelské zařízení a přesnost procesu. To přímo zvýší proces broušení, zvýší zmetkovitost a výrazně zvýší celkové náklady na výrobu a kontrolu kvality. Vědecké a rozumné nastavení tolerance může zaručit využití výkonu produktu na základě efektivního zjednodušení výrobního procesu zpracování. Nejen, že se můžete vyhnout zbytečným procesním ztrátám, ale také přesně kontrolovat výrobní náklady, abyste maximalizovali nákladovou efektivitu.
Vyhněte sePproduktFpohoda aApoprodejníRvolatRisk
Nepřiměřená kontrola tolerance může snadno způsobit nesouosost dílů, nadměrné opotřebení, zaseknutí zařízení a další problémy se selháním. Ve vážných případech to může vést k selhání šarže a ovlivnit plán výroby a dodávek. Vědecký a standardizovaný návrh tolerancí a řízení celého procesu může zabránit skrytému nebezpečí provozu dílů ze zdroje. Účinně snižte pravděpodobnost selhání produktu, pomozte společnostem snížit poprodejní náklady a udržet pověst značky.
Hlavní typy tolerancí ve strojírenství
Rozměrové tolerance
Rozměrové tolerance jsou nejzákladnější typy tolerancí ve strojírenství, hlavně kontrolující odchylky fyzických rozměrů, jako je délka, průměr, tloušťka stěny, šířka štěrbiny atd., které jsou široce používány ve všech druzích strojů a zpracování hliníkových dílů. Existují zřejmé rozdíly v normách rozměrových tolerancí pro různé funkční díly. Běžné nenosné konzoly se běžně používají s tolerancí ±0,1 mm, přesné polohovací plochy CNC se používají s tolerancí ±0,05 mm a scénáře s vysokou přesností, jako je uložení ložisek, musí být přísně kontrolovány s odchylkou ±0,01 mm. Čím vyšší je přesnost tolerance, tím složitější jsou postupy zpracování a zvyšuje se také riziko zmetkovitosti. Proto se průmysl obecně řídí principem kontroly na vyžádání, zpřísněním tolerancí na klíčových částech, jako jsou pouzdra, ložisková pouzdra, hliníkové přesné montážní bity, a uvolňující standardy na nefunkčních površích. Vezmeme-li jako příklad části hřídele o jmenovitém průměru 10,00 mm, rozměrová tolerance ±0,05 mm odpovídá kvalifikovanému rozsahu velikostí 9,95 mm až 10,05 mm, což může zaručit přesné přechodové uložení a uložení s přesahem s nosnými otvory.
Geometrická tolerance
Geometrická tolerance se používá k řízení tvaru, prostorové polohy a úhlového vztahu dílů, aby se vyrovnaly nedostatky rozměrové tolerance, která nemůže omezit odchylky tvaru a orientace dílů, a je základním standardem komplexní přesné montáže. Geometrické tolerance jsou rozděleny do čtyř hlavních kategorií, jmenovitě tolerance tvaru pro řízení tvaru součásti, směrové tolerance pro řízení úhlové orientace, polohové tolerance pro řízení polohové odchylky a tolerance házení pro řízení rotujících součástí. Maximální a minimální standardy v pevné fázi se běžně používají v průmyslu, aby odpovídaly extrémnímu stavu výroby součásti. Polohové tolerance pro hliníkové profily a díly hřídele lze použít k zaručení přesnosti montáže při současném uvolnění přiměřených výrobních odchylek a zlepšení tolerance obrábění. Standardizovaná specifikace geometrických tolerancí sjednocuje technické standardy návrhu a výroby, snižuje odchylky v komunikaci mezi odděleními a činí zpracování a kontrolu kvality složitých konstrukčních dílů standardizovanější a efektivnější.
Tolerance drsnosti povrchu
Tolerance drsnosti povrchu řídí přípustnou odchylku struktury povrchu dílů, běžně používané číselné značení Ra, Rz, přímo ovlivňuje odolnost dílů proti opotřebení, těsnění, tření a vzhled textury. Scénáře CNC obrábění mají vyspělé standardy drsnosti, běžnou frézovací plochu Ra hodnotu 3,2 μm, ovládání přesných dílů pro všeobecné použití v 1,6 μm, těsnicí plochy, kluzné kontaktní plochy musí dosáhnout 0,8 μm, optické přesné díly musí být menší než 0,4 μm. Eloxování hliníku, leštění, pískování a další procesy dodatečné úpravy změní původní drsnost povrchu. Ve fázi návrhu je nutné předem vyhradit prostor pro odchylky, aby se předešlo nestandardní přesnosti povrchu způsobené následnou úpravou.
Tolerance tvaru
Podle normy DIN EN ISO 1101 obsahuje tvarová tolerance šest základních indexů, které se specializují na kontrolu tvarové odchylky jednoho komponentního prvku bez vztahu k jiným měřítkům, což je zárukou základní tvarové a polohové přesnosti. Přímost řídí odchylku přímosti čar a hřídelí. Tolerance přímosti 0,05 mm vyžaduje, aby měřená čára byla v odpovídajícím tolerančním intervalu po celé délce čáry, což se běžně používá pro kontrolu deformace dlouhých hliníkových profilů a částí hřídele. Rovinnost je nejrozšířenější tvarová tolerance se zaměřením na kontrolu rovinnosti těsnící plochy a montážní plochy a tolerance rovinnosti přesné těsnicí plochy se obvykle řídí mezi 0,01 mm a 0,05 mm. Kromě toho kulatost, válcovitost, obrys čáry, obrys povrchu také patří do tolerance tvaru, většinou používaného v ložiskových pouzdrech, tvarovkách kruhových trubek a dalších částech, přísné kontrole průřezu a celkového tvaru odchylky, aby se zabránilo abnormálnímu opotřebení.
Polohová tolerance
Polohová tolerance bere referenční prvek jako referenci pro řízení polohové a úhlové odchylky vlastností dílů, která se dělí hlavně do tří kategorií směrové tolerance, polohové tolerance a tolerance házení a je klíčem k přesné montáži. Tolerance směru zahrnuje rovnoběžnost, kolmost a úhlovost a tolerance rovnoběžnosti 0,03 mm může zajistit, že lícovaný povrch dílu je přesně rovnoběžný s referenčním povrchem, který je široce používán ve scénářích montáže hliníkových rámů a otvorů hřídele. Tolerance polohy řídí odchylku odsazení polohy otvoru, osy a povrchu symetrie, aby se zajistilo, že klíčová struktura dílů je v teoretické přesné poloze, což je základní základ pro zpracování porézního hliníkového profilového panelu a přesné konzoly. Tolerance házení se vztahuje na hřídele a rotující části a tolerance kruhového házení přesných hřídelů je obvykle řízena na 0,01 mm až 0,03 mm, což může účinně zabránit problémům s vibracemi a excentricitou během provozu zařízení.
Standardní toleranční systémy a specifikace
Mezinárodní norma ISO 2768
ISO 2768 je globální standard pro obrábění tolerancí pro lineární a úhlové rozměry bez speciálního značení, vhodný pro většinu průmyslových scénářů, jako je CNC obrábění a vytlačování hliníku. Norma klasifikuje přesnost obrábění do čtyř stupňů: jemný, střední, hrubý a ultra hrubý a dále rozděluje stupně geometrické tolerance H, K a L, které lze podle potřeby přizpůsobit potřebám výroby s různou přesností a různou cenou. Označení výkresů ISO 2768-mK představuje implementaci standardů střední přesnosti pro lineární rozměry a přesnosti na úrovni K pro geometrické prvky, což eliminuje potřebu označovat rozměrové tolerance jednu po druhé a zjednodušuje proces návrhu výkresu. ISO 2768 je obecná základní norma, ale pro speciální scénáře s vysokou přesností, jako je letecký průmysl, lékařství, přesná elektronika atd., je nutné samostatně označit tolerance utažení, čímž se nahradí obecná norma, aby bylo zajištěno, že přesnost produktu odpovídá normě.
Toleranční systém
Přehled tolerance přizpůsobení
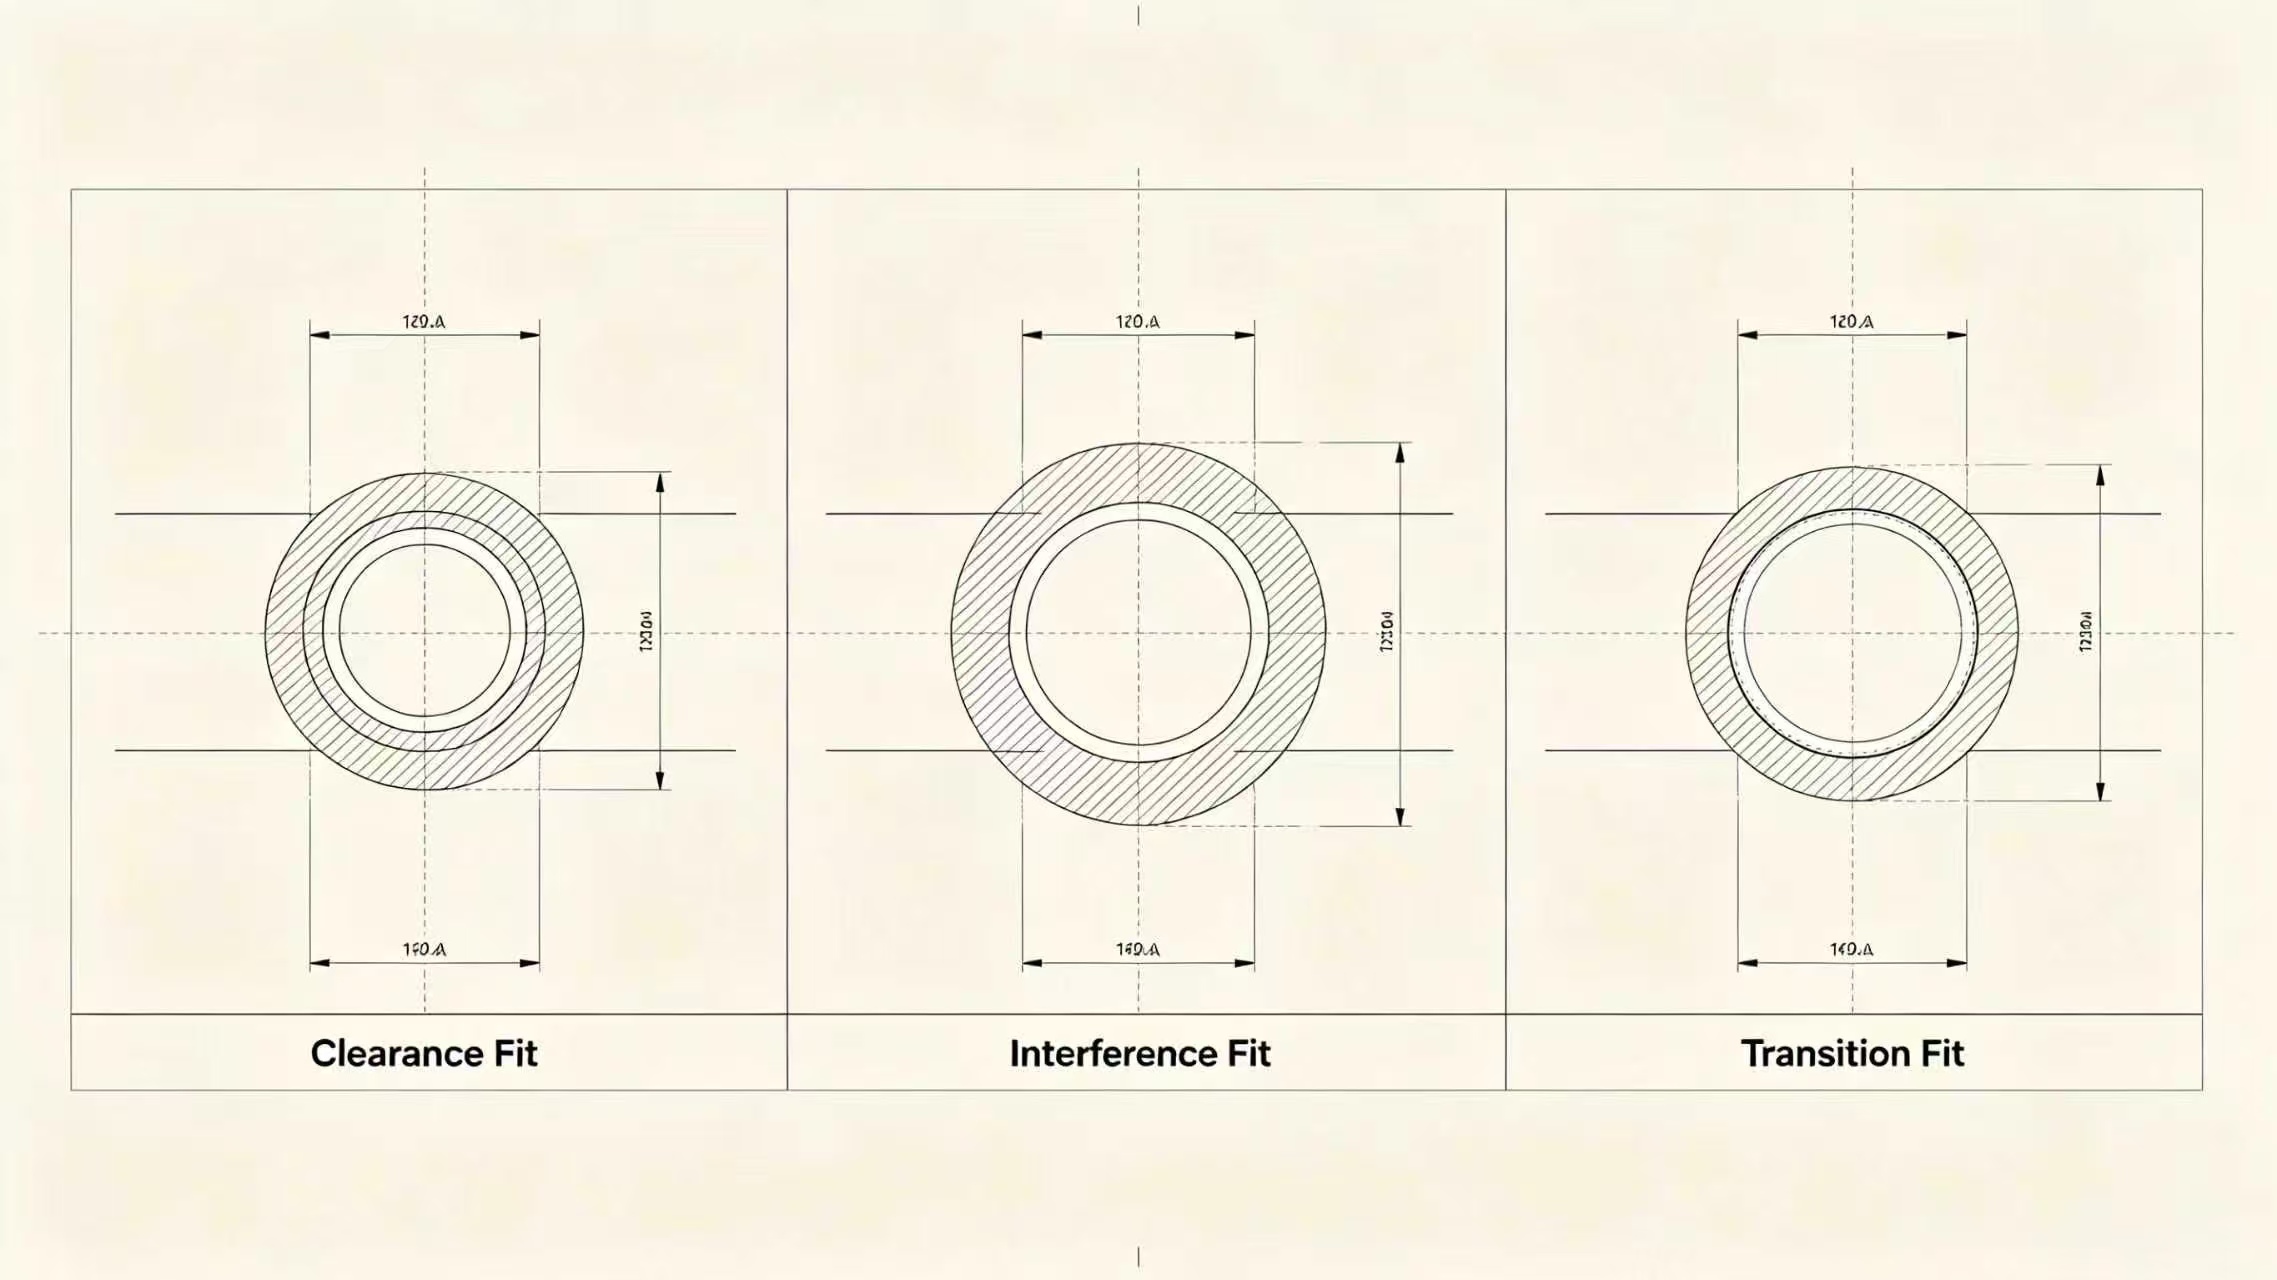
Tolerance montáže je základním standardem pro kontrolu těsnosti sestavy spárovaných dílů a je důležitým základem pro návrh mechanické sestavy. Průmysl je především kategorizuje do tří typů, které jsou vhodné pro různé montážní a pracovní podmínky zařízení. Rozumným výběrem typu uložení lze přesně řídit stav montáže dílů s přihlédnutím ke stabilitě konstrukce a praktičnosti demontáže, aby vyhovovaly potřebám různých typů strojní výroby.
OdbaveníFto
Velikost těla hřídele s vůlí je vždy menší než odpovídající velikost otvoru a po montáži zůstane malá jednotná mezera. Tato konstrukční vlastnost zajišťuje flexibilní posouvání a otáčení dílů s menším jízdním odporem. Vůle se široce používají v obecných převodových konstrukcích a pohyblivých spojích a jsou jednou z nejběžněji používaných forem uložení při dynamické montáži strojů.
RušeníFto
Velikost dílů hřídele s přesahem je o něco větší než velikost otvoru a díly po sestavení těsně sedí bez jakékoli mezery. Spoléhání se na velikost výlisku pro dosažení samosvorného upevnění, bez potřeby šroubů, lepidla a dalšího pomocného pevného příslušenství. Tento typ uložení je tuhý, odolnost proti krouticímu momentu je vynikající, většinou se používá při potřebě dlouhodobé fixace, neumožňuje volné posunutí přesné spojovací konstrukce.
PřechodFto
Přechodová uložení se vyznačují přítomností odchylek průřezu v rozměrech dílů a nejistoty v montážním efektu. Po montáži se může objevit malá mezera nebo mírné přeplnění. Tento typ lícování kombinuje snadnou montáž a přesnost polohování s vyšší odolností proti chybám a je obecně použitelný pro všechny typy scénářů přesného polohování.
Tolerance při výrobě hliníkových profilů
Hliníkové profily jsou lehké, snadno se deformují a jsou náchylné k odchylkám během zpracování, vytlačování a následného zpracování. Tolerance různých typů je třeba kontrolovat, aby byla zajištěna přesnost montáže profilu a strukturální stabilita.
PovrchFlatnostCovládání
Rovinnost přímo ovlivňuje těsnicí účinek a montážní lícování hliníkových profilů. Pro konvenční CNC obrábění hliníkových profilů by měla být odchylka rovinnosti v rámci každé délky 100 mm řízena mezi 0,05 mm a 0,3 mm. Tenkostěnné hliníkové profily s velkým rozpětím jsou náchylné k deformaci, problémům s deformací, k výrobě zpracování odlehčení pnutí, vakuovému upínání a dalším procesům, přísné kontrole odchylky rovinnosti, aby byla chráněna celková rovinnost.
PřímostCovládáníLongPprofily
Dlouhé extrudované hliníkové profily jsou náchylné k ohýbání a deformaci v důsledku zbytkového napětí a průmyslovým konvenčním standardem je, že odchylka přímosti by neměla být větší než 0,1 mm až 0,3 mm na každých 300 mm délky. Různé materiály z hliníkové slitiny mají různou stabilitu, T6 temperovaný hliník má silnější rozměrovou stabilitu a menší odchylku přímosti, což je vhodnější pro výrobu vysoce přesných konstrukčních dílů s dlouhým profilem.
DíraPosiceCovládání
Rozhodující je polohová přesnost mechanicky spojovaných otvorů hliníkových profilů. Díky stabilnímu umístění základny lze odchylku polohy konvenčních otvorů řídit od ±0,05 mm do ±0,10 mm. Odchylky polohy otvorů u velkorozměrových hliníkových profilových panelů lze snadno akumulovat a sériovou výrobu je třeba detekovat pomocí třísouřadnicového měřicího zařízení, aby se předešlo problémům s nesouosostí sestavy způsobenými superpozicí chyb.
StěnaThicknessPreciseCovládání
Zpracování hliníkové tenkostěnné konstrukce je náchylné k vibracím, odštěpování, deformačním problémům, frézování se stabilní minimální tloušťkou stěny by mělo být udržováno na 0,8 mm až 1,0 mm. Ultra-vysoká a ultratenká hliníková profilová struktura se snadno ohýbá a deformuje přidáním výztužných tyčí, optimalizuje technologii zpracování pro stabilizaci velikosti tloušťky stěny, aby byla zajištěna tolerance na úrovni.
ZávitPreciseCovládání
Hliníkové profilové závity přímo zpracované CNC mohou dosáhnout úrovně přesnosti 6H/2B stabilně, aby vyhovovaly požadavkům na pravidelné připojení. Závitové díly s vysokým zatížením a vysokou frekvencí použití musí být vybaveny pláštěm závitů, aby se zvýšila životnost. Tolerance závitu se zaměřuje na kontrolu středního průměru a polohové odchylky, aby se zabránilo odsazení závitu a špatné okluzi a aby se chránila pevnost spojení a stabilita při demontáži hliníkových součástí.
Jak vybrat správnou toleranci
DefinujteCrudaApřesnostRpožadavky
Před provedením prací na návrhu tolerance je nutné komplexně vyřešit vlastní funkci dílů. Přesně rozlišujte mezi kritickými součástmi sestavy a součástmi běžného vzhledu, abyste poskytli základ pro nastavení tolerance. U struktur jádra, jako jsou pohyblivé spoje, těsnění a montáž a přesné umístění, je třeba zpřísnit toleranční standard. U nefunkčních oblastí, které jsou čistě kosmetické a nepodléhají působení síly, mohou být požadavky na toleranci vhodně zmírněny, aby se snížily výrobní obtíže.
RovnováhaPrecise aCost
Přesnost tolerance pozitivně koreluje s výrobními náklady a obtížností zpracování, čím vyšší jsou požadavky na přesnost, tím složitější je výrobní proces. Přísné normy tolerancí výrazně zvýší míru zmetkovitosti dílů, což má za následek zbytečné ztráty ve výrobě. Designéři by neměli slepě zpřísňovat toleranční parametry, skutečné použití produktu funguje jako základní spodní linie. Zvažte vědecky vztah mezi přesností a cenou a nastavte rozumné rozsahy tolerance, které berou v úvahu kvalitu a nákladovou efektivitu.
AdaptaceWiMateriálníPvlastnosti
Fyzikální vlastnosti různých surovin se liší, s různým stupněm tepelné roztažnosti, smršťování a deformace. Hliníkové profily a plastové díly jsou citlivější na změny teploty a vlhkosti a jsou náchylné k rozměrovým odchylkám při zpracování a používání. Ve fázi návrhu tolerance je nutné vyhradit si výhradní rezervu v kombinaci s materiálovými charakteristikami. Vědeckým rezervováním prostoru pro deformaci lze účinně kompenzovat rozměrové chyby způsobené změnami prostředí a zaručit stálost přesnosti dílů.
ShodaPprodukcíEvybaveníCapacita
Mezi horní hranicí přesnosti různých typů zpracovatelských zařízení je zřejmá mezera a přesnost CNC obrábění je vyšší, daleko přesahující tradiční procesy, jako je svařování a odlévání. Rozsahy chyb obrábění různých zařízení jsou různé a existuje pevná hranice přesnosti procesu. Konstrukční tolerance musí být přizpůsobeny zpracovatelským schopnostem stávajícího zařízení, je přísně zakázáno stanovit horní hranici přesnosti nad rámec zařízení s přísnými parametry. To zajišťuje, že výroba může být realizována, efektivně snižuje pravděpodobnost zpracování odpadu a přepracování.
brátjáv úvahuEcelýPprodukcíProcess
Pokovování dílů, stříkání, eloxování a další procesy následné úpravy vytvoří na povrchu profilu tenkou vrstvu. Hromadění takových vrstev přímo změní původní rozměry výlisku součásti, což má za následek drobné odchylky. Tolerance musí být ponechány stranou ve fázi návrhu, aby se vyrovnaly přírůstkové rozměry způsobené povlakem. To může účinně zabránit problému s předimenzováním dílů po následném zpracování a zajistit, že přesnost montáže hotového výrobku odpovídá standardu.
Vyhýbání seAnahromaděnéTtoleranceDeviace
V procesu montáže více dílů se budou malé toleranční chyby jednotlivých dílů průběžně kumulovat. Hromadění chyb do určité míry ovlivní montážní přesnost celkové konstrukce. Ve fázi návrhu a výroby je vyžadována přísná kontrola tolerančních parametrů každé součásti. Účinně oslabit efekt superpozice chyb od kořene, aby se zabránilo celkovému nesouososti sestavy, selhání sestavy a dalším problémům.
Integrace aOoptimalizaceTtoleranceSchem
Při návrhu tolerančního programu je třeba vzít v úvahu funkci výrobku, materiálové charakteristiky, zpracovatelské zařízení a technologii výroby. Integrujte hlavní ovlivňující faktory a vytvořte vědecký a kompletní systém návrhu tolerance. Konečné toleranční parametry musí být jasně vyznačeny v konstrukčních výkresech a zároveň musí být komplexně kontrolována superpozice chyb, konflikt dat a další potenciální problémy. Vyhněte se výrobním rizikům ze zdroje a zajistěte přesnost zpracování a montáže dílů.
Běžné chyby technické tolerance
Slepě utáhněte standardy tolerance
Aby se předešlo rizikům, mnoho konstruktérů zpřísňuje tolerance všech dílů bez rozdílu. I když může zaručit přesnost, výrazně prodlouží dobu zpracování, ztráty zařízení a míru zmetkovitosti, což má za následek zbytečné plýtvání náklady. Rozumným způsobem optimalizace je přesné rozlišení mezi kritickými částmi a běžnými částmi, zpřísnění tolerancí pouze pro základní funkční povrchy a použití společných standardů pro zbývající části, přičemž je třeba vzít v úvahu jak přesnost, tak hospodárnost.
Přílišné spoléhání naDsyrováníDselháníTtolerance
Zobecněné výchozí tolerance v záhlaví výkresu platí pouze pro obecné scénáře a nelze je přizpůsobit všem speciálním konstrukcím. Úplné spoléhání se na výchozí standard může vést k problému nedostatečné přesnosti kritických částí a nadměrné přesnosti společných částí. Toleranci je nutné označovat zvlášť pro speciální funkční konstrukce a pravidelně aktualizovat výchozí normu výkresů, aby odpovídaly skutečné výrobní kapacitě závodu a omezily nejednoznačnost výroby.
NerozumnéSzvoleníDatum
Údaj je základním referenčním bodem pro kontrolu tolerance. Nesprávný výběr dat povede k nejednotnosti ve standardech zpracování a kontroly, což povede k nesouososti dílů, přepracování a sešrotování atd. Je to běžné základní nedorozumění při kontrole tolerancí. Referenční hodnoty je třeba přizpůsobit kontaktní ploše sestavy dílu, objasnit primární a sekundární referenční hodnoty a předem odvodit superponovaný účinek tolerance sestavy, aby bylo zajištěno, že program srovnávacích testů je vhodný pro skutečný scénář sestavy.
ZanedbáváníPopozičníTtoleranceCovládání
Označení pouze rozměrových tolerancí, vynechání polohových tolerancí povede k otvorům, strukturální orientaci bez přesných kontrolních norem, nejednoznačnosti výkladu výkresu, snadno sestavitelnému nesouososti po zpracování, špatnému lícování. U dílů s více otvory a symetrickými strukturami by mělo být pro objasnění přesných norem pro obrábění a kontroly použito polohové toleranční značení GD&T v kombinaci se symboly základny a korekce tolerance.
IgnorovatDrozdíl odProcessDeviace
Rozsahy odchylek různých výrobních procesů se velmi liší a horní hranice přesnosti CNC obrábění, vstřikování a tváření plechů jsou různé, takže jednotné použití stejného tolerančního standardu povede k tomu, že některé procesy nebudou splňovat standard. Je nutné nastavit toleranci podle klasifikace procesu zpracování a označit požadavky na přizpůsobení procesu, aby bylo možné přizpůsobit standard tolerance skutečné výrobní kapacitě a zlepšit míru kvalifikace produktu.
přehnanéCovládáníNon-funkčníSurfaces
Zpřísnění tolerance pro povrchy, které nejsou sestaveny, nejsou vystaveny síle a pouze kvůli vzhledu, značně zvýší pracovní zátěž zpracování a kontroly kvality, ale nemůže zlepšit výkon produktu, což je neúčinná kontrola přesnosti. Nefunkční povrchy mohou být uvolněny podle obecných tolerančních norem a vzhledové díly jsou zaměřeny pouze na kontrolu vzhledových vad, bez nadměrných omezení velikosti a tvarové odchylky.
DodavatelTtechnickýDdokumentyAreNotCučit se
Neostré označování výkresů, chybějící zkušební normy a nestandardizované použití symbolů mohou vést k odchylkám ve výkladu ze strany dodavatelů a k výrobě produktů, které neodpovídají konstrukčním požadavkům, což může vést k přepracování a problémům se zpožděním. Je nutné sjednotit specifikaci značení výkresů, upřesnit zkušební zařízení a standardy odběru vzorků a vést evidenci změn verze, aby byla zajištěna jednotnost tolerančních standardů na straně nabídky i poptávky.
Budoucí trendy, nová éra tolerance v digitální a inteligentní době
Posun z 2DDsyrováníTtolerance k 3DModelDdefinice
Tradiční dvourozměrné značení tolerance výkresu je náchylné k interpretačnímu zkreslení, průmysl postupně popularizuje technologii definice trojrozměrného modelu, tolerance, geometrické parametry, výrobní informace přímo integrované do 3D modelu. Tento model otevírá celý proces návrhu, výroby a kontrolních dat, odstraňuje informační zkreslení, buduje digitální výrobní řetězec a výrazně zlepšuje přesnost a konzistenci kontroly tolerancí.
Díky technologii digitálního dvojčete můžeme vytvořit virtuální model dílu, data kontroly dokovací výrobní linky v reálném čase a dynamicky sledovat odchylky velikosti dílu a fluktuace procesu. Prostřednictvím zpětné vazby dat v reálném čase mohou inženýři předvídat trend odchylek předem, aktivně upravovat výrobní parametry a měnit řízení tolerance z nápravy na prevenci a optimalizaci. Inteligentní adaptivní výrobní zařízení může upravit trajektorii obrábění v reálném čase podle malé odchylky dílů, realizovat adaptivní korekci odchylky a výrazně zlepšit míru kvalifikace přesných dílů.
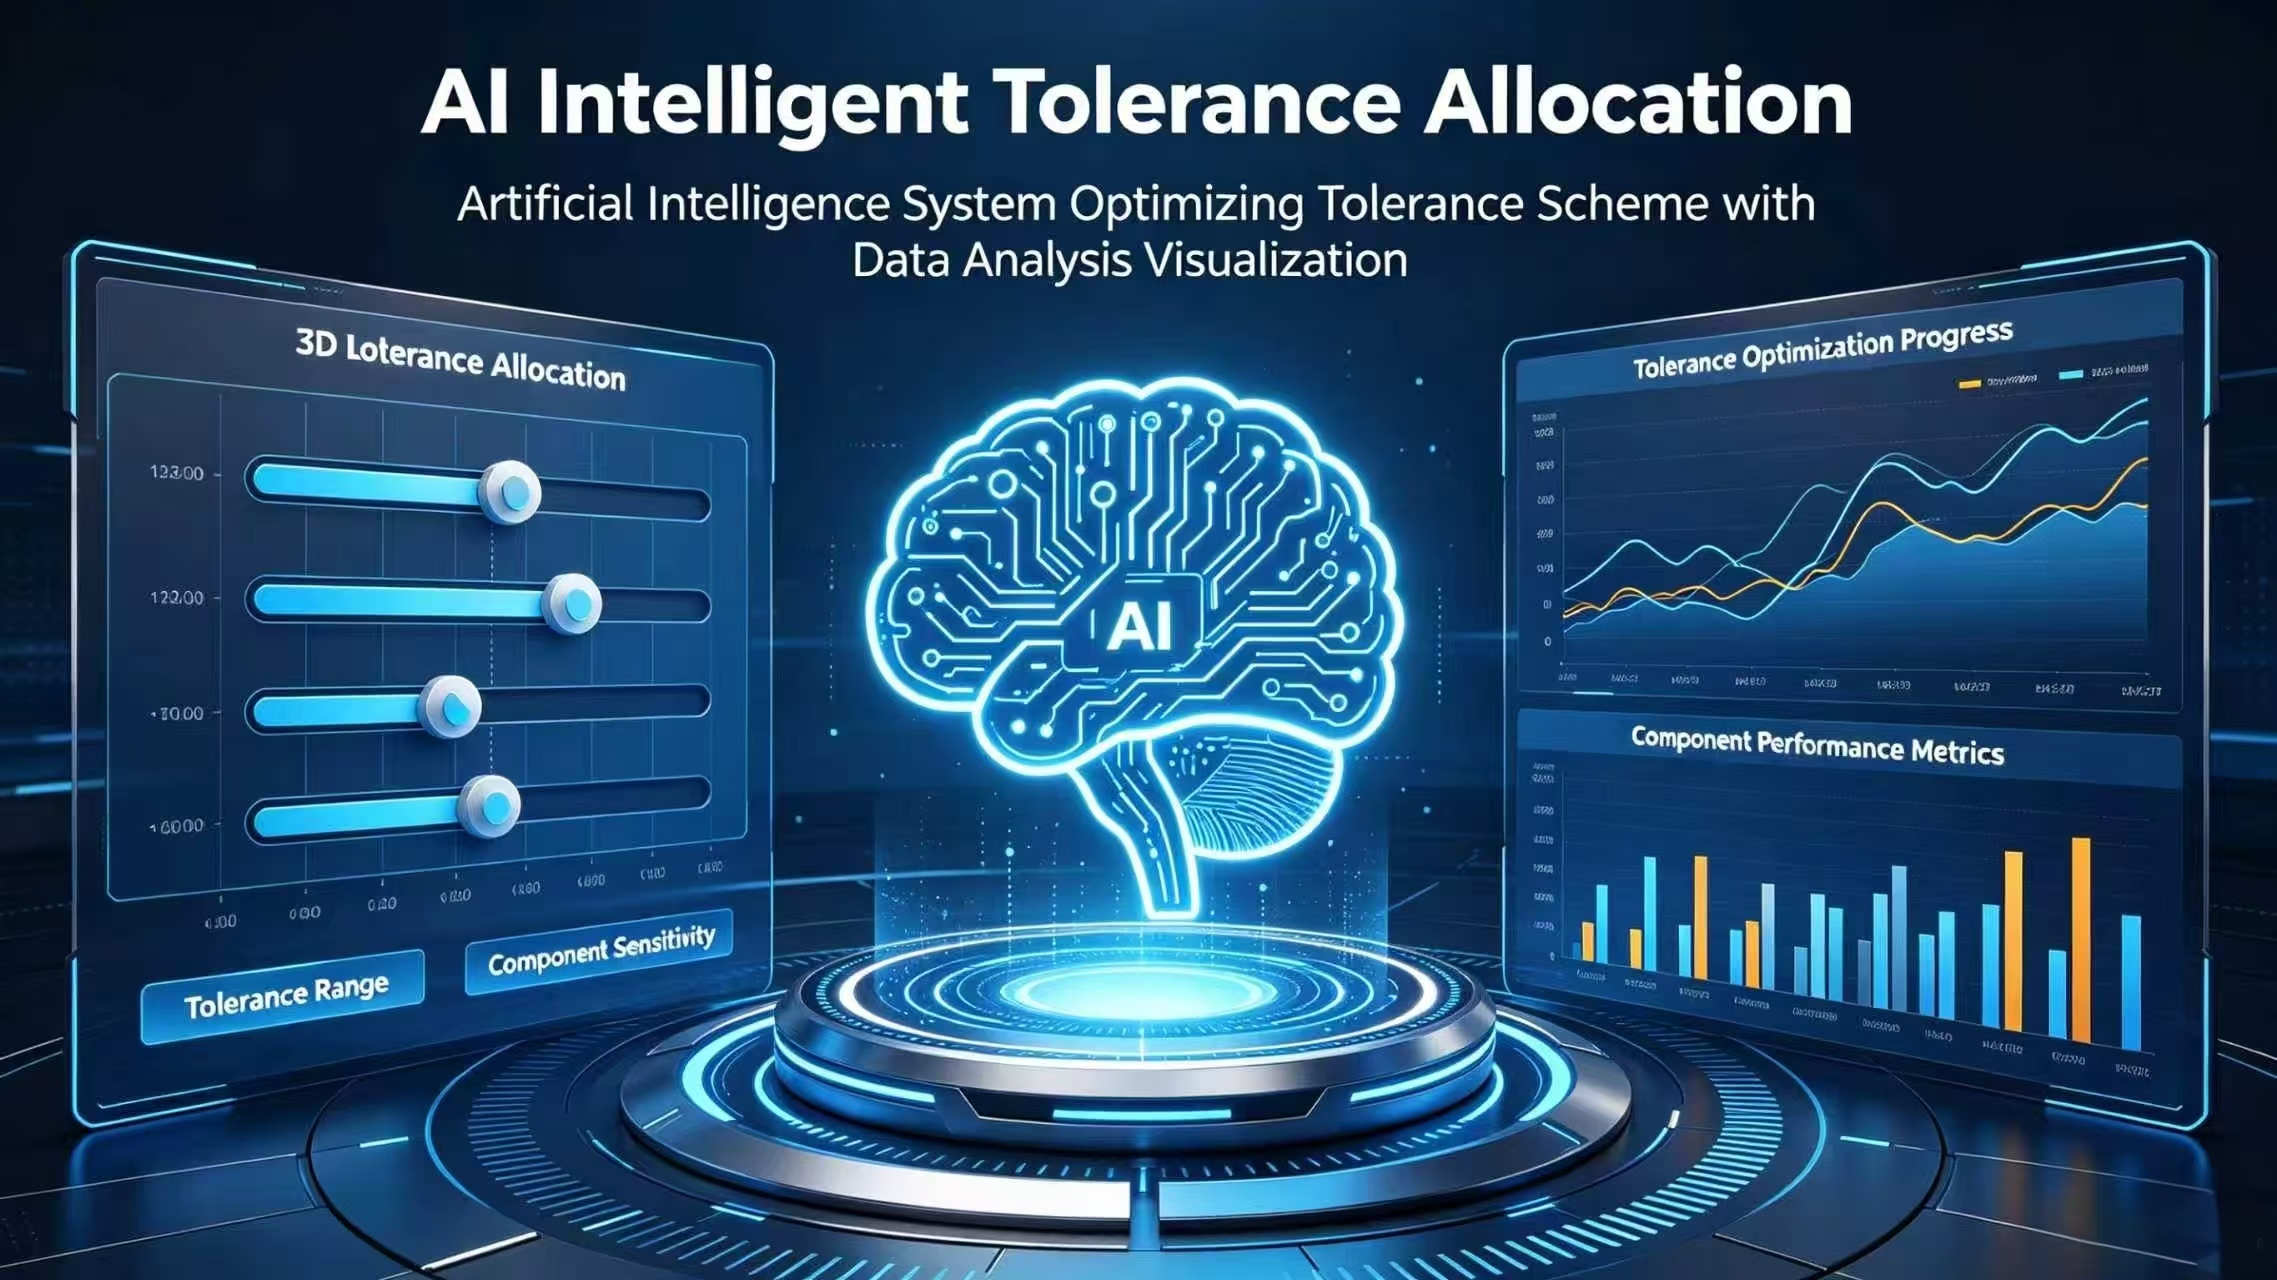
Technologie umělé inteligence dokáže hluboce analyzovat masivní výrobní data, třídit korelační zákony mezi stavem zařízení, prostředím, materiálem a odchylkami v toleranci a přesně předvídat skryté problémy s kvalitou. Inteligentní systém umělé inteligence dokáže syntetizovat funkční požadavky, výrobní náklady a procesní schopnosti a automaticky optimalizovat schéma přidělování tolerancí, čímž nahrazuje tradiční ruční úsudek pro dosažení globální optimální kontroly. V budoucnu vstoupí kontrola tolerance do fáze datování a inteligence a upgraduje z pevného standardního řízení na dynamické adaptivní řízení, aby vyhovovalo vývojovým potřebám špičkové přesné výroby.
Závěr
Technická tolerance je základním systémem precizního řízení ve zpracovatelském průmyslu, který pokrývá více rozměrů, jako je velikost, geometrie, drsnost povrchu atd. Prochází celým výrobním procesem hliníkových profilů a různých dílů. Rozumný výběr tolerančních norem, vyhýbání se běžným mylným představám a přizpůsobení výrobního procesu může účinně vyvážit přesnost produktu, výkon a náklady. S modernizací digitální technologie podpoří inteligentní kontrola tolerance výrobní průmysl k vysoce přesnému, vysoce účinnému a nízkonákladovému směru kontinuální iterace.
Společnost Henan Retop Industrial Co., Ltd. bude k dispozici, kdykoli budete potřebovat, kdykoli budete potřebovat
 VyrovnáváníPprodukcíApřesnost aMvýrobaCost
 Toleranční systém
 Jak vybrat správnou toleranci
 Inteligentní přidělování tolerance řízené umělou inteligencí