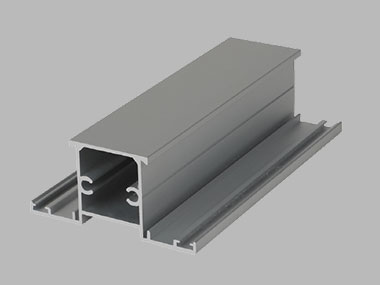
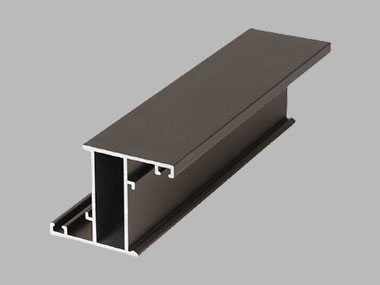
Kalení hliníku je klíčovou technologií pro zvýšení hodnoty jeho průmyslových aplikací, která zahrnuje princip, proces, testování a další klíčové aspekty. Tento článek se zaměřuje na jádro stárnutí, rozebírá klíčové body praktického provozu a pomáhá přesně zvládnout zpevňovací dovednosti hliníkových profilů.
Co znamená „tvrzení hliníku“?
Kalení hliníku, také známé jako kalení stárnutím nebo precipitační kalení, je základní proces pro zvýšení pevnosti a tvrdosti hliníku a hliníkových slitin prostřednictvím tepelného zpracování. Základní princip spočívá v tom, že hliník se zahřeje na určitou teplotu tak, aby se legující prvky zcela rozpustily a poté se rychle ochladí za vzniku přesyceného pevného roztoku. Tato nestabilní mikrostruktura vede k pomalé precipitaci drobných vysrážených fázových částic, které účinně brání dislokačnímu pohybu v kovu, čímž výrazně zlepšují mechanické vlastnosti profilu beze změny jeho tvaru. Tento proces je široce používán v moderním průmyslu, zejména ve scénářích, které vyžadují rovnováhu mezi pevností a lehkostí. Na rozdíl od jiných metod kalení dokáže kalení stárnutím přesně regulovat vlastnosti hliníku a má vysokou rozměrovou stabilitu během procesu, což z něj činí klíčovou technologickou podporu pro letecký, automobilový a další high-end obory.
Klíčové výhody stárnutí hliníku
Vytvrzování stárnutím přináší hliníkovým profilům řadu výkonnostních skoků a dává jim nenahraditelné výhody v široké škále aplikačních scénářů. Za prvé,pevnost a tvrdosthliníkových profilů jsou výrazně vylepšeny. Prostřednictvím vyztužujícího účinku vysrážených fázových částic může pevnost v tahu a tvrdost hliníkových profilů dosáhnout několikanásobku pevnosti v neopracovaném stavu, při zachování nízké hustoty, čímž se realizuje základní požadavek „lehký a pevný“. Optimalizovaná struktura zrna je dalším vrcholem, přísná kontrola procesních parametrů může vytvořit rovnoměrnou distribuci jemné vysrážené fáze, takžemechanické vlastnosti hliníku jsou stabilnější, aby se předešlo selhání způsobenému místními slabými místy. Z hlediskaodolnost proti opotřebení a odolnost proti koroziTvrdost povrchu tvrzeného hliníku je zvýšena, aby lépe odolávala ztrátám třením, a některé slitiny jsou upraveny pro zvýšení odolnosti proti korozi, což je zvláště vhodné pro drsná prostředí, jako je námořní a venkovní. Rozměrová stabilita je také významnou výhodou stárnutí, deformace procesu tepelného zpracování je velmi malá, může splňovat požadavky na přesnost rozměrů přesných dílů. Úpravou teploty a času stárnutí lze navíc pružně přizpůsobit mechanické vlastnosti hliníku tak, aby byla nalezena nejlepší rovnováha mezi pevností, houževnatostí, tažností a ve srovnání s jinými procesy zpevňování je vytvrzování stárnutím cenově efektivnější a vhodné pro průmyslovou velkovýrobu.
Různé typy hliníkového teplaLéčba
Žíhání
Žíhání je jedním z nejzákladnějších procesů tepelného zpracování hliníku a používá se k eliminaci mechanického zpevňování, ke kterému dochází při tváření za studena, kování a dalších procesech. Proces spočívá v zahřátí hliníku na teplotní rozsah 570 °F až 770 °F, udržování po dobu 30 minut až 3 hodin v závislosti na velikosti profilu a složení slitiny a následném pomalém ochlazení na pokojovou teplotu. Tento proces obnovuje kluzné povrchy v hliníku, uvolňuje nahromaděná vnitřní pnutí a znovu stabilizuje strukturu zrna. Tažnost žíhaného hliníku je výrazně zvýšena, což usnadňuje provádění následného ohýbání, lisování a dalších tvářecích procesů, stejně jako korekce deformací, ke kterým dochází při lití, a zabránění praskání během používání. Tepelně zpracovatelné i tepelně neupravitelné slitiny mohou být žíhány pro zlepšení zpracovatelnosti.
Roztokové teploTpřepracováníProcess
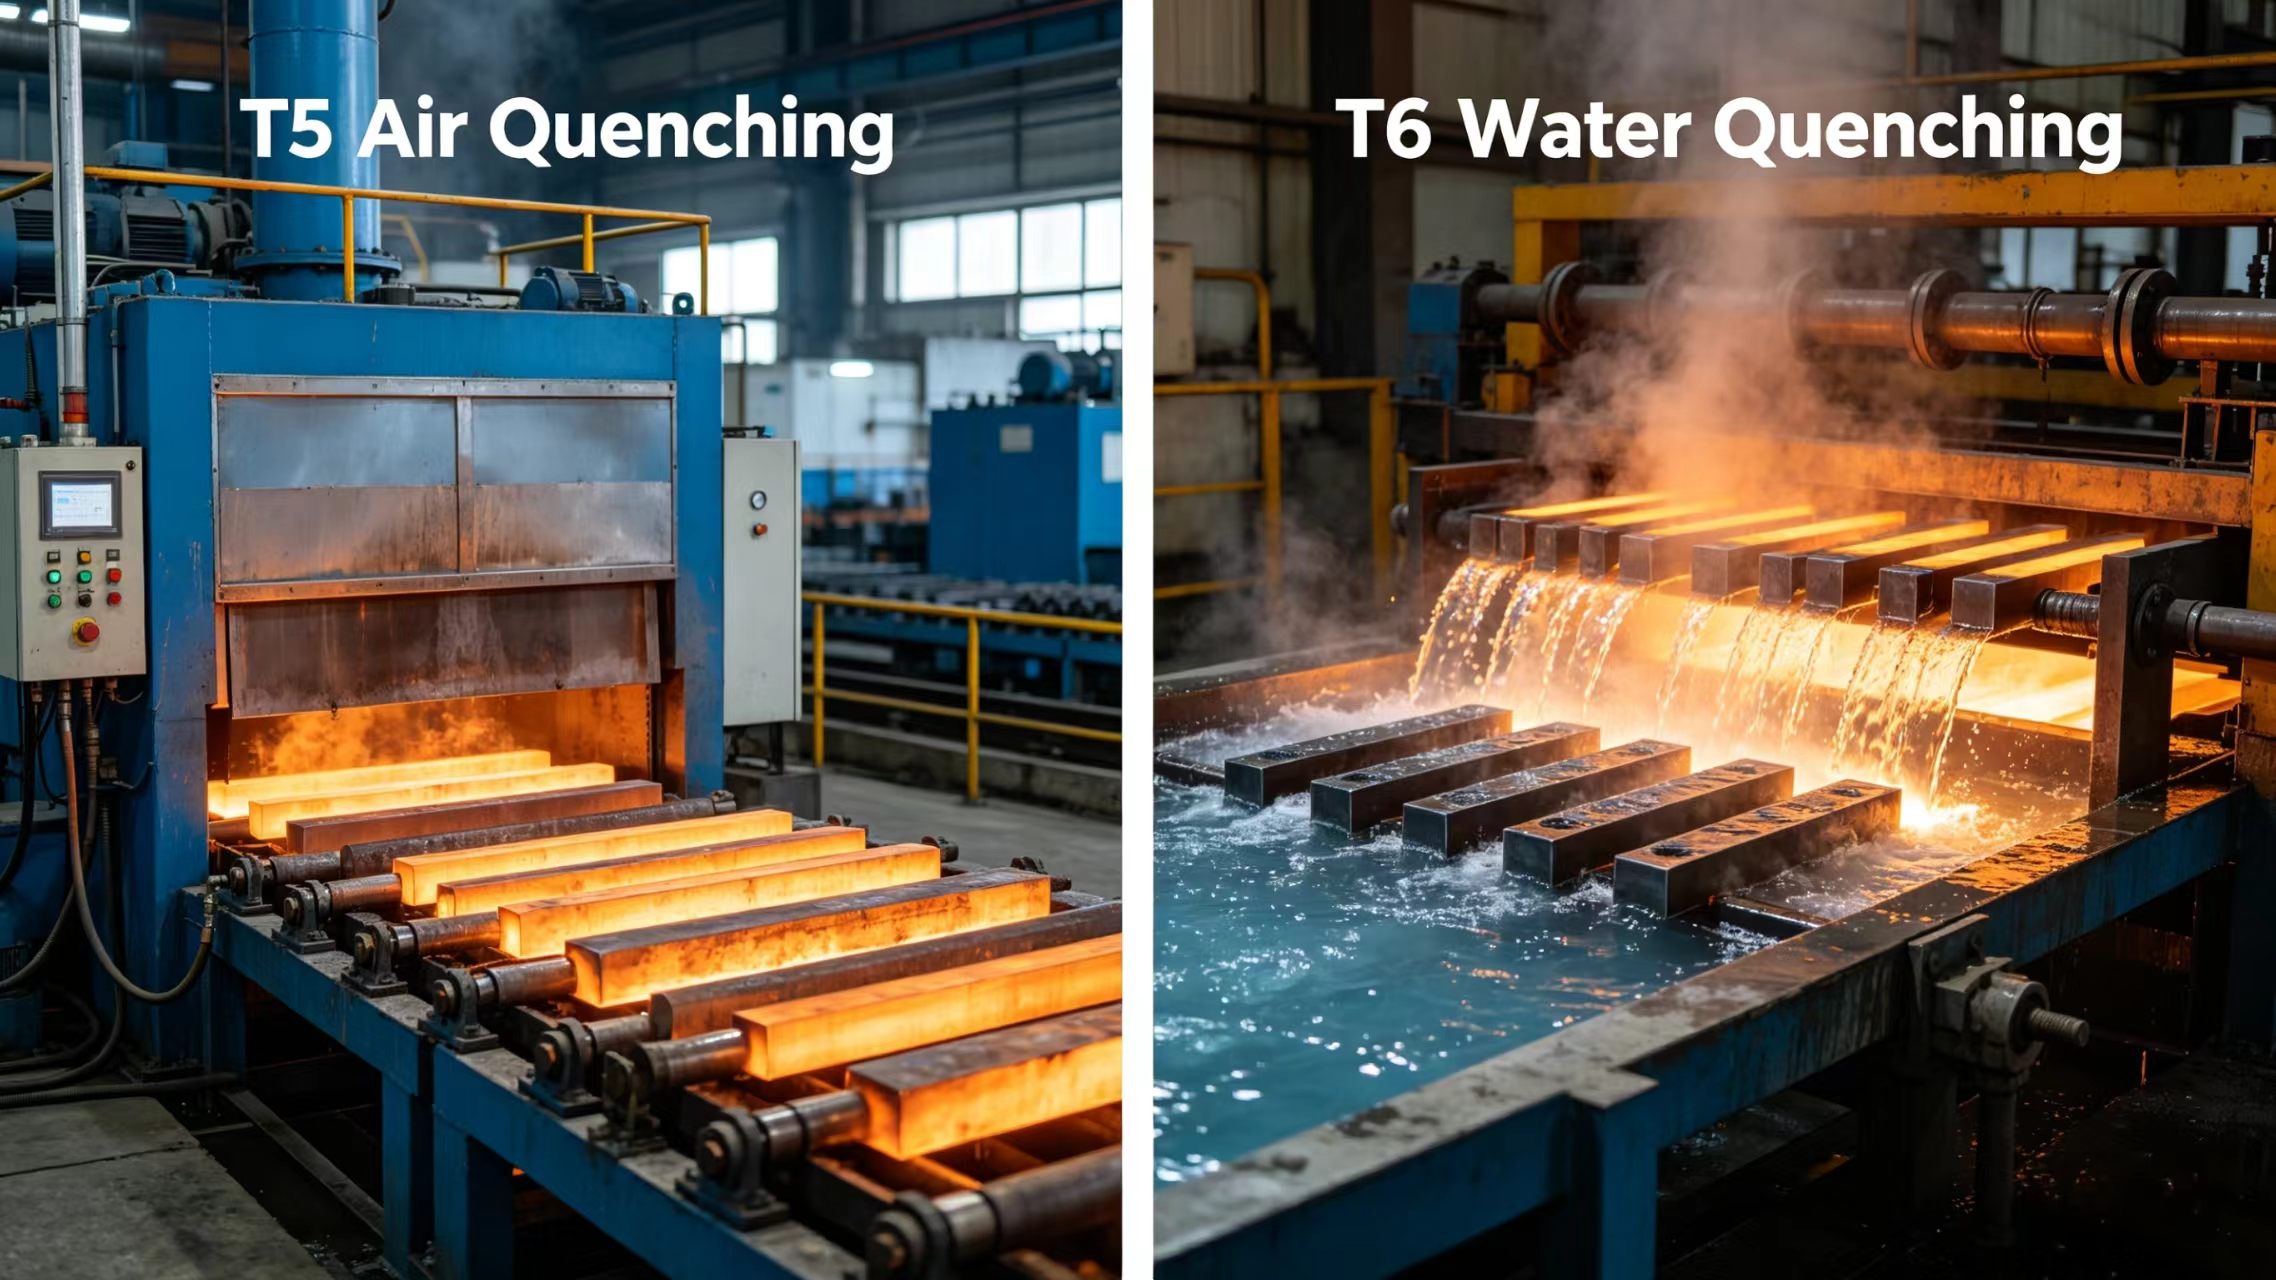
SRoztokové tepelné zpracování je kritickým krokem před vytvrzením stárnutím a jeho hlavním účelem je plně rozpustit legující prvky v hliníku za vzniku homogenního jednofázového pevného roztoku. Proces zahrnuje zahřátí hliníku na 825°F-1050°F (mírně pod bod tání slitiny), s dobou výdrže upravenou podle velikosti dílu, v rozmezí od asi 10 minut u malých dílů až po 12 hodin u velkých dílů. Po zahřátí se hliník rychle ochladí, obvykle ve vodě nebo v roztoku polymeru. Kalení vodou je rychlé a v maximální možné míře zabraňuje brzkému vysrážení legujících prvků, čímž zajišťuje přesycený pevný roztok;zatímco polymerové kalení je vhodnější pro složité tvary nebo tenkostěnné profily, snižuje vnitřní pnutí vznikající během procesu chlazení a snižuje riziko praskání a deformace. Po úpravě tuhým roztokem je hliník v měkkém stavu, což usnadňuje následné obrábění a připravuje jej na konečné vytvrzení stárnutím.
Homogenizace
Homogenizace se používá hlavně pro odlévání hliníkových profilů k vyřešení problému segregace složení, ke kterému dochází během procesu odlévání. Během ochlazování odlitku nejprve ztuhne vnější vrstva hliníku za vzniku čistých hliníkových zrn, zatímco legovací prvky s vyššími teplotami tání se budou shromažďovat ve středu, což má za následek nerovnoměrné vnitřní a vnější vlastnosti profilu a ovlivňuje následné zpracování a použití. Homogenizační úprava se provádí zahřátím litého hliníku na 900°F-1000°F, přidržením po určitou dobu, aby se umožnilo legujícím prvkům plně difundovat a dosáhnout rovnoměrného rozložení součástí, a poté pomalým ochlazením, aby se tento stav zafixoval. Po úpravě bývají celkové mechanické vlastnosti odlévaného hliníku konzistentní, což ztěžuje jeho zpracování a účinně předchází poruchám lisování nebo strukturálním poruchám během používání v důsledku místních rozdílů ve složení.
Stárnutí
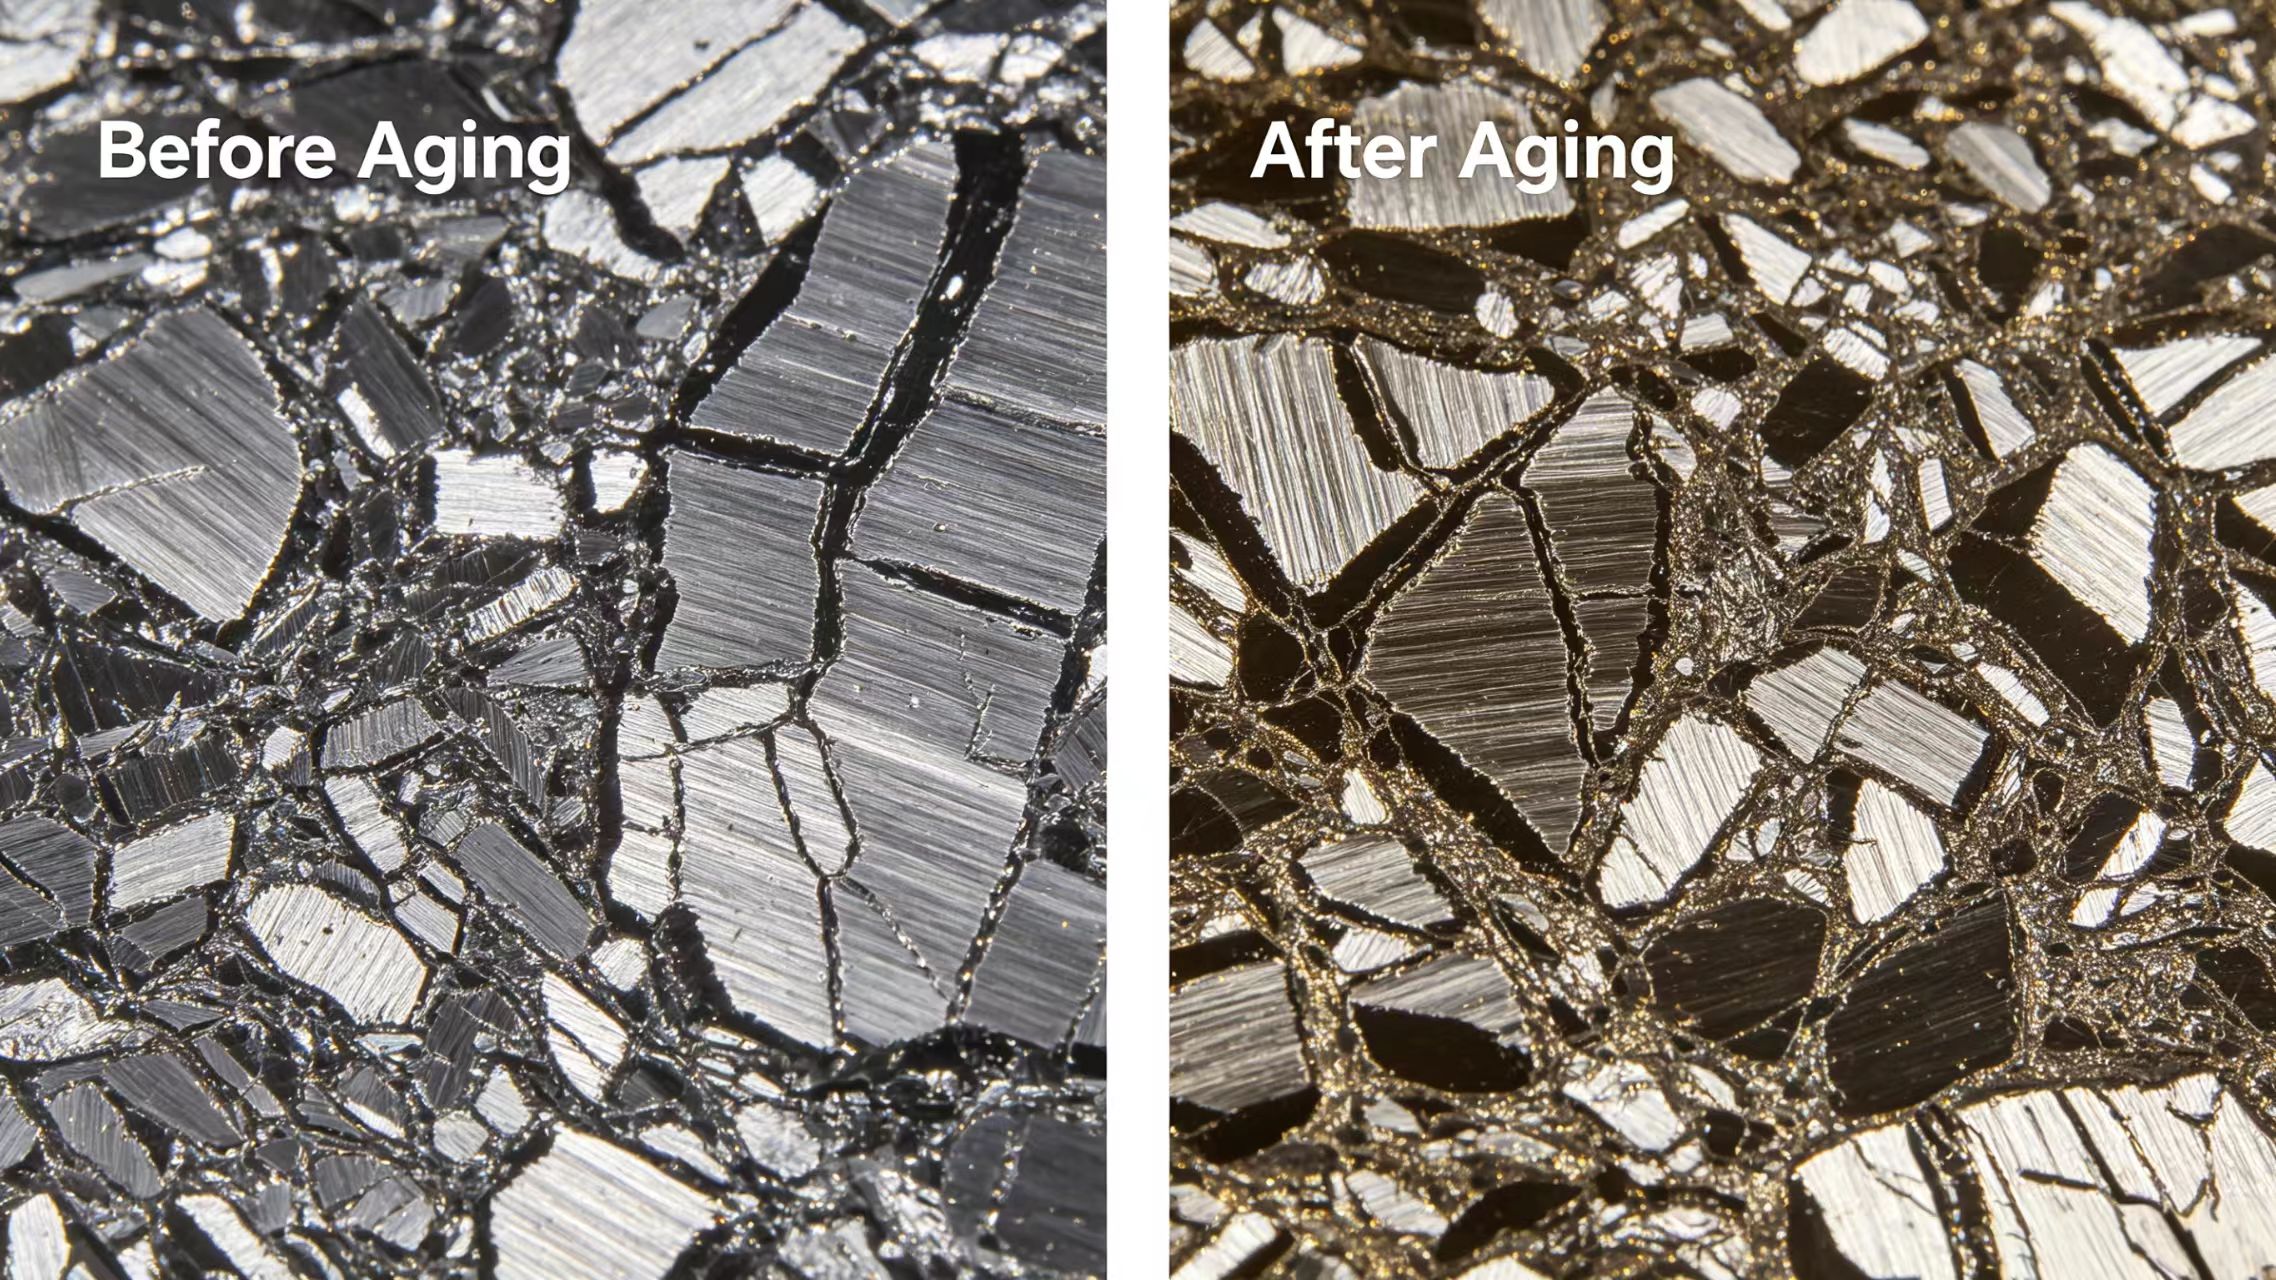
Ošetření stárnutím je základním článkem kalení hliníku, rozděleného na přirozené stárnutí a umělé stárnutí dvěma způsoby, podstatou je nechat přesycený pevný roztok po ošetření pevným roztokem vysrážet rovnoměrné jemné částice precipitační fáze. Přirozené stárnutí nevyžaduje další ohřev, kalený hliník lze umístit do prostředí s pokojovou teplotou, většina účinku vytvrzení je dokončena do 24 hodin, plně stabilizovaný může výrazně zlepšit pevnost a tvrdost. Tato metoda je vhodná pro scénáře, které nevyžadují vysoký výrobní cyklus a relativně mírné požadavky na výkon, ale je třeba poznamenat, že proces formování by měl být proveden co nejdříve po dokončení procesu stárnutí, aby se zabránilo nadměrné tvrdosti ovlivňující operaci. Umělé stárnutí (také známé jako precipitační vytvrzování) urychluje precipitaci fáze aktivním ohřevem, zahřátím hliníku na 240°F-460°F, udržováním po dobu 6-24 hodin a následným ochlazením. Tato metoda je účinnější a přesnější při kontrole vlastností, což umožňuje hliníku dosáhnout vyšších úrovní pevnosti pro špičkové aplikace, kde je tvrdost kritická. Parametry umělého stárnutí se lišíznačně od slitiny ke slitině a vyžadují přísné teplotní a časové profily založené na konkrétním materiálu.
Vysvětlení označení pro temperování hliníku a běžných typů
Hliníkové výlisky mají k číslu základní slitiny připojený stavový kód s pomlčkou, např. „-T73“ v 7075-T73 je stavový kód. Slitiny hliníku mají čtyři základní označení stavu, -F (obráběné), -O (žíhané), -H (tepelně zpevněné) a -T (tepelně zpracované). Páté označení, - W, se používá k popisu kaleného stavu po tepelném zpracování rozpouštědlem a před umělým stárnutím nebo stárnutím při pokojové teplotě. Níže jsou uvedeny konkrétní definice pro každý typ stavu: H111: Platí pro výrobky s deformačním zpevněním pod požadavky normykontrolovaný stav H11. H112: Platí pro výrobky, které přirozeně získaly určitý stav během lisování (žádná zvláštní kontrola deformačního zpevnění nebo tepelného zpracování), ale mají definované meze mechanických vlastností. Následující stavové kódy řady H se používají výhradně pro deformované hliníkové slitiny s nominálním obsahem hořčíku vyšším než 4 %: H311: Pro výrobky s deformačním zpevněním pod požadavky kontrolované podmínky H31. T1: Přirozeně stárnuté do v podstatě stabilního stavu po ochlazení procesem tváření při vysoké teplotě. T2: Stav žíhaný (platí pouze pro lité výrobky). T3: Zpracování za studena po rozpouštěcím tepelném zpracování, použitelné pro výrobky, u nichž je pevnost zvýšena tvářením za studena, nebo kde byla úloha tváření za studena v procesu vyrovnávání a rovnání zahrnuta do zvážení limitů mechanických vlastností. T4: tepelné zpracování v tuhém roztoku po přirozeném stárnutí do v podstatě stabilního stavu, použitelné pro tepelné zpracování v tuhém roztoku bez tváření za studena nebo tváření za studena v procesu vyrovnávání, rovnání, role tváření za studena není zahrnuta do mezní hodnoty mechanických vlastností při posuzování výrobku. T5: Po ochlazení vysokoteplotním lisováním, ošetření umělým stárnutím. T6: Rozpouštěcí tepelné zpracování s následným umělým stárnutím, meze mechanických vlastností nejsou ovlivněny tvářením za studena, většina slitin ve stavu - W a - stavu T4 může po umělém stárnutí dosáhnout stavu T6. T7: Tepelné zpracování v roztoku s následnou stabilizací, vhodné pro produkty, které byly stabilizovány za bodem maximální pevnosti, aby bylo dosaženo kontroly rozměrového růstu a kontroly zbytkového napětí. T8: Tepelné zpracování v tuhém roztoku následované tvářením za studena a poté umělým stárnutím pro výrobky, u kterých byla pevnost zvýšena tvářením za studena nebo kde byla úloha tváření za studena v procesu vyrovnávání a rovnání vzata v úvahu při zvažování limitů mechanických vlastností.
Faktory, které ovlivňují tvrdost hliníku
Obsah legujících prvků
Legující prvky jsou základními faktory, které určují tvrdost hliníkových profilů a poměr různých prvků přímo ovlivňuje účinek tvrzení. Například hliníková slitina 7075 obsahuje 5,1%-6,1% zinku, 1,2%-2,0% mědi a 2,1%-2,9% hořčíku, tvrdost je výrazně vyšší než u hliníkové slitiny 6061, zatímco slitina hliníku 6061 je relativně slitina s hořčíkem (1,0%-1,5%) a křemíkem (0,4%-1,5%) jako hlavními prvky s tvrdostí, ale lepší. svařitelnost a zpracovatelnost. Zinek, měď a hořčík jsou základními prvky pro zvýšení tvrdosti hliníku a jejich obsah musí být přesně regulován podle požadavků aplikace: vysoký obsah legujících prvků je vhodný pro dosažení maximální pevnosti scénáře, zatímco vyvážený poměr může brát v úvahu jak pevnost, tak výkonnost zpracování, aby vyhovoval potřebám obecného průmyslu.
TeploTpřepracováníParametry
Proces tepelného zpracování je základním prostředkem pro regulaci tvrdosti hliníkových profilů a odchylka každého parametru přímo ovlivní konečnou tvrdost. Teplota a doba zdržení při ošetření tuhým roztokem musí zajistit, že se legující prvky zcela rozpustí, nedostatečná teplota nebo příliš krátká doba zdržení povede k nedostatečnému rozpuštění, následný účinek stárnutí se značně sníží; rychlost kalení určuje stabilitu přesyceného tuhého roztoku, pomalé ochlazování způsobí, že se legující prvky předem vysrážejí, čímž se sníží potenciál kalení. Umělé stárnutí při příliš vysoké nebo příliš dlouhé teplotě sníží tvrdost; teplota je příliš nízká nebo čas nestačí, tvrdost neodpovídá standardu. Teplota a vlhkost přirozeného prostředí stárnutí také ovlivní rychlost tvrdnutí a konečnou tvrdost a skladovatelnostProstředí je třeba kontrolovat.
Výroba a hotový stav
Výrobní proces a konečný stav hliníku ovlivňuje tvrdost. Hliník vyrobený lisováním nebo litím za tepla má obvykle nižší tvrdost; hliník opracovaný za studena je tvrdší díky mechanickému zpevnění. Stav povrchu hotového výrobku ovlivňuje výsledky zkoušky tvrdosti, např. oxidované vrstvy, škrábance a olej mohou způsobit zkreslení testu, zatímco hladký povrch více odráží skutečnou tvrdost. Rozhodující je také pořadí následného obrábění. Rozsáhlé obrábění po vytvrzení stárnutím může mít za následek ztrátu tvrdosti v důsledku uvolnění vnitřního pnutí.
Časté chyby při kalení hliníku
Deformace a tvrdnutí Problémy s praskáním
Kalení hliníkových profilů často vede k deformaci a praskání v důsledkunerovnoměrné chlazení a vnitřní pnutí. Ostré vnitřní rohy, kolísání tloušťky průřezu, tenké stěny a asymetrické tvary jsou náchylné ke koncentraci napětí a zvyšují riziko praskání při kalení. Lze to řešit z hlediska návrhu a procesu. Konstrukce by měla mít zaoblené rohy, aby se zabránilo ostrým rohům a ostrým změnám tloušťky; proces je třeba vybrat podle média pro kalení profilu, složité nebo tenkostěnné části lze zvolit spíše polymerní roztok než čistou vodu. Současně je použití přípravků a přípravků k ovládání umístění a směr chlazení může snížit deformaci.
Nedostatečné vytvrzení je způsobeno nedostatečným stárnutím, které může být důsledkem příliš nízké teploty stárnutí, nedostatečné doby výdrže nebo nedostatečného ošetření roztokem, což má za následek příliš málo vysrážitelných legujících prvků. Navíc, pokud je kalení ponecháno příliš dlouho před umělým stárnutím, dojde k přirozenému stárnutí dříve, což oslabí posilující účinek, což může také vést k nestandardní tvrdosti. Nadměrné stárnutí je způsobeno příliš vysokou teplotou nebo příliš dlouhou dobou, což má za následek růst vysrážených fázových částic, zvětšující se rozestupy, oslabení zpevňovacího účinku, takže tvrdost hliníkového materiálu klesá, houževnatost stoupá. Klíč k určení nedostatkového nebo nadměrného stárnutí konzistence tvrdosti: celá vsázka s nízkou tvrdostí je problém parametru, místní nerovnoměrnost je nerovnoměrné rozložení teploty pece nebo dílů v důsledku přílišné hustoty. Aby se předešlo těmto problémům, je třeba přísně kalibrovat zařízení pro tepelné zpracování, aby byla zajištěna přesnost regulace teploty v rozsahu ±5-10 ° C; podle třídy slitiny a velikosti dílů k vytvoření přesné křivky stárnutí, aby se zabránilo slepému nastavování parametrů; kalené díly by měly být co nejdříve převedeny do procesu umělého stárnutí, obecně by nemělo trvat déle než 4 hodiny, aby se zabránilo nadměrnému přirozenému stárnutí.
Opatření proSekonárníHjístTpřepracování
Když účinek vytvrzení hliníku není na standardní úrovni, v některých případech může být napraven sekundárním tepelným zpracováním, ale je třeba dodržovat přísné specifikace. Sekundární tepelné zpracování obvykle vyžaduje úpravu roztokem a stárnutí, ale pokud hliník prošel několika tepelnými úpravami, může to vést k hrubé velikosti zrna, což ovlivňuje celkový výkon. Teplota sekundárního tuhého roztoku by měla být o něco nižší než poprvé, aby se zabránilo přehřátí vedlo k růstu zrn nebo roztavení hranic zrn; kalení je třeba věnovat větší pozornost rovnoměrnosti chlazení, protože počáteční vytvrzení vnitřního pnutí je složité a snadno sekundární praskání. Po druhém tepelném zpracování by měla být znovu otestována tvrdost a výkon, aby bylo zajištěno splnění požadavků.
Jak testovat tvrdost hliníku
Rockwellova zkouška tvrdosti
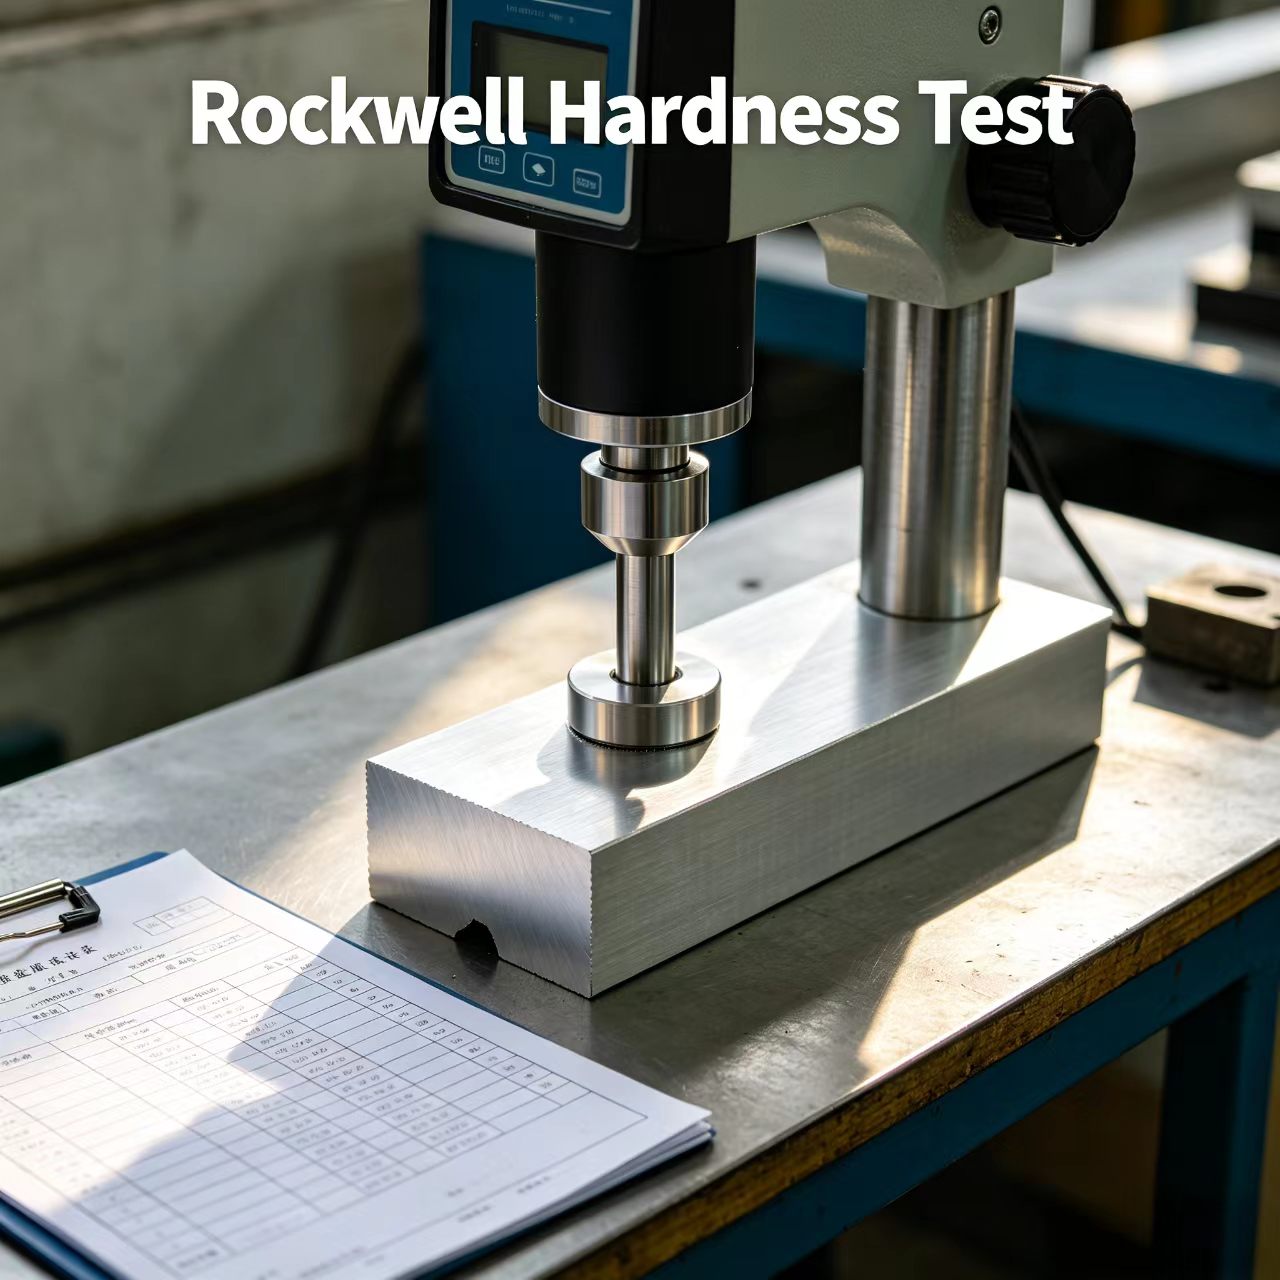
Rockwellův test tvrdosti je snadno ovladatelný a účinný při testování tvrdosti hliníku, vhodný pro kontrolu kvality šarže. Tvrdost je určena hloubkou vtlačení indentoru pod zatížením a hodnota tvrdosti je vypočtena výpočtem hloubkového rozdílu po předpětí a hlavním zatížení. Test tvrdosti hliníkového profilu většinou používá stupnici HRB, s použitím zatížení 100 kgf a vtlačovače ocelových kuliček, vhodný pro hliník s nízkou tvrdostí; vyšší tvrdost vyztužený hliník může zvolit jinou Rockwellovu stupnici. Tato metoda je rychlá, přímé čtení, malé odsazení a malé poškození profilu.
BrinellHhorlivostTodhad
Zkouška tvrdosti podle Brinella využívá ocelovou kuličku velkého průměru a velké zatížení, vhodné pro detekci hliníkových profilů s hrubým zrnem nebo velkých hliníkových dílů. Na povrchu vytvoří velký vtisk, zprůměruje rozdíly ve složení materiálu a zrnitosti a získá reprezentativní hodnotu tvrdosti. Test potřebuje změřit průměr vtisku a vypočítat hodnotu HB, což může zabránit nesprávnému posouzení místních tvrdých a měkkých míst a odrážet celkovou tvrdost, ale vtisk je velký a není vhodný pro přesné hotové výrobky.
VickersHhorlivostTodhad
Vickersův test tvrdosti je všestranný a dokáže měřit různé tvrdosti hliníkových profilů. Používá diamantový tetragonální indentor, aplikuje proměnné zatížení a vypočítá tvrdost podle úhlopříčky vtisku. Široký rozsah zatížení, mikroskopické a makroskopické testování, schopný měřit povlaky, malé plochy a celkovou tvrdost, vysoká přesnost, vhodný pro vědecký výzkum a další náročné scénáře, ale vyžaduje specializovaný personál pro obsluhu a analýzu.
Knoopova zkouška tvrdosti
Testování tvrdosti podle Knoopa používá vtlačovací zařízení ve tvaru diamantu k vytvoření tenkého prohlubně a vypočítává tvrdost měřením dlouhé úhlopříčky. Jeho zátěž 10-1000 gf je vhodná pro testování křehkých materiálů, tenkého hliníku, povlaků a oblastí blízko hran. Mělký, dlouhý prolis zabraňuje praskání vzorku a je vhodný zejména pro tenký nebo povrchově upravený hliník. U anizotropního hliníku odráží úprava směru testu rozdíly v tvrdosti a poskytuje komplexnější údaje o výkonu.
Richterova zkouška tvrdosti
Richterův test tvrdosti je přenosná metoda kontroly na místě, která hodnotí tvrdost hliníku nárazem kuličky z karbidu wolframu na povrch aměření rychlosti odrazu, přičemž vyšší rychlosti odrazu mají za následek větší tvrdost. Richterova zkouška tvrdosti je flexibilní, rychlá a není omezena vzorky, takže je vhodná pro vzorkování velkých obrobků. Přesnost je však nízká a citlivá na podmínky povrchu, takže se obvykle používá pro počáteční screening, zatímco kritické části je stále třeba kombinovat s jinými přesnými metodami.
PobřežíHhorlivostTodhad
Testování tvrdosti Shore se většinou používá pro testování elastomerů a měkkých plastů a méně běžně se používá při testování hliníkových profilů, ale lze jej použít k posouzení povrchové tvrdosti měkkých materiálů.hliníkslitiny nebo kompozity s hliníkovou matricí. Principem je měření hloubky vtisku pomocí odpruženého indentoru, přičemž různé stupnice odpovídají různým rozsahům tvrdosti, kupř. Shore A pro měkké pryže a Shore D pro tvrdé plasty. Při testování hliníku je test tvrdosti Shore použitelný pouze pro specifické scénáře. Pokud potřebujete posoudit tvrdost měkkých povlaků na povrchu hliníku nebo otestovat čisté hliníkové profily s velmi nízkou tvrdostí, je třeba dbát na výběr správné stupnice, aby nedošlo ke zkreslení výsledků zkoušek.
Závěr
Kalení hliníkových profilů vyžaduje rovnováhu mezi parametry procesu, vlastnostmi slitiny a zkušebními standardy, aby se předešlo běžným mylným představám. Vědecké využití metod tepelného zpracování a testování může maximalizovat výkon hliníku a splnit špičkové potřeby mnoha oborů.
Společnost Henan Retop Industrial Co., Ltd. bude k dispozici, kdykoli budete potřebovat, kdykoli budete potřebovat
 Stárnutí