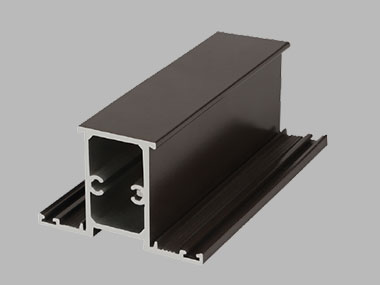
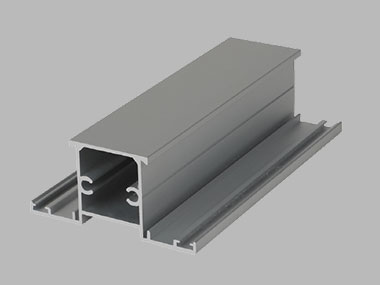
Tehniline tolerants on põhistandard, mis ühendab disainiteooriat ja füüsilist tootmist ning sätestab komponendi suuruse, kuju ja pinna lubatud hälbevahemiku. Mõistlik tolerantsi seadistus ei taga mitte ainult osade kokkupaneku sobivust ja tööstabiilsust, vaid tasakaalustab ka tootmistäpsust ja tootmiskulusid, mis on alumiiniumprofiilide, täppismasinate ja muude tööstusharude kvaliteetse tootmise põhitagatis.
Mis on tolerantsus inseneriteaduses
Tolerantsus inseneritöös viitab detaili füüsiliste mõõtmete maksimaalsele lubatud variatsioonivahemikule ja on toote täpsuse kontrollimise põhialus töötlevas tööstuses. Kõiki mehaanilisi osi ei saa toota absoluutse standardmõõduni ja tolerants on selliste mõistlike tootmishälvete standardne lävi. Tolerantsi väärtus on tavaliselt ühikuna millimeetrites või tollides, põhiülesanne on kaitsta osade vahetatavust ja funktsioonide kasutamist. Kohanduvad komponendid, nagu laagrid ja täppis-alumiiniumprofiilid, toetuvad väikeste mõõtmete kõrvalekallete kontrollimiseks ja montaažitõrgete vältimiseks täpsetele tolerantsidele. Samal ajal võetakse tolerantsi kujundamisel arvesse toote kogu elutsükli kadu, jättes mõistliku kõrvalekalderuumi, et kompenseerida osade pikaajalisest kasutamisest tingitud kulumist ja deformatsiooni. Tööstuses tavaliselt kasutatav maksimaalne tahkistolerantsi standard võib maksimeerida tootmishälvete kohandamist eeldusel, et tagatakse konstruktsiooni terviklikkus. Insenerijooniste tolerantsipiirkondi ei määrata meelevaldselt, vaid need arvutatakse detaili funktsiooni, tootmisprotsessi ja seadmete täpsuse kombineerimisel. Näiteks terasdetailide ja alumiiniumprofiilide CNC-töötluse tavapärased tolerantsiintervallid ei sobi mitte ainult seadmete töötlemisvõimega, vaid vastavad ka toote kasutusstandarditele.
Miks tolerantsid on olulised?
GaranteeridesUmitmekülgsusPkunstidAkohanemine
Standardsed tolerantsid võivad ühtlustada osade tootmise täpsusstandardeid, nii et erinevate seadmete ja partiide poolt töödeldud osi saab sobitada ja kokku panna ning osi saab vabalt vahetada. See funktsioon lihtsustab oluliselt tööstusliku masstootmise monteerimisprotsessi, lühendab tõhusalt montaaži- ja töötlemisaega ning vastab igakülgselt suuremahulise masstootmise tootmisnõuetele.
MäärakePtoodePjõudlus jaSturvalisusUse
Tolerants määrab otseselt mehaanilise süsteemi joondamise täpsuse ja samal ajal mõjutab seadme töö hõõrdetegurit ja üldist pingejaotust. See on mehaaniliste toodete tööoleku kontrollimise põhiparameeter. Täpsed alumiiniumprofiilid, kosmoseosad ja muud tipptasemel tooted tuginevad deformatsioonihälbe täpsele tolerantsikontrollile. See võib tõhusalt parandada toote vastupidavust ja stabiilsust ning vältida mitmesuguseid ohutusriske.
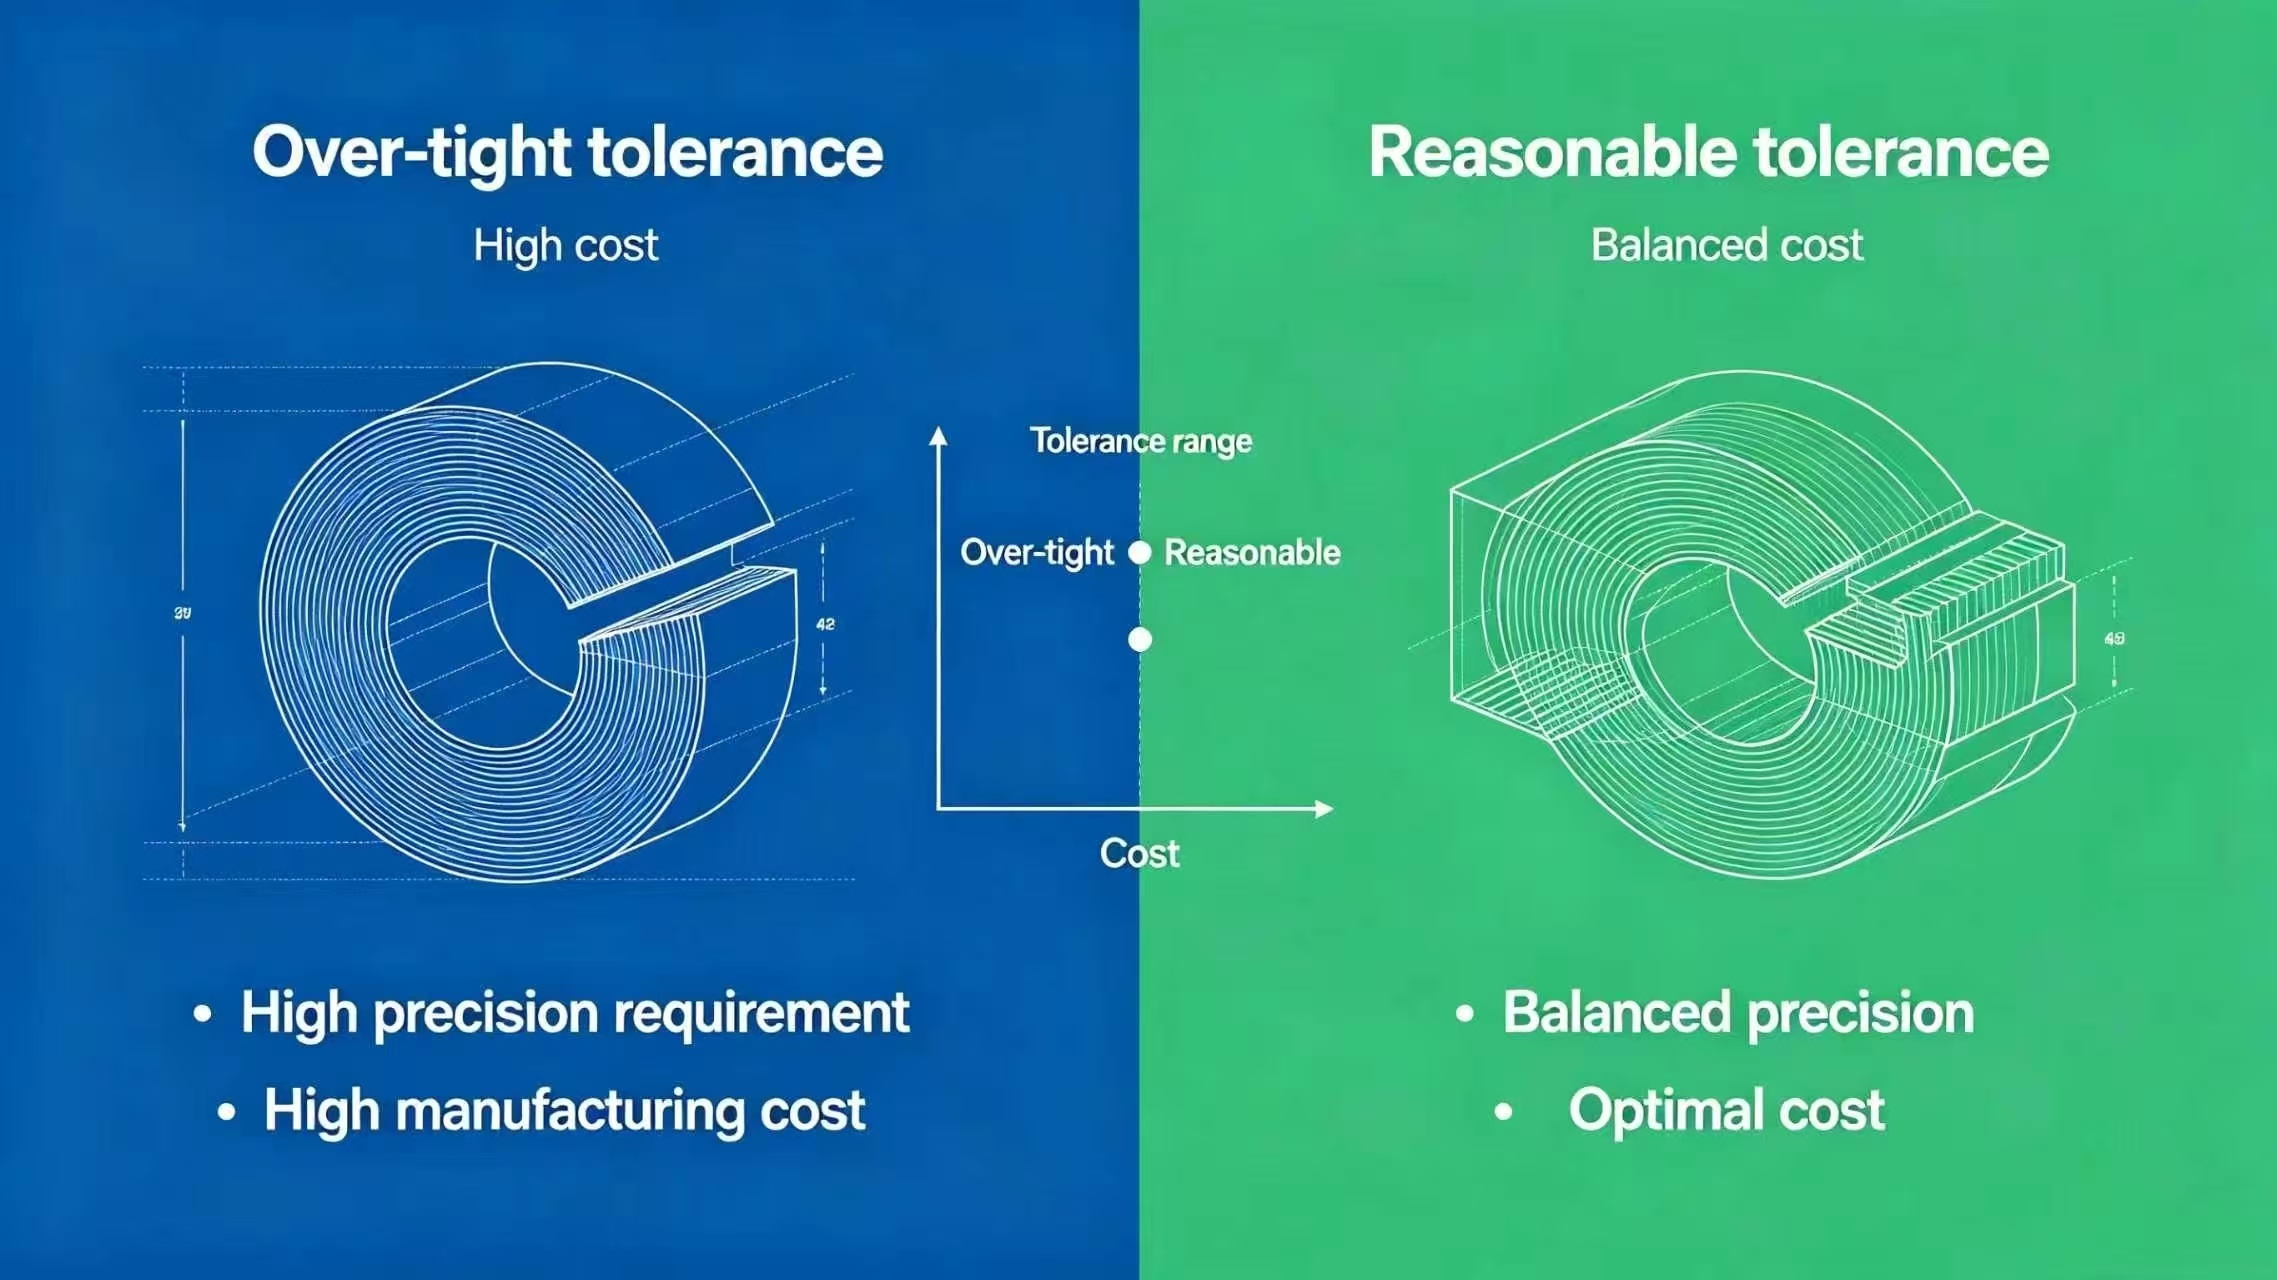
TasakaalustaminePtootmistAtäpsus jaMtootmineCost
Tolerantsi liiga range seadmine raskendab oluliselt osade töötlemist ning esitab äärmiselt kõrged nõuded töötlemisseadmetele ja protsessi täpsusele. See suurendab otseselt jahvatusprotsessi, suurendab praagi määra ja suurendab oluliselt üldisi tootmis- ja kvaliteedikontrolli kulusid. Teaduslikud ja mõistlikud tolerantsi seadistused võivad tagada toote jõudluse kasutamise töötlemise tootmisprotsessi tõhusa lihtsustamise alusel. Mitte ainult ei saa vältida tarbetuid protsessikadusid, vaid ka täpselt kontrollida tootmiskulusid, et maksimeerida kulutõhusust.
VältidaPtoodeFvaevused jaAjärelmüükRhelistadaRisk
Põhjendamatu tolerantsi kontroll võib kergesti põhjustada osade nihkeid, liigset kulumist, seadmete kinnikiilumist ja muid rikkeprobleeme. Rasketel juhtudel võib see põhjustada partii rikke ning mõjutada tootmis- ja tarnegraafikut. Teaduslik ja standardiseeritud tolerantsi disain ja kogu protsessi juhtimine võivad vältida varjatud ohtu, et osad töötavad allikast. Tõhusalt vähendada toote rikke tõenäosust, aidata ettevõtetel vähendada müügijärgseid kulusid ja säilitada kaubamärgi mainet.
Peamised tolerantside tüübid tehnikas
Mõõtmete tolerantsid
Mõõtmete tolerantsid on inseneritöös kõige põhilisemad tolerantside tüübid, mis reguleerivad peamiselt füüsiliste mõõtmete hälbeid, nagu pikkus, läbimõõt, seina paksus, pilu laius jne, mida kasutatakse laialdaselt igasuguste masinate ja alumiiniumosade töötlemisel. Erinevate funktsionaalsete osade mõõtmete tolerantsi standardites on ilmsed erinevused. Mittekandvaid ühiseid kronsteine kasutatakse tavaliselt ±0,1 mm tolerantsiga, CNC täppispositsioneerimispindu kasutatakse ±0,05 mm tolerantsiga ja ülitäpseid stsenaariume, näiteks laagrite kinnitusi, tuleb rangelt kontrollida ±0,01 mm hälbega. Mida suurem on tolerantsi täpsus, seda keerukamad on töötlemisprotseduurid ja suureneb ka praagi oht. Seetõttu järgib tööstus üldiselt nõudmisel kontrollimise põhimõtet, karmistades põhiosade, nagu puksid, laagrikorpused, alumiiniumist täppismonteerimisotsakud, tolerantse ja leevendades standardeid mittefunktsionaalsetel pindadel. Võttes näiteks 10,00 mm nimiläbimõõduga võlli osad, vastab ±0,05 mm mõõtmete tolerants kvalifitseeritud suurusvahemikule 9,95 mm kuni 10,05 mm, mis võib tagada täpse ülemineku ja tugiavadega häirete sobitamise.
Geomeetriline tolerants
Geomeetrilist tolerantsi kasutatakse osade kuju, ruumilise asukoha ja nurksuhte kontrollimiseks, et korvata mõõtmete tolerantsi puudujääke, mis ei saa piirata osade kuju ja orientatsiooni hälbeid, ning see on keeruka täppismontaaži põhistandard. Geomeetrilised tolerantsid jagunevad nelja põhikategooriasse, nimelt kuju tolerantsid detaili vormi juhtimiseks, suunatolerantsid nurga orientatsiooni juhtimiseks, positsioonitolerantsid positsioonihälbe juhtimiseks ja väljajooksu tolerantsid pöörlevate osade juhtimiseks. Tööstuses kasutatakse tavaliselt maksimaalseid ja minimaalseid tahkisstandardeid, et need sobiksid osa äärmusliku tootmisolekuga. Alumiiniumprofiilide ja võlli osade positsioonitolerantse saab kasutada monteerimistäpsuse tagamiseks, vähendades samal ajal mõistlikke tootmishälbeid ja parandades töötlemise tolerantsi. Standardiseeritud geomeetrilise tolerantsi spetsifikatsioon ühendab projekteerimise ja tootmise tehnilised standardid, vähendab osakondadevahelisi side hälbeid ning muudab keerukate konstruktsiooniosade töötlemise ja kvaliteedikontrolli standardsemaks ja tõhusamaks.
Pinna kareduse taluvus
Pinna kareduse tolerants kontrollib osade pinna tekstuuri lubatud hälbeid, tavaliselt kasutatavat Ra, Rz numbrilist märgistust, mis mõjutab otseselt osade kulumiskindlust, tihendust, hõõrdumist ja tekstuuri välimust. CNC-töötlemise stsenaariumidel on küpsed kareduse standardid, tavalise freespinna Ra väärtus 3,2 μm, üldotstarbeliste detailide täppiskontroll 1,6 μm, tihenduspinnad, libisevad kontaktpinnad peavad ulatuma 0,8 μm-ni, optiliste täppisosade suurus peab olema väiksem kui 0,4 μm. Alumiiniumi anodeerimine, poleerimine, liivapritsiga töötlemine ja muud järeltöötlusprotsessid muudavad esialgse pinna karedust. Projekteerimisetapis on vaja eelnevalt reserveerida ruumi kõrvalekallete jaoks, et vältida järeltöötlusest tulenevat ebastandardset pinnatäpsust.
Kujutaluvus
Vastavalt standardile DIN EN ISO 1101 sisaldab kujutolerants kuut põhiindeksit, mis on spetsialiseerunud ühe komponendi elemendi vormihälbe kontrollimisele ilma muude võrdlusnäitajateta, mis on põhivormi ja asukoha täpsuse tagatis. Sirgus reguleerib joonte ja võllide sirguse hälvet. 0,05 mm sirguse tolerants eeldab, et mõõdetud joon on kogu liini pikkuses vastavas tolerantsivahemikus, mida tavaliselt kasutatakse pikkade alumiiniumprofiilide ja võlli osade deformatsiooni kontrollimiseks. Tasasus on kõige laialdasemalt kasutatav kujutolerants, mis keskendub tihenduspinna ja montaažipinna tasasuse kontrollimisele ning täppistihendusala tasasuse tolerantsi reguleeritakse tavaliselt vahemikus 0,01–0,05 mm. Lisaks kuulub kuju tolerantsi hulka ka ümarus, silindrilisus, joone kontuur, pinnakontuur, mida kasutatakse enamasti laagrikorpustes, ümmarguste toruliitmike ja muudes osades, ristlõike ja kõrvalekalde üldise vormi range kontrollimine, et vältida ebanormaalset kulumist.
Positsiooniline tolerants
Positsioonitolerants kasutab võrdluselementi osade omaduste asendi- ja nurgahälbe reguleerimiseks, mis jaguneb peamiselt kolme kategooriasse: suunatolerants, positsioonitolerants ja väljajooksutaluvus ning mis on täpse kokkupaneku võti. Suuna tolerants hõlmab paralleelsust, perpendikulaarsust ja nurgataluvust ning 0,03 mm paralleelsuse tolerants võib tagada, et detaili kinnituspind on täpselt paralleelne nullpunkti pinnaga, mida kasutatakse laialdaselt alumiiniumraami ja võlli aukude kokkupaneku stsenaariumides. Asenditolerants kontrollib augu asendi, telje ja sümmeetriapinna nihket, et tagada osade võtmestruktuuri teoreetiline täpne asend, mis on poorse alumiiniumprofiilpaneeli ja täppisklambri töötlemise põhialus. Väljajooksude tolerants kehtib võllide ja pöörlevate osade kohta ning täppisvõllide ümmarguse väljajooksu tolerantsi reguleeritakse tavaliselt vahemikus 0,01–0,03 mm, mis võib tõhusalt vältida vibratsiooni ja ekstsentrilisuse probleeme seadmete töötamise ajal.
Standardsed tolerantsisüsteemid ja spetsifikatsioonid
ISO 2768 rahvusvaheline standard
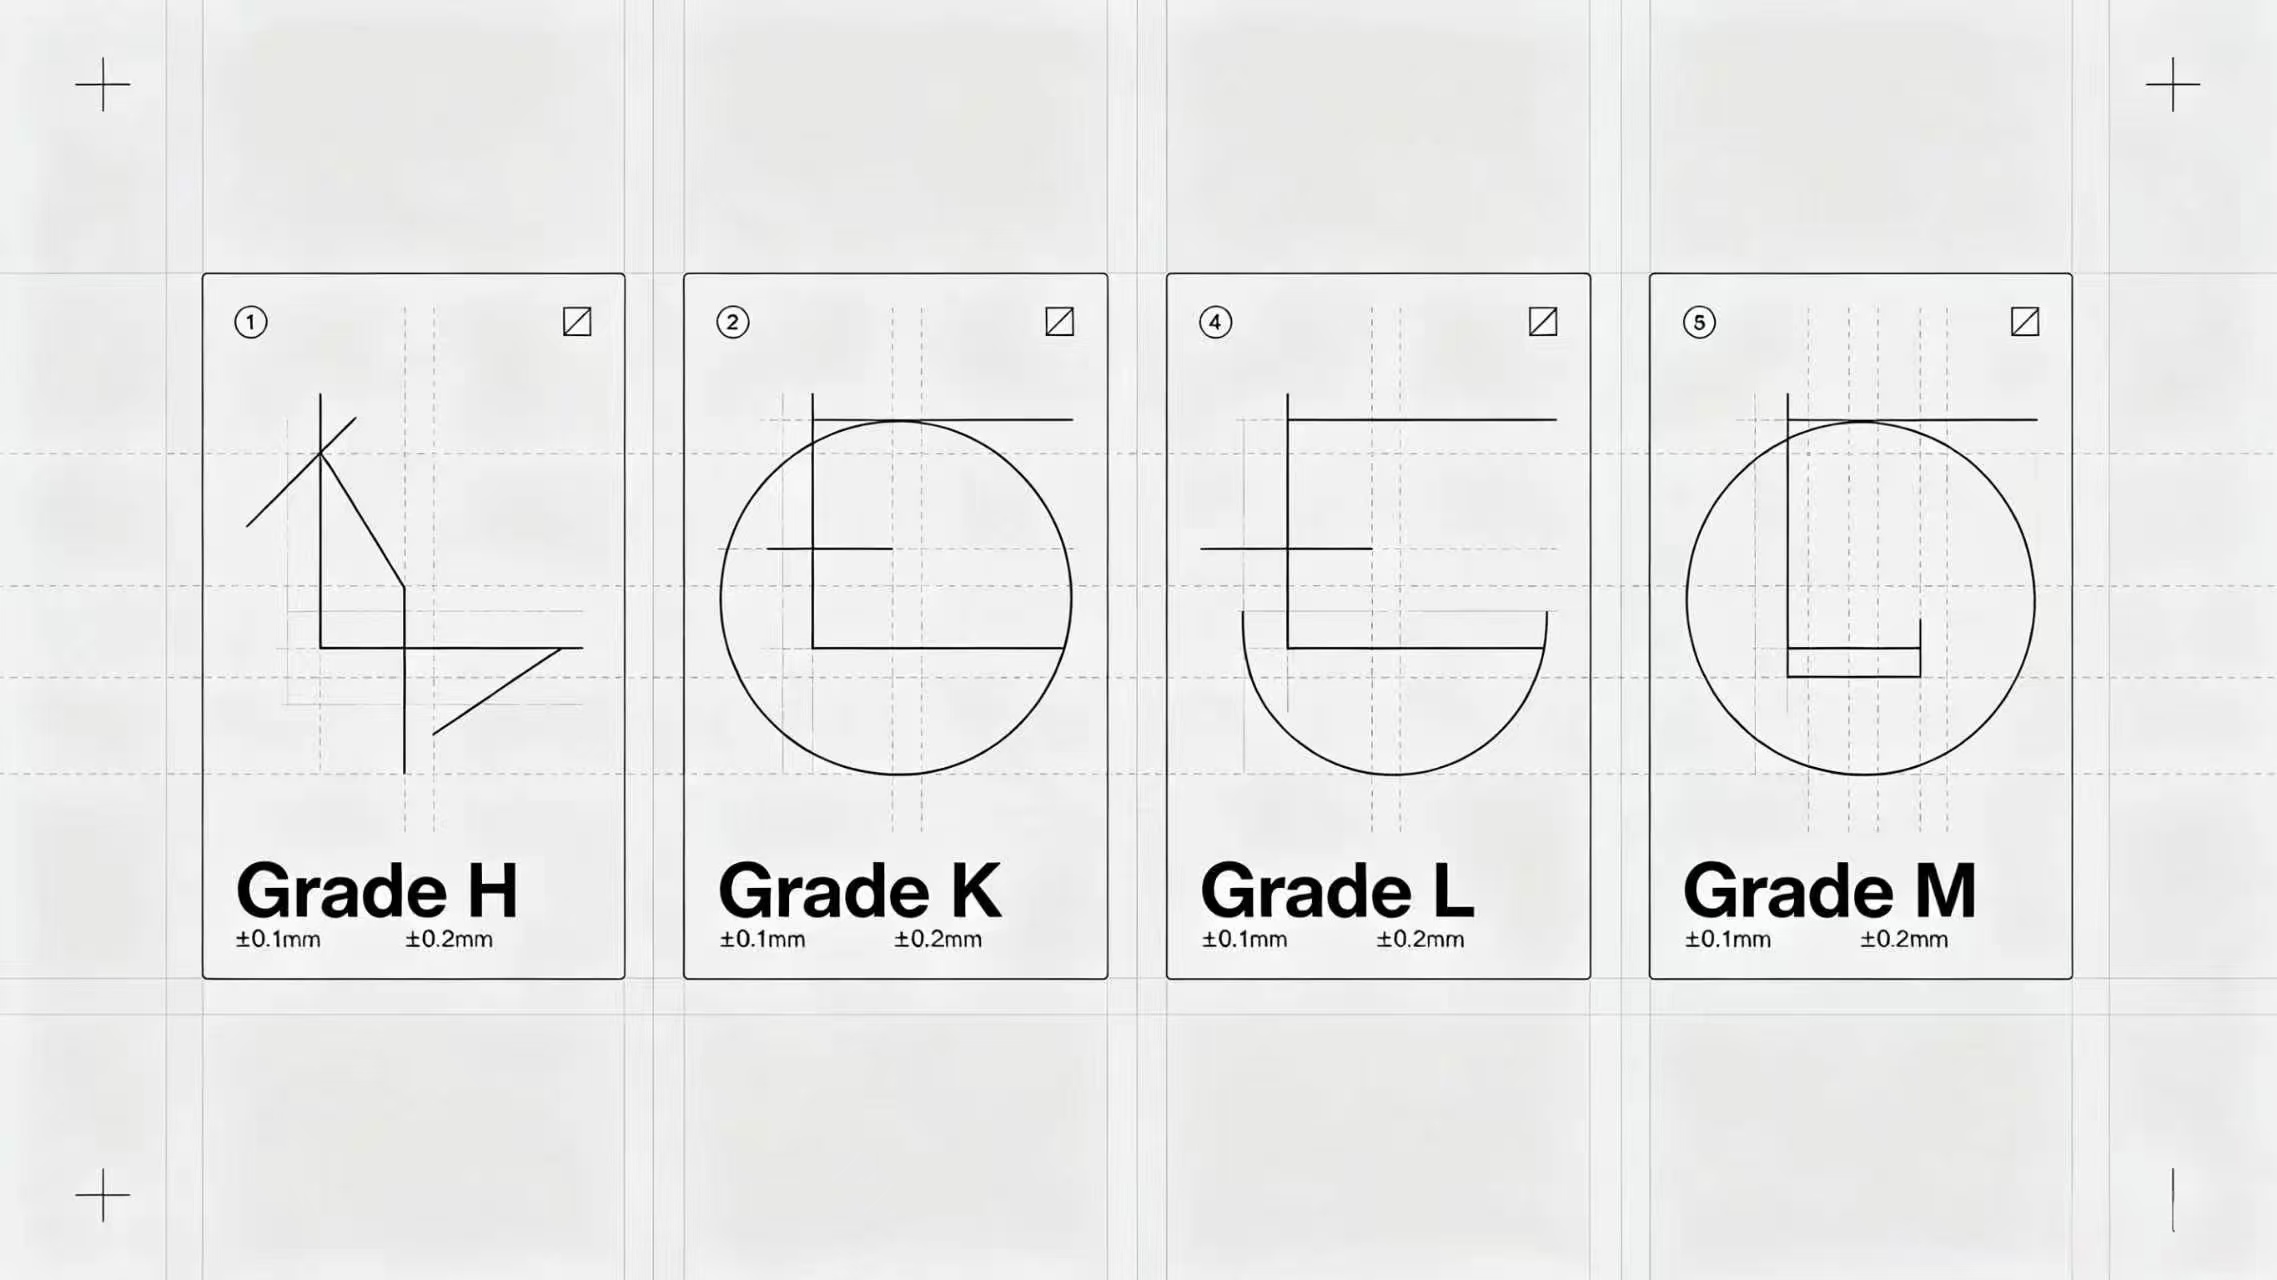
ISO 2768 on ülemaailmne standard joon- ja nurkmõõtmete töötlemise tolerantside jaoks ilma erimärgistuseta, mis sobib enamiku tööstuslike stsenaariumide jaoks, nagu CNC-töötlus ja alumiiniumi väljapressimine. Standardis liigitatakse töötlemistäpsus nelja klassi: peen, keskmine, krobeline ja ülikare, samuti jaotatakse geomeetrilised tolerantsiklassid H, K ja L, mida saab vastavalt vajadusele erineva täpsusega ja erineva maksumusega kohandada tootmise vajadustele. Joonise märgistus ISO 2768-mK esindab keskmise täpsusega standardite rakendamist lineaarsete mõõtmete ja K-taseme täpsusega geomeetriliste tunnuste jaoks, mis välistab vajaduse märgistada mõõtmete tolerantse ükshaaval ja lihtsustab joonise kavandamise protsessi. ISO 2768 on üldine põhistandard, kuid spetsiaalsete ülitäpse stsenaariumide puhul, nagu lennundus, meditsiin, täppiselektroonika jne, on vaja eraldi märkida pingutustolerantsid, asendades üldise standardi, et tagada toote täpsuse vastavus standardile.
Tolerantsi süsteem
Ülevaade sobivuse taluvusest
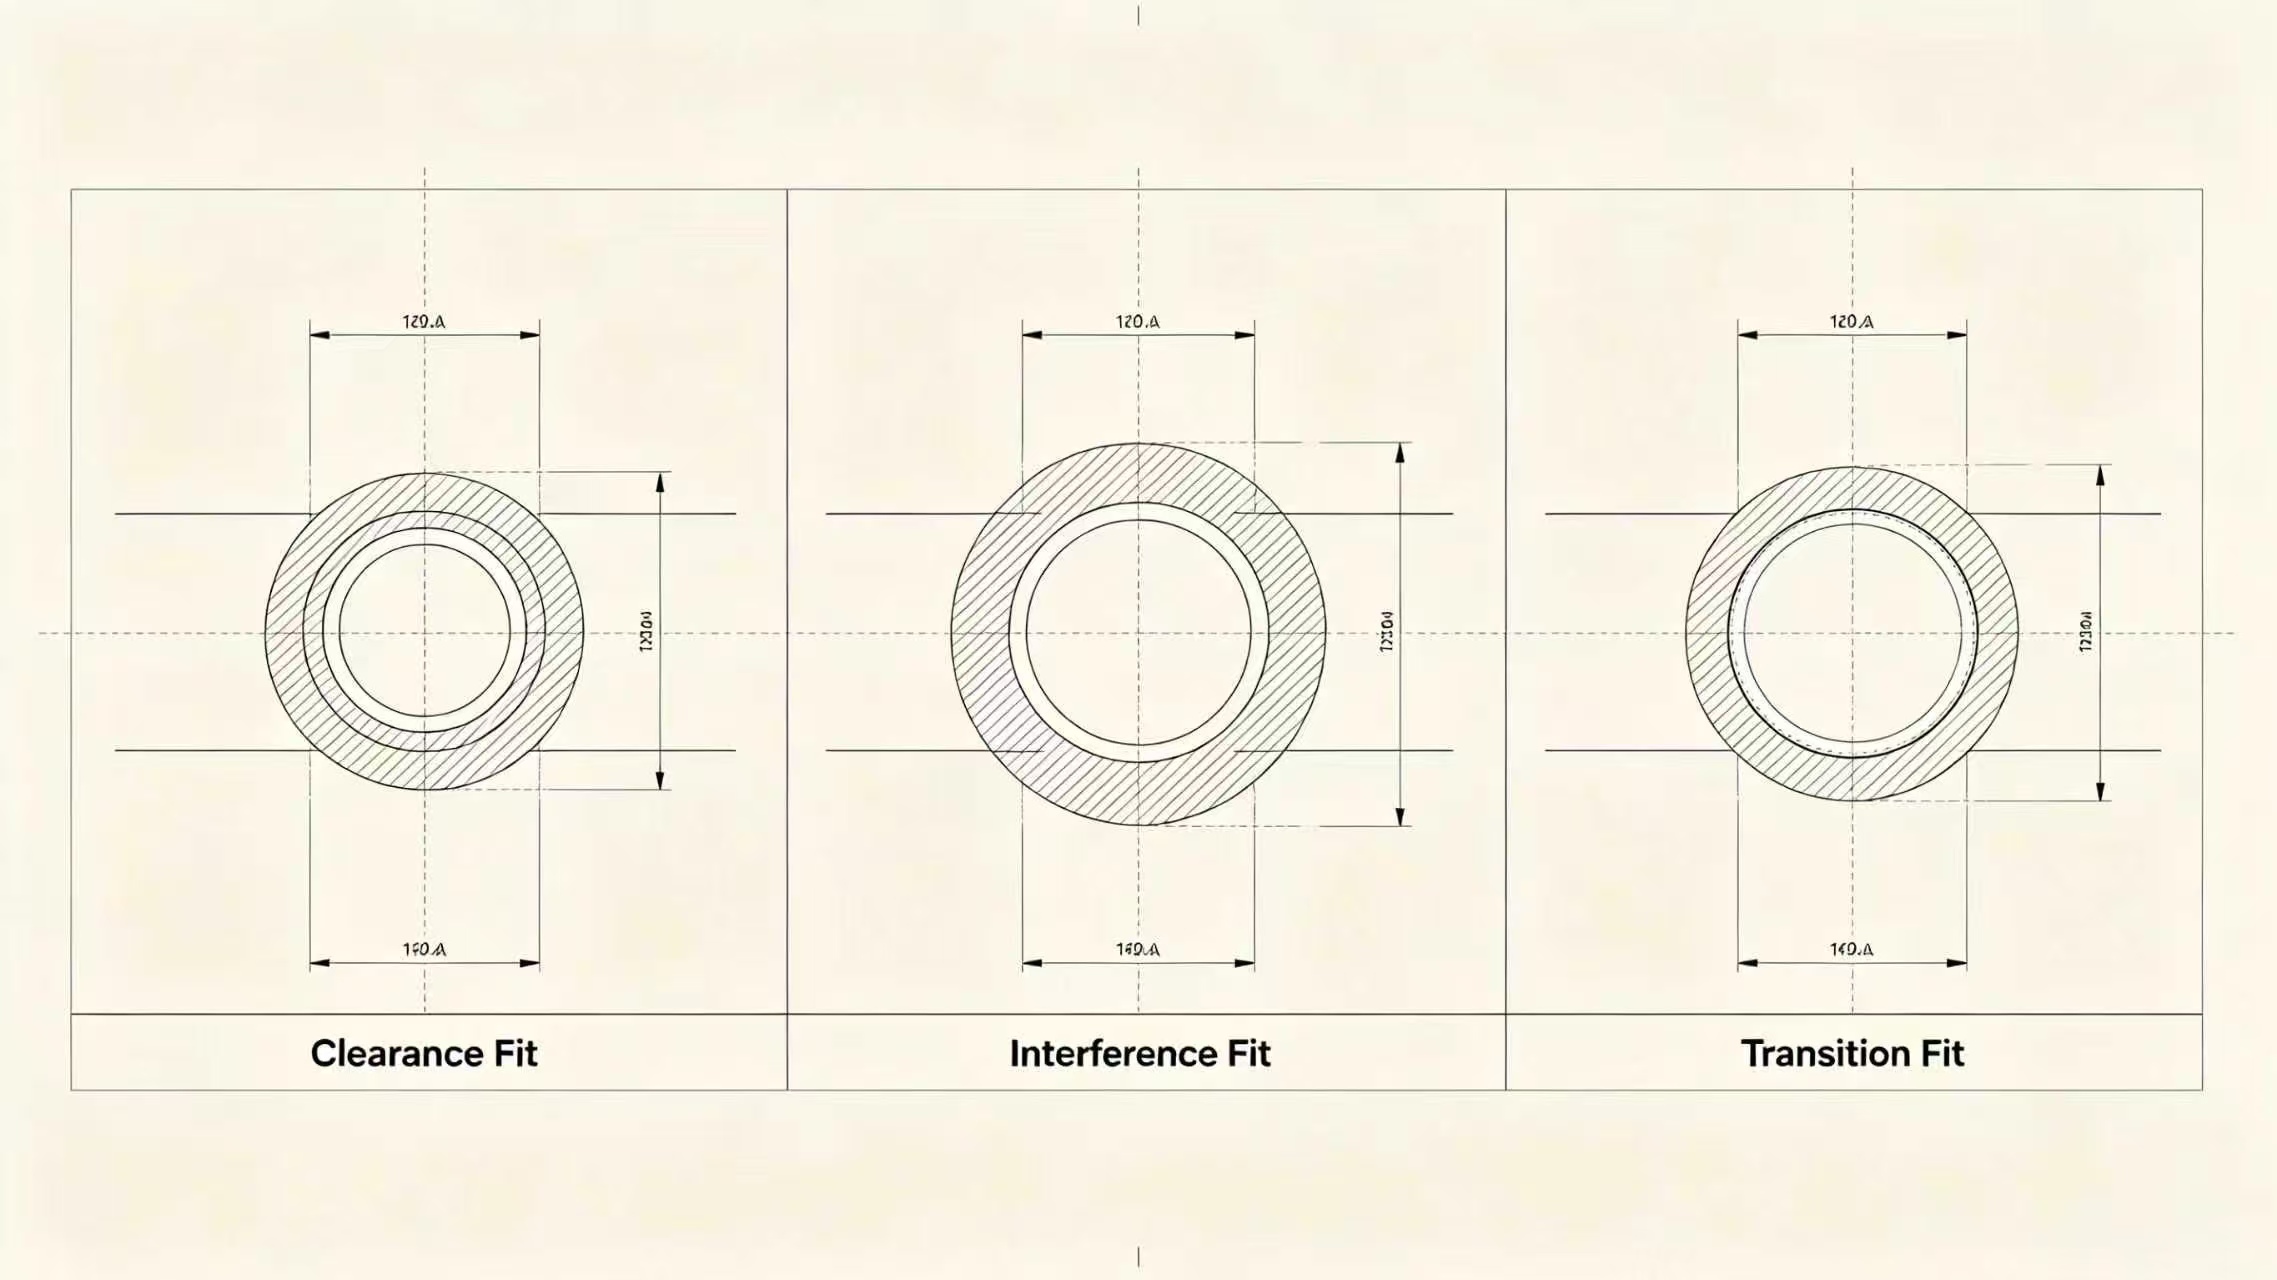
Sobivuse tolerants on põhistandard paarisosade montaaži tiheduse kontrollimisel ja see on mehaanilise koostu projekteerimise oluline alus. Tööstus liigitab need peamiselt kolme tüüpi, mis sobivad erinevate seadmete kokkupanemise ja töötingimuste jaoks. Sobivuse tüübi mõistlik valik võimaldab täpselt kontrollida osade kokkupanemise olekut, võttes arvesse konstruktsiooni stabiilsust ja lahtivõtmise praktilisust, et rahuldada erinevat tüüpi masinate tootmise vajadusi.
KliirensFseda
Kliirensi sobivuse võlli korpuse suurus on alati väiksem kui vastav ava suurus ja pärast kokkupanekut jääb väike ühtlane vahe. See konstruktsiooniline omadus tagab osade paindliku libisemise ja pöörlemise väiksema sõidutakistusega. Kliirensi kinnitusi kasutatakse laialdaselt üldistes ülekandekonstruktsioonides ja liikuvates liigendites ning need on masinate dünaamilises koostumises üks kõige sagedamini kasutatavaid sobivuse vorme.
SekkumineFseda
Sekkumissobivusega võlli osade suurus on veidi suurem kui ava suurus ja osad sobivad pärast kokkupanekut tihedalt ilma tühikuteta. Tuginedes ekstrusiooni suurusele, et saavutada fikseeritud iselukustuvus, ilma kruvide, liimi ja muude fikseeritud lisatarvikuteta. Seda tüüpi sobivus on jäik, pöördemomendivastane jõudlus on suurepärane, kasutatakse enamasti pikaajalise fikseerimise vajaduse korral, ei võimalda täppisühenduse struktuuri lahtist nihkumist.
ÜleminekFseda
Üleminekuid iseloomustavad osade mõõtmete ristlõike kõrvalekalded ja monteerimisefekti ebakindlus. Pärast kokkupanekut võib tekkida väike vahe või kerge ületäituvus. Seda tüüpi sobivus ühendab monteerimise lihtsuse ja positsioneerimise täpsuse suurema veataluvusega ning see on üldiselt rakendatav igat tüüpi täpse positsioneerimise koostu stsenaariumide puhul.
Alumiiniumprofiilide tootmise tolerants
Alumiiniumprofiilid on kerged, kergesti deformeeruvad ja võivad töötlemisel, ekstrusioonil ja järeltöötlusel kalduda kõrvale. Profiili kokkupaneku täpsuse ja konstruktsiooni stabiilsuse tagamiseks tuleb kontrollida erinevat tüüpi tolerantse.
PindFlatnessCjuhtimine
Tasasus mõjutab otseselt alumiiniumprofiilide tihendusefekti ja montaaži sobivust. Alumiiniumprofiilide tavapärase CNC-töötluse korral peaks tasasuse hälve iga 100 mm pikkuse piires olema vahemikus 0,05–0,3 mm. Õhukeseseinalised, suure ulatusega alumiiniumprofiilid on altid deformatsioonile, kõverdumisprobleemidele, pingevaba töötlemise, vaakumkinnituse ja muude protsesside tootmisele, tasasuse hälbe rangele kontrollile, et kaitsta üldist tasasust.
SirgusCkontrollimineLonProfiilid
Pikad pressitud alumiiniumprofiilid on vastuvõtlikud jääkpinge tõttu paindumisele ja deformatsioonile ning tööstuse tavapärane standard on, et sirguse hälve ei tohiks olla suurem kui 0,1–0,3 mm iga 300 mm pikkuse kohta. Erinevatel alumiiniumisulamist materjalidel on erinev stabiilsus, T6 karastatud alumiiniumil on tugevam mõõtmete stabiilsus ja väiksem sirguse hälve, mis sobib paremini ülitäpse pika profiiliga konstruktsiooniosade tootmiseks.
AukPpositsioonCjuhtimine
Alumiiniumprofiilide mehaaniliselt ühendatud aukude asukoha täpsus on ülioluline. Tuginedes stabiilsele nullpunkti positsioneerimisele, saab tavaliste aukude asukoha hälvet reguleerida vahemikus ±0,05 mm kuni ±0,10 mm. Suurte alumiiniumprofiilpaneelide avade asendi kõrvalekaldeid on lihtne akumuleerida ja masstootmine tuleb tuvastada kolme koordinaadiga mõõteseadmetega, et vältida vigade kokkupanemisest tingitud monteerimisviga probleeme.
SeinTnõtkusPretsisioonCjuhtimine
Alumiiniumist õhukeseseinalise konstruktsiooni töötlemine on altid vibratsioonile, lõhenemisele, deformatsiooniprobleemidele, stabiilse minimaalse seinapaksusega freesimisel tuleks hoida 0,8–1,0 mm. Ülikõrget ja üliõhukest alumiiniumprofiili konstruktsiooni on lihtne painutada ja deformeerida, lisades armatuurvardaid, optimeerides töötlemistehnoloogiat, et stabiliseerida seina paksuse suurust, et tagada tolerantsi vastavus standardile.
NiitPretsisioonCjuhtimine
CNC-ga otse töödeldud alumiiniumprofiilkeermed võivad stabiilselt jõuda 6H/2B täpsuseni, et rahuldada korrapärase ühenduse nõudlust. Suure koormuse ja kõrge sagedusega keermestatud osad peavad olema vastupidavuse parandamiseks varustatud keermekatetega. Keerme tolerants keskendub keskläbimõõdu ja asukoha hälbe kontrollimisele, et vältida keerme nihkumist ja halba oklusiooni ning kaitsta alumiiniumkomponentide ühenduse tugevust ja lahtivõtmise stabiilsust.
Kuidas valida õige tolerants
MääratlegeCmaagiAtäpsustRnõuded
Enne tolerantsi projekteerimistööde teostamist on vaja põhjalikult välja selgitada osade tegelik funktsioon. Tolerantsi määramise aluseks on kriitiliste koosteosade ja tavapäraste välimusega osade täpne vahe. Südamikustruktuuride, nagu teisaldatavad ühendused, tihendid ja liitmikud ning täpne positsioneerimine, puhul tuleb tolerantsistandardit karmistada. Mittefunktsionaalsete alade puhul, mis on puhtalt kosmeetilised ja millele ei kohaldata jõudu, võib tootmisraskuste vähendamiseks tolerantsinõudeid asjakohaselt leevendada.
TasakaalPretsisioon jaCost
Tolerantsi täpsus on positiivses korrelatsioonis tootmiskulude ja töötlemisraskustega, mida kõrgemad on täpsusnõuded, seda keerulisem on tootmisprotsess. Ranged tolerantsistandardid suurendavad märkimisväärselt osade praagi määra, mille tulemuseks on tarbetud tootmiskadud. Disainerid ei tohiks pimesi karmistada tolerantsi parameetreid, toote tegelikku kasutamist põhijoonena. Kaaluge teaduslikult täpsuse ja kulude suhet ning määrake mõistlikud tolerantsivahemikud, mis võtavad arvesse kvaliteeti ja kuluefektiivsust.
KohanemineWithMantennPomadused
Erinevate toorainete füüsikalised omadused on erinevad, erineva soojuspaisumise, kokkutõmbumise ja deformatsiooni astmega. Alumiiniumprofiilid ja plastosad on tundlikumad temperatuuri ja niiskuse muutuste suhtes ning on altid mõõtmete kõrvalekalletele töötlemise ja kasutamise ajal. Tolerantsi kavandamise etapis on vaja reserveerida eksklusiivne varu koos materjali omadustega. Deformatsioonile teaduslikult ruumi jättes saab tõhusalt kompenseerida keskkonnamuutustest tingitud mõõtmevigu ning garanteerida osade täpsuse stabiilse.
SobivusPtootmistEvarustusCmahtuvus
Erinevat tüüpi töötlemisseadmete täpsuse ülemise piiri vahel on ilmne lõhe ja CNC-töötluse täpsus on kõrgem, ületades palju traditsiooniliste protsesside, nagu keevitamine ja valamine, täpsust. Erinevate seadmete töötlemisvea vahemikud on erinevad ja protsessi täpsusel on kindel piir. Projekteerimise tolerantsid tuleb kohandada olemasolevate seadmete töötlemisvõimega, rangelt on keelatud seada täpsuse ülemist piiri, mis ületab karmide parameetrite seadmeid. See tagab tootmise realiseerimise, vähendades tõhusalt praagi töötlemise ja ümbertöötlemise tõenäosust.
VõtmineIarvesse võtmaErehvPtootmistProcess
Osade katmine, pihustamine, anodeerimine ja muud järeltöötlusprotsessid moodustavad profiili pinnale õhukese kihilise struktuuri. Selliste kihtide kogunemine muudab otseselt detaili esialgseid vormimismõõtmeid, mille tulemuseks on väikesed kõrvalekalded. Tolerantsid tuleb projekteerimisetapis kõrvale jätta, et kompenseerida kattekihist tulenevaid mõõtmeid. See võib tõhusalt vältida osade üledimensioneerimise probleemi pärast järeltöötlust ja tagada, et valmistoote kokkupanemise täpsus vastab standardile.
VältimineAkogunenudTolevusDpõgenemine
Mitme osa kokkupanemise käigus kogunevad üksikute osade väikesed tolerantsi vead pidevalt. Vigade kogunemine teatud määral mõjutab kogu konstruktsiooni kokkupaneku täpsust. Projekteerimise ja tootmisetapis on vajalik iga komponendi tolerantsi parameetrite range kontroll. Tõhusalt nõrgendage vea superpositsiooni mõju juurtest, et vältida montaaži üldist väärjoont, koostu riket ja muid probleeme.
Integratsioon jaOoptimiseerimineTolevusSkeemia
Tolerantsiprogrammi koostamisel tuleb arvesse võtta toote funktsiooni, materjali omadusi, töötlemisseadmeid ja tootmistehnoloogiat. Integreerige peamised mõjutegurid, et luua teaduslik ja täielik tolerantsi kujundamise süsteem. Lõplikud tolerantsi parameetrid peavad olema projektjoonistel selgelt märgitud ja samal ajal põhjalikult kontrollima vea superpositsiooni, nullpunkti konflikti ja muid võimalikke probleeme. Vältige allikast tulenevaid tootmisohte ning tagage osade töötlemise ja kokkupanemise täpsus.
Levinud tehnilised taluvusvead
Karmistage pimesi sallivusstandardeid
Riskide vältimiseks karmistavad paljud disainerid valimatult kõikide osade tolerantse. Kuigi see võib tagada täpsuse, suurendab see oluliselt töötlemisaega, seadmete kadu ja praagi määra, mille tulemuseks on tarbetu kulude raiskamine. Mõistlik viis optimeerimiseks on eristada täpselt kriitilisi osi tavaosadest, pingutada tolerantse ainult põhiliste funktsionaalsete pindade puhul ja kasutada ülejäänud osade puhul ühtseid standardeid, võttes arvesse nii täpsust kui ka kuluefektiivsust.
Joonise tiitliribal olevad üldistatud vaiketolerantsid kehtivad ainult üldiste stsenaariumide puhul ja neid ei saa kohandada kõikidele eristruktuuridele. Täielik vaikestandardile tuginemine võib põhjustada kriitiliste osade ebapiisava täpsuse ja tavaliste osade liigse täpsuse probleemi. Spetsiaalsete funktsionaalsete struktuuride puhul on vaja tolerants eraldi märkida ja jooniste vaikestandardit regulaarselt uuendada, et see sobiks tehase tegeliku tootmisvõimsusega ja vähendaks tootmise ebaselgust.
EbamõistlikSvalimineDatum
Nullpunkt on tolerantsi kontrolli põhiviitepunkt. Nullpunkti vale valimine põhjustab töötlemis- ja kontrollistandardite ebaühtlust, mis toob kaasa osade ebaühtluse, ümbertöötlemise ja lammutamise jne. See on tolerantsikontrolli puhul tavaline arusaamatus. Võrdlusalused tuleb kohandada osakoostu kontaktpinnaga, selgitada esmased ja sekundaarsed võrdlusnäitajad ning eelnevalt järeldada koostu tolerantsi mõju, et tagada võrdlusprogrammi sobivus tegeliku kooste stsenaariumi jaoks.
Tähelepanuta jätminePoletuslikTolevusCjuhtimine
Ainult mõõtmete tolerantside märgistamine, asukohatolerantside väljajätmine toob kaasa auke, konstruktsiooni orientatsiooni ilma täpsete juhtimisstandarditeta, jooniste tõlgenduse ebaselgust, kergesti kokkupandavat joondust pärast töötlemist, halba sobivust. Mitme augu ja sümmeetrilise struktuuriga osade puhul tuleks täpsete töötlemis- ja kontrollistandardite selgitamiseks kasutada GD&T positsioonitolerantsi märgistust koos nullpunkti ja tolerantsi korrigeerimise sümbolitega.
IgnoreeriDseosProcessDpõgenemine
Erinevate tootmisprotsesside hälbevahemikud on väga erinevad ning CNC-töötluse, survevalu ja lehtmetalli vormimise ülemised täpsuspiirid on erinevad, nii et sama tolerantsistandardi ühetaoline rakendamine toob kaasa selle, et mõned protsessid ei vasta standardile. On vaja määrata tolerants vastavalt töötlemisprotsessi klassifikatsioonile ja märgistada protsessi kohandamise nõuded, et tolerantsistandardit saaks kohandada tegeliku tootmisvõimsusega ja toote kvalifitseerimise määra saaks parandada.
LiigneCkontrollimineNsisse lülitatudSurfaces
Tolerantsi karmistamine pindade puhul, mis ei ole kokku pandud, millele ei rakendata jõudu, ja ainult välimuse tõttu, suurendab oluliselt töötlemise ja kvaliteedikontrolli töökoormust, kuid ei saa parandada toote jõudlust, mis on ebatõhus täpsuskontroll. Mittefunktsionaalseid pindu saab leevendada üldiste tolerantsistandardite järgi ja välimuse osad on suunatud ainult välimusvigade kontrollimisele, ilma liigsete piiranguteta suurusele ja vormihälbetele.
TarnijaTtehnilineDokumendidAreNotCõppige
Jooniste ähmane märgistamine, puuduvad testimisstandardid ja mittestandardsete sümbolite kasutamine võib kaasa tuua kõrvalekaldeid tarnijate tõlgendustes ja projekteerimisnõuetele mittevastavate toodete tootmist, mis võib põhjustada ümbertöötamise ja viivitusprobleeme. Vajalik on ühtlustada jooniste märgistamise spetsifikatsiooni, täpsustada testimisseadmeid ja proovivõtustandardeid ning pidada arvestust versioonimuutuste kohta, et tagada nii pakkumise kui nõudluse poole tolerantsistandardite ühtsus.
Tulevikutrendid, uus sallivuse ajastu digitaalsel ja intelligentsel ajastul
Nihutamine 2D-ltDtöötlemineTtalumatus 3D suhtesModelDdefinitsioon
Traditsiooniline kahemõõtmelise joonise tolerantsi märgistamine on kalduvus tõlgendamise eelarvamustele, tööstuses on järk-järgult populariseeritud kolmemõõtmelise mudeli määratlemise tehnoloogia, tolerants, geomeetrilised parameetrid, tootmisteave, mis on otse 3D-mudelisse integreeritud. See mudel avab kogu projekteerimis-, tootmis- ja kontrolliandmete protsessi, välistab teabe kallutatuse, loob digitaalse tootmisahela ning parandab oluliselt tolerantsikontrolli täpsust ja järjepidevust.
DigitaalneTvõitaCkadunud silmusTolevusCjuhtimine
Digitaalsele kaksiktehnoloogiale tuginedes saame koostada detaili virtuaalse mudeli, reaalajas dokkida tootmisliini kontrollimise andmeid ning dünaamiliselt jälgida detaili suuruse hälbeid ja protsessi kõikumisi. Reaalajas andmete tagasiside kaudu saavad insenerid ette ennustada kõrvalekalde suundumust, kohandada aktiivselt tootmisparameetreid ja muuta tolerantsi kontrolli korrigeerimisest ennetamiseks ja optimeerimiseks. Intelligentsed adaptiivsed tootmisseadmed suudavad töötlemise trajektoori reaalajas reguleerida vastavalt osade väikesele kõrvalekaldele, realiseerides kõrvalekalde adaptiivse korrigeerimise ja parandades oluliselt täppisosade kvalifikatsiooni määra.
Tehisintellektist juhitud intelligentse taluvuse jaotamine
Tehisintellekti tehnoloogia suudab sügavalt analüüsida tohutuid tootmisandmeid, välja selgitada korrelatsiooniseadused seadmete oleku, keskkonna, materjali ja tolerantsi hälbe vahel ning täpselt ennustada varjatud kvaliteediprobleeme. AI intelligentne süsteem suudab sünteesida funktsionaalseid nõudeid, tootmiskulusid ja protsessivõimalusi, et automaatselt optimeerida tolerantsi jaotamise skeemi, asendades traditsioonilise käsitsi otsustamise, et saavutada globaalne optimaalne juhtimine. Tulevikus siseneb tolerantsi juhtimine andmetöötluse ja luure faasi ning läheb üle fikseeritud standardjuhtimiselt dünaamilisele adaptiivsele juhtimisele, et rahuldada tipptasemel täppistootmise arendusvajadusi.
Järeldus
Tehniline tolerants on töötleva tööstuse täppisjuhtimise põhisüsteem, mis hõlmab mitmeid mõõtmeid, nagu suurus, geomeetria, pinna karedus jne. See läbib kogu alumiiniumprofiilide ja erinevate osade tootmisprotsessi. Tolerantsistandardite mõistlik valik, levinud väärarusaamade vältimine ja tootmisprotsessi kohandamine võivad tõhusalt tasakaalustada toote täpsust, jõudlust ja kulusid. Digitaalse tehnoloogia uuendamisega edendab intelligentne tolerantsikontroll töötlevat tööstust pideva iteratsiooni suure täpsusega, tõhusa ja madala hinnaga.
Henan Retop Industrial Co., Ltd. on alati kohal, kus iganes vajate
 TasakaalustaminePtootmistAtäpsus jaMtootmineCost
 Tolerantsi süsteem
 Kuidas valida õige tolerants
 Tehisintellektist juhitud intelligentse taluvuse jaotamine