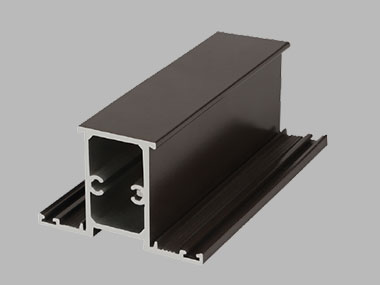
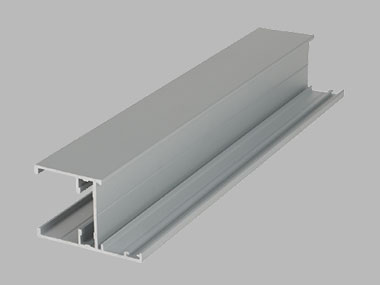
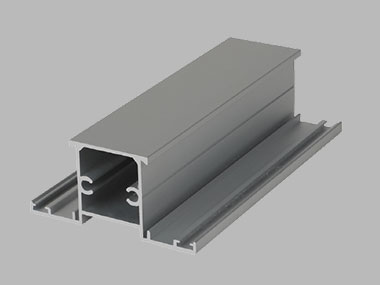
טידער נאָרמאַל פּראָפיל אַדאַפּט מונדיר פאַרפעסטיקט קרייַז אָפּטיילונג און וואַנט גרעב באַשרייַבונג פֿאַר פּעקל פּראָדוקציע, און איז בלויז דיזיינד פֿאַר קליין גרייס פֿענצטער פון קאַנווענשאַנאַל היים באַפּוצונג. אַז קרייַז אָפּטיילונג סטרוקטור איז איין, און קיין שטיצן פונקציע סלאָץ אַזאַ ווי ינטעליגענט מאָטאָר און סילינג שיידינג זענען רעזערווירט אין די פּנים פון שווער שיידינג פאַבריקס, מער ווי צען מעטער פון גרויס-שפּאַן קערטאַנז, דער נאָרמאַל פּראָפיל וואַנט גרעב איז דין, ניט גענוגיק שייַכעס איז גרינג צו דערשייַנען אין די מיטן פון די בייגן, פליסנדיק קאָרט, און קיין ריינפאָרסינג ריפּ סטרוקטור, לאַנג-טערמין נוצן פון דיפאָרמיישאַן יריווערסאַבאַל.
ווייטיק ווייזט פֿאַר רעגולער קערטאַנז
א גרויס נומער פון ניט-נאָרמאַל פֿענצטער טייפּס אַזאַ ווי אַרטשעס, סלאָופּינג רופס און קערווד שטאָק-צו-סופיט פֿענצטער דערשייַנען אין מאָדערן בנינים. די גלייַך סטרוקטור פון נאָרמאַל פּראָופיילז קענען נישט פּאַסיק די קערוואַטשער פון די וואַנט און קענען נאָר זיין שנייַדן און ספּלייסט. די ספּליסינג גאַפּס וועט פאַרשאַפן ליכט ליקאַדזש, שאַקינג און אַבנאָרמאַל ראַש אין די קערטאַנז. געשעפט פּראַדזשעקס אַזאַ ווי האָטעלס און אָפיס בנינים דאַרפֿן יונאַפייד הויך סטאַנדאַרט אַקסעסעריז מיט שטילקייַט, פלאַם ריטאַרדאַנסי און גרינג רייניקונג. די ייבערפלאַך טעכנאָלאָגיע פון גענעראַל פּראָופיילז איז איין, און עס איז שווער צו טרעפן די אַקסעפּטאַנס ספּעסאַפאַקיישאַנז פון מכשירים פּראַדזשעקס פֿאַר טראָגן קעגנשטעל, ינווייראַנמענאַל שוץ און פייַער קעגנשטעל.
אנדער ברירהאאַדוואַנטאַגעס פוןגוסטאָםפּראָפילעס
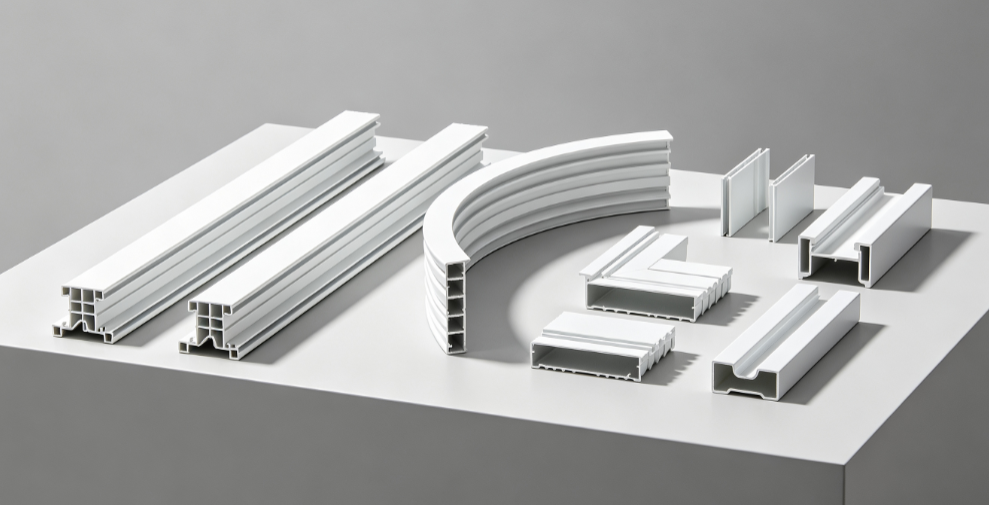
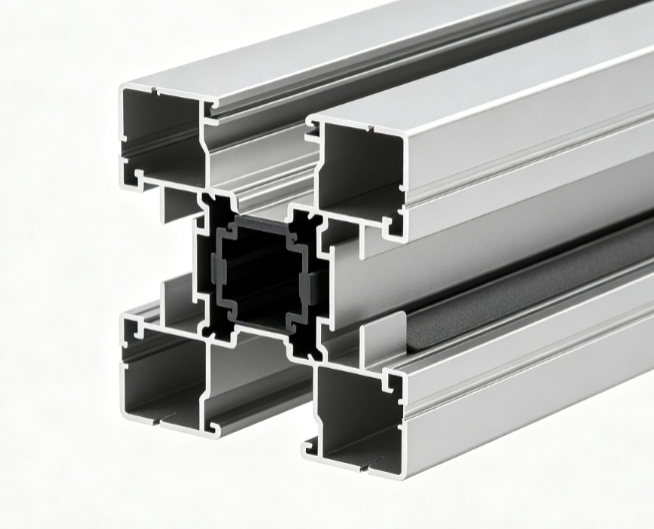
קאַסטאַמייזד אַלומינום פּראָופיילז קענען זיין פרילי אַדזשאַסטיד אָפּטיילונג וואַנט גרעב, ינערלעך ריינפאָרסמאַנט ריבס, פאַרשידן פאַנגקשאַנאַל קאָרט סלאָץ, פֿאַר קערווד פֿענצטער, הינטער-גרויס שפּאַן, דרויסנדיק שיידינג און אנדערע ספּעציעל טנאָים צו אַפּטאַמייז די סטרוקטור סעפּעראַטלי, אָן ספּלייסינג מאַדאַפאַקיישאַן. די ינאַגרייטיד מאַלטי-קאַוואַטי פּלאַן ינטאַגרייץ וויירינג, שיידינג און ראַש רעדוקציע סטראַקטשערז, זייער סימפּלאַפייז די פעלד ינסטאַלירונג פּראָצעס און ראַדוסאַז די צייט פארבראכט אויף מאַנואַל רעקטאַפאַקיישאַן. כאָטש עס איז קאָסטן אין דער פרי בינע פון פורעם עפן, די פולשטענדיק לאַנדינג פּרייַז פון לאַנג-טערמין ינזשעניעריע איז נידעריקער.
שליסל סיבות צו באַטראַכטן איידער קאַסטאַמייז אַלומינום פּראָפילעס
פאַנגקשאַנאַל אוןפּפאָרשטעלונגריקוויירמאַנץ
אין דער פרי בינע פון קוסטאָמיזאַטיאָן, די גאַנץ אַרבעט צושטאַנד דאַטן פון די פאָרהאַנג מוזן זיין גערעכנט, אַרייַנגערעכנט די קוילעלדיק וואָג פון די שטאָף, די איין שפּאַן פון די פֿענצטער און די ווינט מאַסע פֿאַר דרויסנדיק נוצן, צו באַשטימען די מינימום וואַנט גרעב און ריינפאָרסמאַנט אויסלייג פון די פּראָפיל. הויזגעזינד עלעקטריק קערטאַנז פאָקוס אויף מאָטאָר טראַנסמיסיע אַדאַפּטיישאַן און שטום ווירקונג, שאַפּינג מאַללס, האָספּיטאַלס און אנדערע ענג ערטער דאַרפֿן צו פארשטארקן די פּראָפיל טראָגן-קעגנשטעליק סטרוקטור, אַדאַפּט צו דאַזאַנז פון מאל אַ טאָג הויך-אָפטקייַט עפן און קלאָוזינג לאַנג-טערמין נוצן דאַרף.
דערווייַל, די מאַרק עסטעטיש טענדז צו זיין פּשוט און ווייך געוועב, ווייך הויט מאַט, נאָכמאַך אָריגינעל האָלץ קערל, ריין שוואַרץ מאַט מעלאָכע היץ האלט צו העכערונג, אַלע מינים פון מאָדערן, מינימאַליסט היים באַפּוצונג, ווערן דער נאָרמאַל ייבערפלאַך באַהאַנדלונג סכעמע פון הויך-סוף קאַסטאַמייזד קערטאַנז. די ינער און ויסווייניקסט טאָפּל-שיכטע דיפערענשייישאַן פּראָצעס איז ביסלעכווייַז פּאָפּולאַרייזד. די ויסווייניקסט זייַט פון דעם פּראָפיל אַדאַפּץ וועטער-קעגנשטעליק פלואָראָקאַרבאָן קאָוטינג צו אַנטקעגנשטעלנ דרויסנדיק קעראָוזשאַן, און די ינער זייַט ניצט מאַט דעקאָראַטיווע קאָוטינג צו אַדאַפּט צו דרינענדיק עסטעטיק, און באַטראַכטן דרויסנדיק געווער און דרינענדיק וויזשאַוואַל עסטעטיק.
מנהג פּלאַן פּראָצעס פֿאַר ספּעציעל בלינד פּראַדזשעקס
פאַר - באַראַטונג אוןדפאָדערןגזאַמלונג
אין די אָנהייב-אַרויף בינע פון קוסטאָמיזאַטיאָן, די צושטעלן און פאָדערונג פּאַרטיעס וועט דורכפירן דיטיילד קאָמוניקאַציע און גאָר קלייַבן אַלע האַרץ אינפֿאָרמאַציע אַזאַ ווי פֿענצטער טיפּ גרייס, וואַנט ייַנמאָנטירונג שיעור, פאָרהאַנג שייַכעס, ינטעליגענט מאָטאָר ריכטן, אויסזען קאָליר וואָס ריכטן זיך, נוצן סוויווע, עטק. סיימאַלטייניאַסלי באַשטעטיקן די פּראָדוקט מאַרק פּאַזישאַנינג, סדר פּראָדוקציע פּעקל און פּרויעקט בודזשעט מעהאַלעך, סאָרט אויס די ספּעציעל פאַנגקשאַנז רעקווירעמענץ אַזאַ ווי שטילקייַט, שיידינג און קינד שוץ, און ויסמיידן די פּלאַן סכעמע פון סתירה מיט די פּלאַץ לאַנדינג רעקווירעמענץ פון די מקור.
פיין ינזשעניעריע מאָדעלינג פּלאַן
ניצן פאַכמאַן CAD און CAM צייכענונג ווייכווארג צו ראַפינירן אַלע סטראַקטשעראַל פּאַראַמעטערס פון פּראָופיילז, אַקיעראַטלי צייכן גרייס טאָלעראַנץ, ינערלעך קאַוואַטי, פֿאַרזאַמלונג קאָרט נאָרע און מאָטאָר רוטינג נאָרע, און ענשור אַז אַלע סטראַקטשערז זענען פּאַסיק פֿאַר פאָרהאַנג פּאַסן פֿאַרזאַמלונג. בעשאַס די פּלאַן פּראָצעס, מיר האָבן אַדזשאַסטיד די דעטאַילס מיט קאַסטאַמערז פֿאַר פילע מאָל, אָפּטימיזעד די סטרוקטור פון דעמאָולדינג, קאַטינג און אויף-פּלאַץ ייַנמאָנטירונג, און די לעצט סכעמע נעמט אין חשבון די אויסזען, פאָרשטעלונג, פורעם פּראָודאַקטיוויטי און אויף-פּלאַץ פֿאַרזאַמלונג קאַנוויניאַנס.
פורעםדesign andפּראָסעסינגפּרעפּערטיישאַן
נאָך די צייכענונג סכעמע איז באשטעטיקט דורך ביידע פּאַרטיעס, די קאַסטאַמייזד יקסטרוזשאַן שטאַרבן פּראַסעסינג איז סטאַרטעד, און די הויך-שטאַרקייַט טראָגן-קעגנשטעליק שטאַרבן שטאָל איז אויסגעקליבן. דורך פּינטלעכקייַט CNC מילינג און פּאַלישינג, די פּינטלעכקייַט און לאַנג-טערמין דינסט לעבן פון די שטאַרבן זענען געראַנטיד. די שטאַרבן אָפּטיילונג שטרענג אַליינז מיט די פּלאַן צייכענונג פּאַראַמעטערס, יוואַנלי אַדזשאַסטיד די וואַנט גרעב יבערגאַנג ראַונדיד עקן, און אַוווידז פּראָסט פּראָדוקציע חסרונות אַזאַ ווי דיסטאָרשאַן, אַניוואַן גרעב און פעלנדיק עקן נאָך יקסטרוזשאַן פון די שטאַרבן סוף.
מוסטערפּפאַרריכטן אוןפּרילימאַנעריטיעסטינג
נאָך די קאַמפּלישאַן פון פורעם פּראַסעסינג, קליין פּעקל פּראָצעס פּראָדוקציע וועט זיין דורכגעקאָכט צו פּראָדוצירן גאַנץ פּראָפיל סאַמפּאַלז. דער שטעקן וועט דורכקוקן די קוילעלדיק גרייס, ייבערפלאַך חסרונות און די אַדאַפּטאַבילאַטי פון די קאַוואַטי פֿאַרזאַמלונג פון די סאַמפּאַלז נומער דורך נומער, און קאָנטראָלירן די גרונט פּראַסעסינג פּראָבלעמס. אַסעמבאַל די פּראָצעס-פּראָדוצירט פּראָופיילז מיט פאַבריקס, מאָטאָרס און בראַקאַץ אין גאַנץ קערטאַנז, פּרובירן די עפן און קלאָוזינג סמודנאַס און מאַסע-שייַכעס דיפאָרמיישאַן ווירקונג, סינטשראָנאָוסלי פאַרענדיקן די ייבערפלאַך פּראָצעס פּרופינג און באַשטעטיקן אַז די קאָליר געוועב מיץ די פּלאַן עקספּעקטיישאַנז.
פאָרשטעלונג טעסטינג און לייזונג אָפּטימיזאַטיאָן
מולטי-דימענשאַנאַל סימיאַליישאַן פּרובירן איז דורכגעקאָכט אויף פאַרטיק סאַמפּאַלז, אַרייַנגערעכנט טענס פון טויזנטער פון מאל פון עפן און קלאָוזינג מידקייַט פּרובירן, לעצט שייַכעס דיפאָרמיישאַן פּרובירן און הויך און נידעריק טעמפּעראַטור וועדערינג יידזשינג פּרובירן צו באַשטעטיקן די לאַנג-טערמין נוצן פעסטקייַט פון פּראָופיילז. אין מיינונג פון די פראבלעמען אַזאַ ווי סטיקינג, קליין בענדינג און שיידינג ריס אין די פּראָבע, דער ינזשעניר מאַדאַפייד די אָפּטיילונג סטרוקטור פון די פּראָפיל, אַדזשאַסטיד די פּראָצעס פּאַראַמעטערס און ריפּיטידלי דיבאַגד ביז אַלע די פאָרשטעלונג ינדיקאַטאָרס פון די מוסטער ריטשט די סטאַנדאַרט.
מאַסעפּפּראָדוקציע אוןקווויליטיגאָנטראָל
נאָך אַלע די פּרובירן ייטאַמז פון דער מוסטער זענען אנגענומען, די גרויס-וואָג פּראָפיל פּראָדוקציע איז אַפישאַלי סטאַרטעד, און די קוואַליטעט קאָנטראָל סיסטעם איז געגרינדעט איבער די גאנצע פּראָצעס, פֿון אַלומינום רוט רוי מאַטעריאַל זיפּונג, יקסטרוזשאַן מאָלדינג, פינישינג צו ייבערפלאַך באַהאַנדלונג שיכטע דורך שיכטע קוואַליטעט דורכקוק. נאָך די קאַמפּלישאַן פון פּראָדוקציע, נוצן לאַזער ווירע, קאָלאָרימעטער און מעטשאַניקאַל טעסטער צו באַשטעטיקן יעדער פּעקל פון פּראָדוקטן, יונאַפאָרמלי קאָנטראָלירן גרייס אַקיעראַסי, ייבערפלאַך געוועב און סטראַקטשעראַל שטאַרקייט, און עלימינירן דעפעקטיווע פּראָדוקטן צו צושטעלן ינזשעניעריע פּראַדזשעקס.
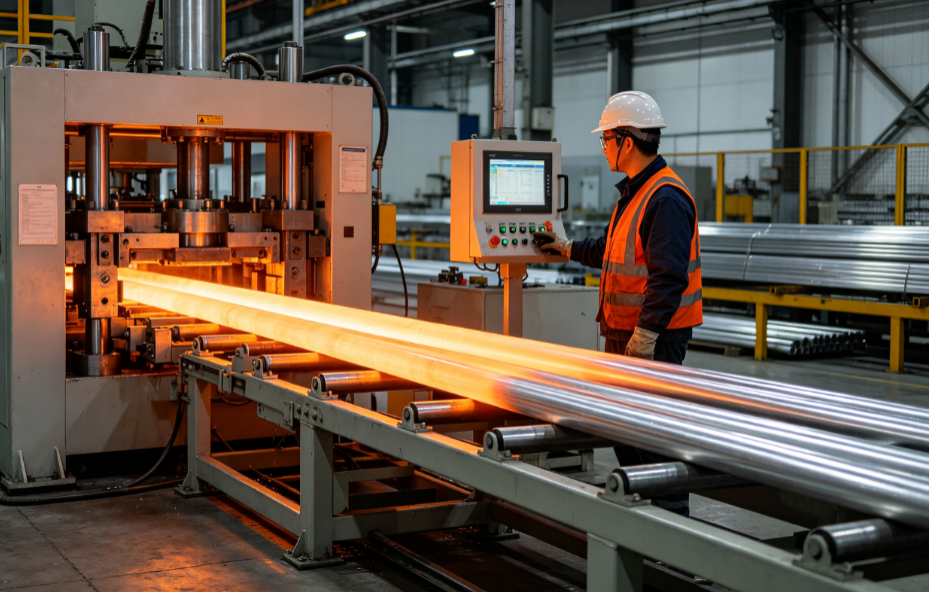
ווען דער פּראָפיל איז פּונקט יקסטרודאַד, די טעמפּעראַטור איז הויך. די סעגמענטעד גראַדיענט קאָאָלינג קווענטשינג ויסריכט איז געניצט צו קילן אַראָפּ מיט אַ קעסיידערדיק גיכקייַט צו סטייבאַלייז די ינערלעך מעטאַלאָגראַפיק סטרוקטור פון די אַלומינום צומיש און שלאָס די כאַרדנאַס פון די פּראָפיל צו פאַרמייַדן בענדינג דיפאָרמיישאַן אין די שפּעטער נוצן. נאָך קאָאָלינג, נוצן ספּעציעל סטרעטשינג און סטרעטשינג עקוויפּמענט צו באַפרייַען די ינערלעך דרוק פון דעם פּראָפיל, ענשור אַז די פּאַס שפּור און וואַל לאָדן רער זענען גלייַך אָן בענדינג, און גאָר עלימינירן די פעלד חסרונות אַזאַ ווי פאָרהאַנג אָפּעראַציע דיווייישאַן, שטופּן און בלאַקינג.
היץטיריאַטמאַנטשפֿאַרשטאַרקונגפּראָסעס
דורך ט5 לופט קאָאָלינג און ט6 וואַסער קאָאָלינג קינסטלעך יידזשינג היץ באַהאַנדלונג פּראָצעס, די ינערלעך קריסטאַל סטרוקטור פון אַלומינום צומיש איז רישייפּט, און די קוילעלדיק כאַרדנאַס, טענסאַל שטאַרקייַט און מידקייַט דיפאָרמיישאַן קעגנשטעל פון די פּראָפיל זענען זייער ימפּרוווד. נאָך היץ באַהאַנדלונג און פֿאַרשטאַרקונג, דער פּראָפיל קענען וויטסטאַנד שווער פאָרהאַנג שטאָף שפּאַנונג און דרויסנדיק ווינט מאַסע פֿאַר אַ לאַנג צייַט, זייער רידוסינג די מאַשמאָעס פון דיפאָרמיישאַן און בראָך בעשאַס נוצן, און יקסטענדינג די דינסט לעבן פון די גאנצע סאַנשייד סיסטעם.
פּרעסיסיאָן קנקדעעפּמאַטשינינג
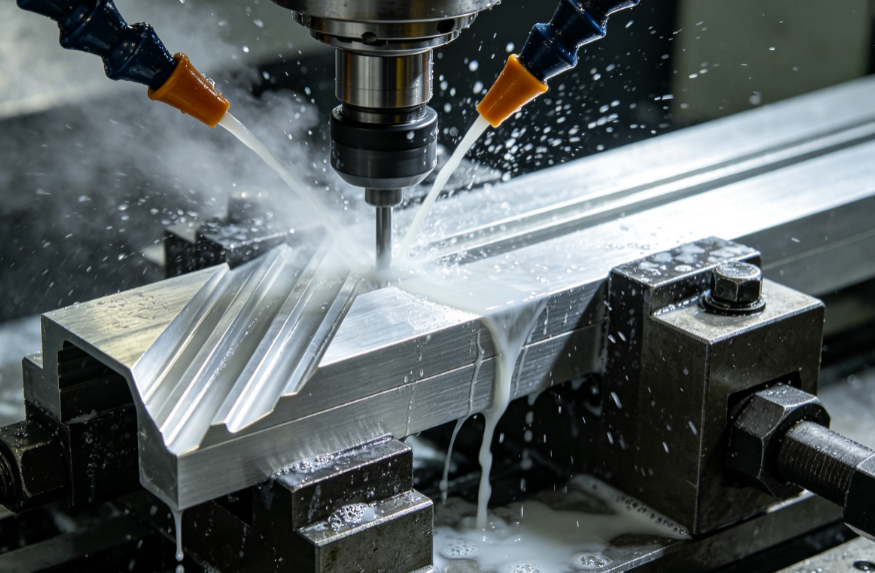
מולטי-אַקס קנק מאַשינינג עקוויפּמענט איז געניצט צו פאַרענדיקן די פינישינג פּראַסעסאַז אַזאַ ווי פּראָפיל פיין קאַטינג, פּאַזישאַנינג דרילינג, שטאָף קאָרט נאָרע מילינג, ווינקל דעבוררינג, אאז"ו ו. אָטאַמאַטיק מאַשינינג ינשורז אַז די לאָך שטעלע און נאָרע שטעלע גרייס פון יעדער פּראָפיל זענען מונדיר. CNC מאַשינינג ריפּלייסיז טראדיציאנעלן מאַנואַל גרינדינג און קאַטינג, ילימאַנייץ גרייס טעות געפֿירט דורך מאַנואַל אָפּעראַציע, סטאַנדערדייזד מאַשינינג אַלאַוז פאַרשידענע באַטשאַז פון פּראָפיל פּאַרץ צו זיין יקסטשיינדזשד יונאַווערסאַלי, און זייער ימפּרוווז די עפעקטיווקייַט פון פאָרהאַנג אויף-פּלאַץ פֿאַרזאַמלונג קאַנסטראַקשאַן.
אַוטאָמאַטעדשייבערפלאַךטיריאַטמאַנטטיעטשנאלאגיע
רילייינג אויף ווערטיקאַל און האָריזאָנטאַל גאָר אָטאַמאַטיק ייבערפלאַך באַהאַנדלונג פּראָדוקציע שורות, דער גאנצער פּראָצעס פון אַנאָדיזאַטיאָן, ילעקטראָוסטאַטיק פּודער ספּרייינג און פלואָראָקאַרבאָן ספּרייינג איז געענדיקט אין אַ יונאַפייד שטייגער. די קאָוטינג גרעב איז מונדיר, און די גאנצע פּעקל פון פּראָדוקטן האט קיין קאָליר חילוק אָדער היגע קאָוטינג ליקאַדזש פּראָבלעמס. אָטאַמאַטיק פּראָדוקציע שורה אַקיעראַטלי קאָנטראָלס די קאַנסאַנטריישאַן פון קעמיקאַלז, קאָוטינג גרעב, באַקינג טעמפּעראַטור, ימפּרוווז די קאַמפּאַקטנאַס פון די פּראַטעקטיוו שיכטע אויף די פּראָפיל ייבערפלאַך, סטרענגטאַנז די זאַלץ שפּריץ קעגנשטעל, ווו קעגנשטעל און אַדאַפּט זיך צו פאַרשידן דרינענדיק און דרויסנדיק קאָמפּלעקס נוצן ינווייראַנמאַנץ.
ינטעליגענטקווויליטיאיךדורכקוקשסיסטעם
די גאנצע פּראָדוקציע שורה איז יקוויפּט מיט ינטעליגענט דיטעקשאַן עקוויפּמענט, לאַזער סקאַנינג ויסריכט צו באַשטעטיקן די קוילעלדיק לענג און ברייט אָפּטיילונג פון די פּראָפיל, קאָואָרדאַנאַט מעסטן קיילע צו דעטעקט די גענוי גרייס פון די קאָרט שפּעלטל און לאָך שטעלע, און קאָלאָרימעטער צו יונאַפאָרמלי קאָנטראָלירן די ייבערפלאַך קאָלירן. סיימאַלטייניאַסלי דורכפירן ינערלעך ניט-דעסטרוקטיווע טעסטינג, קאָנטראָלירן ינערלעך קראַקס און טומע חסרונות פון אַלומינום מאַטעריאַלס, פאַרלייגן פּראָדוקט טרייסאַביליטי טעקעס, שפּור פּראָדוקציע פּראַסעסאַז פֿאַר יעדער פּעקל פון פּראָופיילז און סטייבאַלייז די קוואַליטעט פון פּעקל עקספּרעס.
פּראָסט אַפּפּליקאַטיאָנס פון קאַסטאַמייזד בלינד אַלומינום פּראָפילעס
פרעגן פֿאַר די פּראָפיל סאַמפּאַלז פון די פאַרגאַנגענהייט פאָרהאַנג פּראָפיל, וויזשוואַלי אָבסערווירן די יונאַפאָרמאַטי פון די וואַנט גרעב פון די פּראָפיל, סמודנאַס פון ווינקל פּראַסעסינג, יונאַפאָרמאַטי פון ייבערפלאַך קאָוטינג, פּשוט בענדינג פּרובירן צו ריכטער די אַלומינום כאַרדנאַס און דיפאָרמיישאַן קעגנשטעל. קאָנטראָלירן די אַדאַפּטאַבילאַטי פון מוסטער פֿאַרזאַמלונג, גלייַכן דעם פּראָפיל מיט קאַנווענשאַנאַל פאָרהאַנג מאָטאָר, קאַנטיקער און שטאָף צו פּרובירן די פֿאַרזאַמלונג סמודנאַס, און די סאַמפּאַלז פון הויך-קוואַליטעט מאַניאַפאַקטשערערז האָבן קיין ערגער פּראָבלעמס אַזאַ ווי סטאַגניישאַן, צו גרויס ריס, גרינג פּילינג פון קאָוטינג, עטק.
 שליסל סיבות צו באַטראַכטן איידער קאַסטאַמייז אַלומינום פּראָפילעס
 מאַנופאַקטורינג טעטשנאָלאָגיעס וואָס ינשור הויך-קוואַליטעט פּראָפילעס