אַלומינום כאַרדאַנינג איז אַ שליסל טעכנאָלאָגיע צו פאַרבעסערן די ווערט פון זייַן ינדאַסטריאַל אַפּלאַקיישאַנז, קאַווערינג די פּרינציפּ, פּראָצעס, טעסטינג און אנדערע האַרץ אַספּעקץ. דער אַרטיקל פאָוקיסיז אויף די האַרץ פון עלטער כאַרדאַנינג, דיסאַסעמבאַלז די שליסל פונקטן פון פּראַקטיש אָפּעראַציע און העלפּס צו אַקיעראַטלי בעל די פֿאַרשטאַרקונג סקילז פון אַלומינום פּראָופיילז.
וואָס טוט "האַרדאַנינג אַלומינום" מיינען?
אַלומינום כאַרדאַנינג, אויך באקאנט ווי עלטער כאַרדאַנינג אָדער אָפּזאַץ כאַרדאַנינג, איז אַ האַרץ פּראָצעס צו פאַרבעסערן די שטאַרקייט און כאַרדנאַס פון אַלומינום און אַלומינום אַלויז דורך היץ באַהאַנדלונג. די האַרץ פּרינציפּ איז אַז אַלומינום איז העאַטעד צו אַ ספּעציפיש טעמפּעראַטור אַזוי אַז די אַללויינג עלעמענטן זענען גאָר צעלאָזן און דעמאָלט ראַפּאַדלי קולד צו פאָרעם אַ סופּערסאַטוראַטעד האַרט לייזונג. דעם אַנסטייבאַל מיקראָסטרוקטורע פירט צו די פּאַמעלעך אָפּזאַץ פון קליינטשיק פּרעסיפּיטאַטעד פאַסע פּאַרטיקאַלז, וואָס יפעקטיוולי ימפּיד די דיסלאָוקיישאַן באַוועגונג אין די מעטאַל, אַזוי באטייטיק ענכאַנסינג די מאַקאַניקאַל פּראָפּערטיעס פון דעם פּראָפיל אָן טשאַנגינג זייַן פאָרעם. דער פּראָצעס איז וויידלי געניצט אין מאָדערן אינדוסטריע, ספּעציעל אין סינעריאָוז וואָס דאַרפן אַ וואָג צווישן שטאַרקייַט און לייטנאַס. ניט ענלעך אנדערע כאַרדאַנינג מעטהאָדס, עלטער כאַרדאַנינג קענען אַקיעראַטלי רעגולירן די פּראָפּערטיעס פון אַלומינום און האט הויך דימענשאַנאַל פעסטקייַט בעשאַס דעם פּראָצעס, וואָס מאכט עס אַ שליסל טעכנאָלאָגיע שטיצן פֿאַר אַעראָספּאַסע, אָטאַמאָוטיוו און אנדערע הויך-סוף פעלדער.
שליסל בענעפיץ פון עלטער כאַרדאַנינג אַלומינום
עלטער-כאַרדאַנינג ברענגט אַ נומער פון פאָרשטעלונג ליפּס צו אַלומינום פּראָופיילז, געבן זיי יראַפּלייסאַבאַל אַדוואַנטידזשיז אין אַ ברייט קייט פון אַפּלאַקיישאַן סינעריאָוז. ערשטער, דישטאַרקייַט און כאַרדנאַספון אַלומינום פּראָופיילז זענען באטייטיק ימפּרוווד. דורך די ריינפאָרסינג ווירקונג פון פּריסיפּיטייטיד פאַסע פּאַרטיקאַלז, די טענסאַל שטאַרקייַט און כאַרדנאַס פון אַלומינום פּראָופיילז קענען דערגרייכן עטלעכע מאָל אַז פון די אַנטריטיד שטאַט, בשעת זיי האַלטן אַ נידעריק געדיכטקייַט, אַזוי ריאַלייזינג די האַרץ פאָדערונג פון "ליכט און שטאַרק". אָפּטימיזעד קערל סטרוקטור איז אן אנדער הויכפּונקט, שטרענג קאָנטראָל פון פּראָצעס פּאַראַמעטערס קענען פאָרעם אַ מונדיר פאַרשפּרייטונג פון פייַן פּרעסיפּיטאַטעד פאַסע, אַזוי אַזדי מעטשאַניקאַל פּראָפּערטיעס פון אַלומינום זענען מער סטאַביל, צו ויסמיידן דורכפאַל געפֿירט דורך היגע שוואַך פונקטן. אין טערמינען פוןטראָגן קעגנשטעל און קעראָוזשאַן קעגנשטעל, די פאַרגליווערט אַלומינום ייבערפלאַך כאַרדנאַס איז ענכאַנסט צו בעסער אַנטקעגנשטעלנ רייַבונג אָנווער, און עטלעכע פון די אַלויז זענען באהאנדלט צו פאַרבעסערן קעראָוזשאַן קעגנשטעל, וואָס איז דער הויפּט פּאַסיק פֿאַר האַרב ינווייראַנמאַנץ אַזאַ ווי מאַרינע און דרויסנדיק. דימענשאַנאַל פעסטקייַט איז אויך אַ באַוווסט מייַלע פון עלטער כאַרדאַנינג, היץ באַהאַנדלונג פּראָצעס דיפאָרמיישאַן איז זייער קליין, קענען טרעפן די דימענשאַנאַל אַקיעראַסי באדערפענישן פון פּינטלעכקייַט טיילן. אין אַדישאַן, דורך אַדזשאַסטינג די יידזשינג טעמפּעראַטור און צייט, די מעטשאַניקאַל פּראָפּערטיעס פון אַלומינום קענען זיין פלעקסאַבאַל קאַסטאַמייזד צו געפֿינען די בעסטער וואָג צווישן שטאַרקייַט, טאַפנאַס, דאַקטילאַטי, און קאַמפּערד מיט אנדערע פֿאַרשטאַרקונג פּראַסעסאַז, עלטער כאַרדאַנינג איז מער קאָס-עפעקטיוו און פּאַסיק פֿאַר גרויס-וואָג ינדאַסטרי פּראָדוקציע.
פאַרשידענע טייפּס פון אַלומינום היץבאַהאַנדלונג
אַנילינג
אַנילינג איז איינער פון די מערסט יקערדיק פּראַסעסאַז אין אַלומינום היץ באַהאַנדלונג, און איז געניצט צו עלימינירן אַרבעט-כאַרדאַנינג וואָס אַקערז בעשאַס קאַלט ארבעטן, פאָרגינג און אנדערע פּראַסעסאַז. דער פּראָצעס באשטייט פון באַהיצונג די אַלומינום צו אַ טעמפּעראַטור קייט פון 570 ° F צו 770 ° F, האלטן פֿאַר 30 מינוט צו 3 שעה דיפּענדינג אויף די גרייס פון דעם פּראָפיל און צומיש זאַץ, און דעמאָלט קאָאָלינג סלאָולי צו צימער טעמפּעראַטור. דער פּראָצעס ריסטאָרז די צעטל סערפאַסיז ין די אַלומינום, ריליסיז אַקיומיאַלייטיד ינערלעך סטרעסאַז און שייַעך-סטייבאַלייזיז די קערל סטרוקטור. די דאַקטילאַטי פון אַנניילד אַלומינום איז באטייטיק געוואקסן, וואָס מאכט עס גרינגער צו דורכפירן סאַבסאַקוואַנט בענדינג, סטאַמפּינג און אנדערע פאָרמינג פּראַסעסאַז, ווי געזונט ווי קערעקטינג וואָרפּאַגע דיסטאָרשאַנז וואָס פאַלן בעשאַס קאַסטינג און פּרעווענטינג קראַקינג בעשאַס נוצן. ביידע היץ-טריטאַבאַל און ניט-היץ-טרעאַטאַבלע אַלויז קענען זיין אַנניילד צו פֿאַרבעסערן פּראַסעסאַביליטי.
לייזונג היץטיריאַטמאַנטפּראָסעס
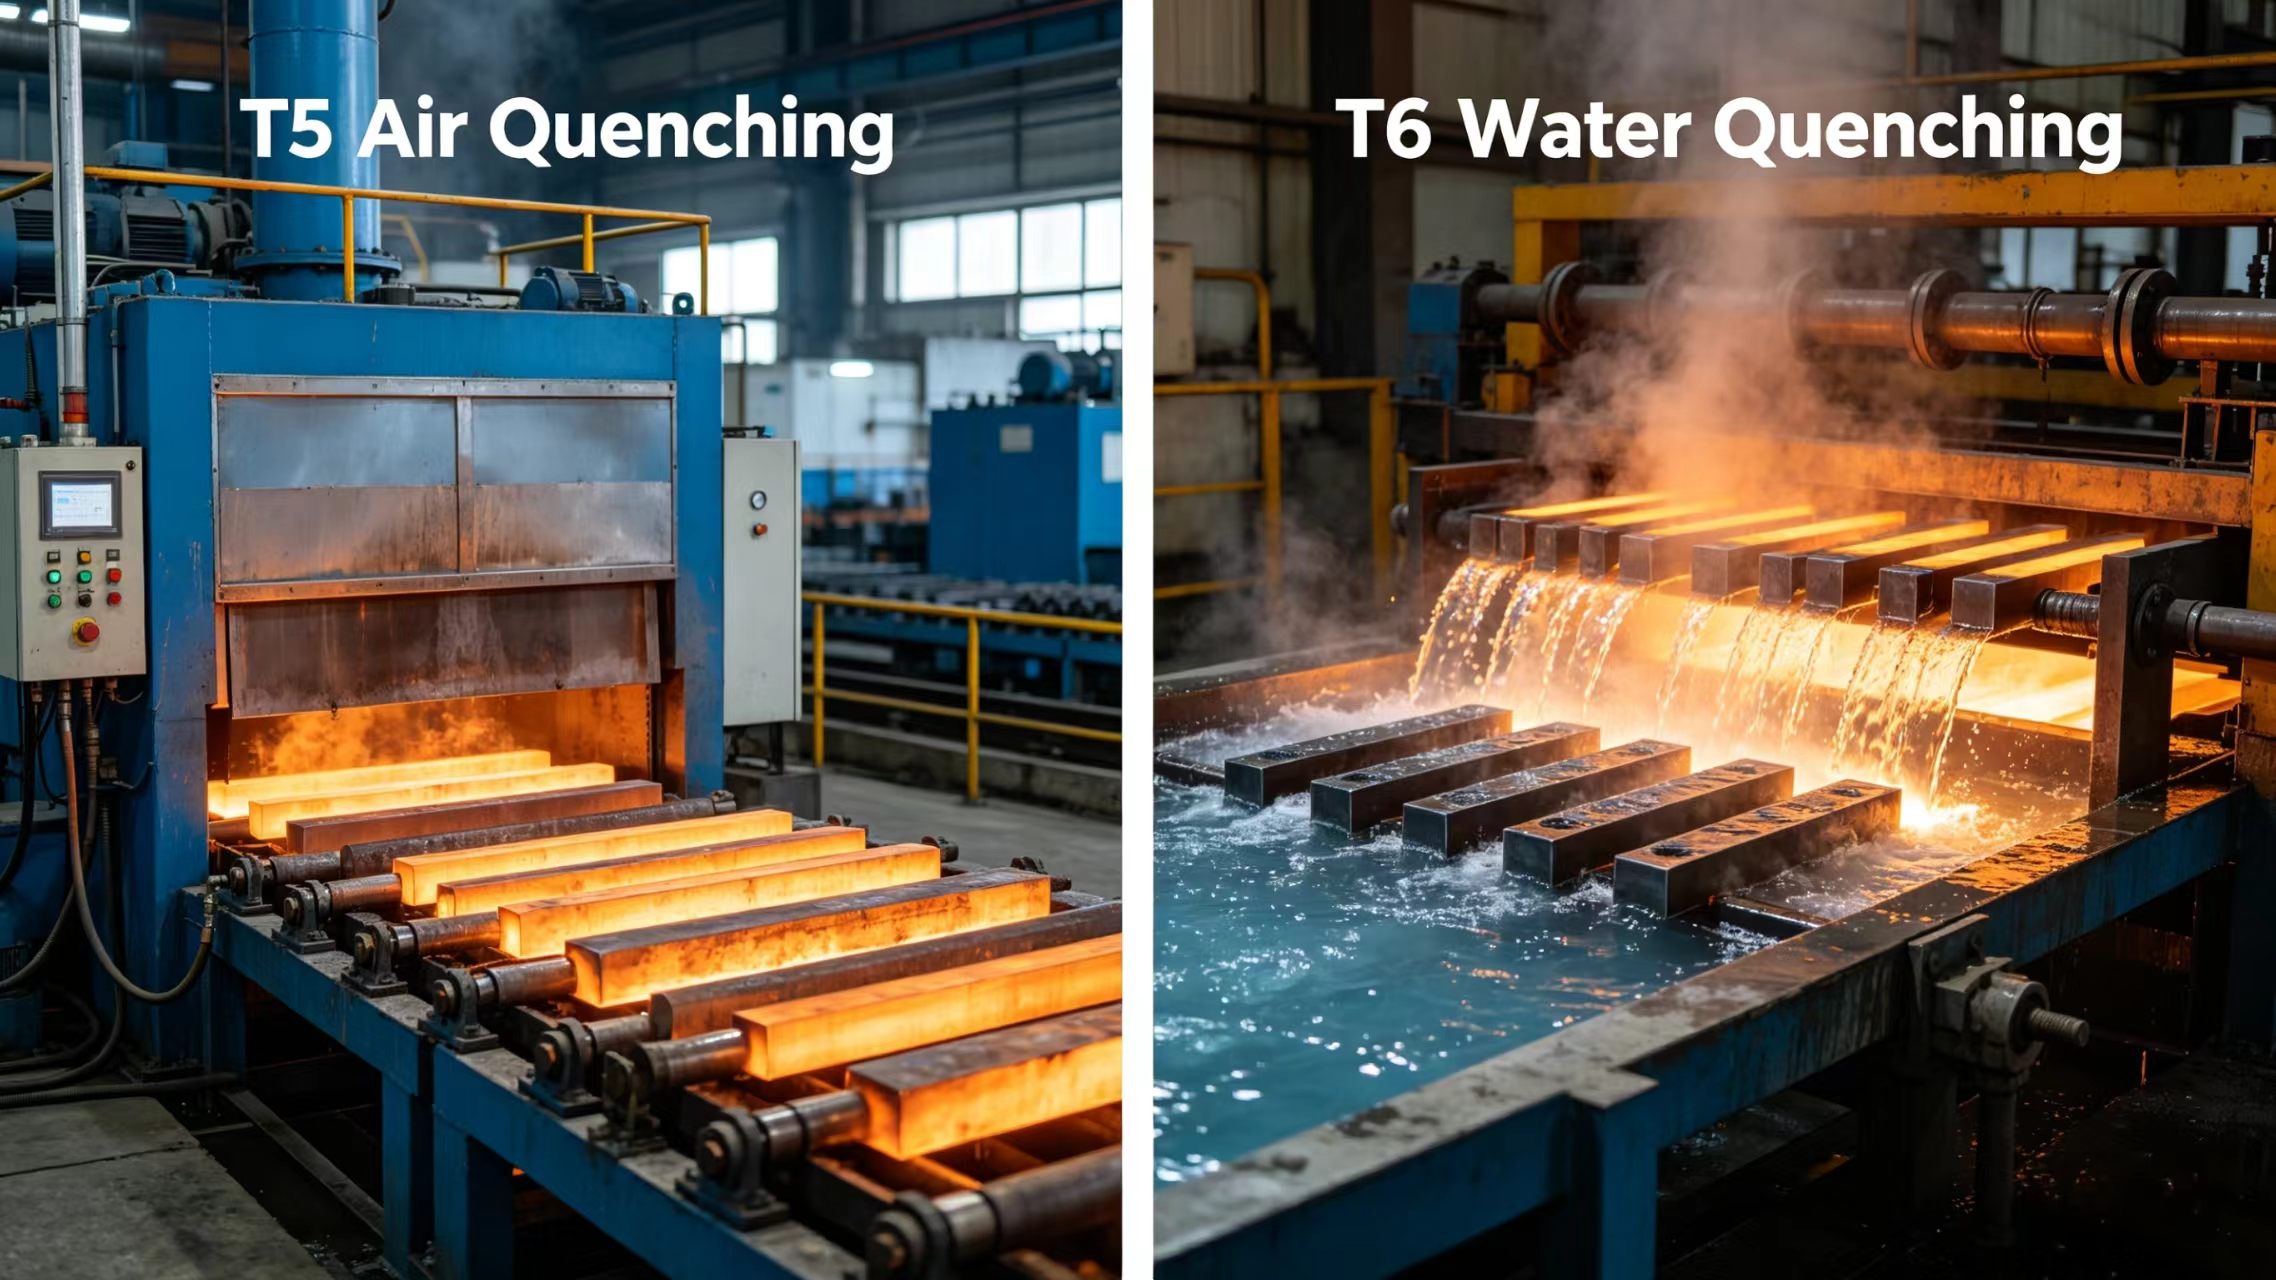
שאַלושאַן היץ באַהאַנדלונג איז אַ קריטיש שריט איידער עלטער כאַרדאַנינג, און זייַן האַרץ ציל איז צו גאָר צעלאָזן די אַללויינג עלעמענטן אין די אַלומינום צו פאָרעם אַ כאָומאַדזשיניאַס איין-פאַסע האַרט לייזונג. דער פּראָצעס ינוואַלווז באַהיצונג די אַלומינום צו 825 ° F-1050 ° F (אַ ביסל אונטער די מעלטינג פונט פון די צומיש), מיט האלטן צייט אַדזשאַסטיד לויט די גרייס פון דעם טייל, ריינדזשינג פון וועגן 10 מינוט פֿאַר קליין טיילן צו אַרויף צו 12 שעה פֿאַר גרויס טיילן. נאָך באַהיצונג, די אַלומינום איז געשווינד קווענטשעד, יוזשאַוואַלי אין וואַסער אָדער אַ פּאָלימער לייזונג. וואַסער קווענטשינג איז שנעל און פּריווענץ די פרי אָפּזאַץ פון אַללויינג עלעמענטן צו די מאַקסימום מאָס מעגלעך, ינשורינג אַ סופּערסאַטוראַטעד האַרט לייזונג;בשעת פּאָלימער קווענטשינג איז מער פּאַסיק פֿאַר קאָמפּלעקס שאַפּעס אָדער דין-וואָלד פּראָופיילז, רידוסינג די ינערלעך סטרעסיז דזשענערייטאַד בעשאַס די קאָאָלינג פּראָצעס און לאָוערינג די ריזיקירן פון קראַקינג און דיפאָרמיישאַן. נאָך האַרט לייזונג באַהאַנדלונג, די אַלומינום איז אין אַ ווייך שטאַט, וואָס פאַסילאַטייץ סאַבסאַקוואַנט מאַשינינג און פּריפּערז עס פֿאַר די לעצט עלטער-כאַרדאַנינג.
האָמאָגענייזינג
האָמאָגענייזינג איז דער הויפּט געניצט פֿאַר קאַסטינג אַלומינום פּראָופיילז צו סאָלווע די פּראָבלעם פון קאָמפּאָסיטעטיאָנאַל סעגרעגאַציע וואָס אַקערז בעשאַס די קאַסטינג פּראָצעס. בעשאַס קאַסטינג קאָאָלינג, די ויסווייניקסט שיכטע פון אַלומינום סאַלידאַפייז ערשטער צו פאָרעם ריין אַלומינום גריינז, בשעת אַללויינג עלעמענטן מיט העכער מעלטינג ווייזט וועט קלייַבן זיך אין דעם צענטער, ריזאַלטינג אין אַניוואַן ינערלעך און פונדרויסנדיק פּראָפּערטיעס פון דעם פּראָפיל און אַפעקטינג סאַבסאַקוואַנט פּראַסעסינג און נוצן. האָמאָגעניזאַטיאָן באַהאַנדלונג איז דורכגעקאָכט דורך באַהיצונג די געשטאַלט אַלומינום צו 900 ° F-1000 ° F, האַלטן עס פֿאַר אַ צייט צו לאָזן די אַללויינג עלעמענטן גאָר דיפיוז און דערגרייכן אַ מונדיר פאַרשפּרייטונג פון קאַמפּאָונאַנץ, און סלאָולי קאָאָלינג עס צו פאַרריכטן דעם שטאַט. נאָך באַהאַנדלונג, די קוילעלדיק מעטשאַניקאַל פּראָפּערטיעס פון די געשטאַלט אַלומינום טענד צו זיין קאָנסיסטענט, וואָס מאכט עס ווייניקער שווער צו פּראָצעס, און יפעקטיוולי פּרעווענטינג מאָלדינג פייליערז אָדער סטראַקטשעראַל פייליערז בעשאַס נוצן רעכט צו היגע קאַמפּאַזישאַנאַל דיפעראַנסיז.
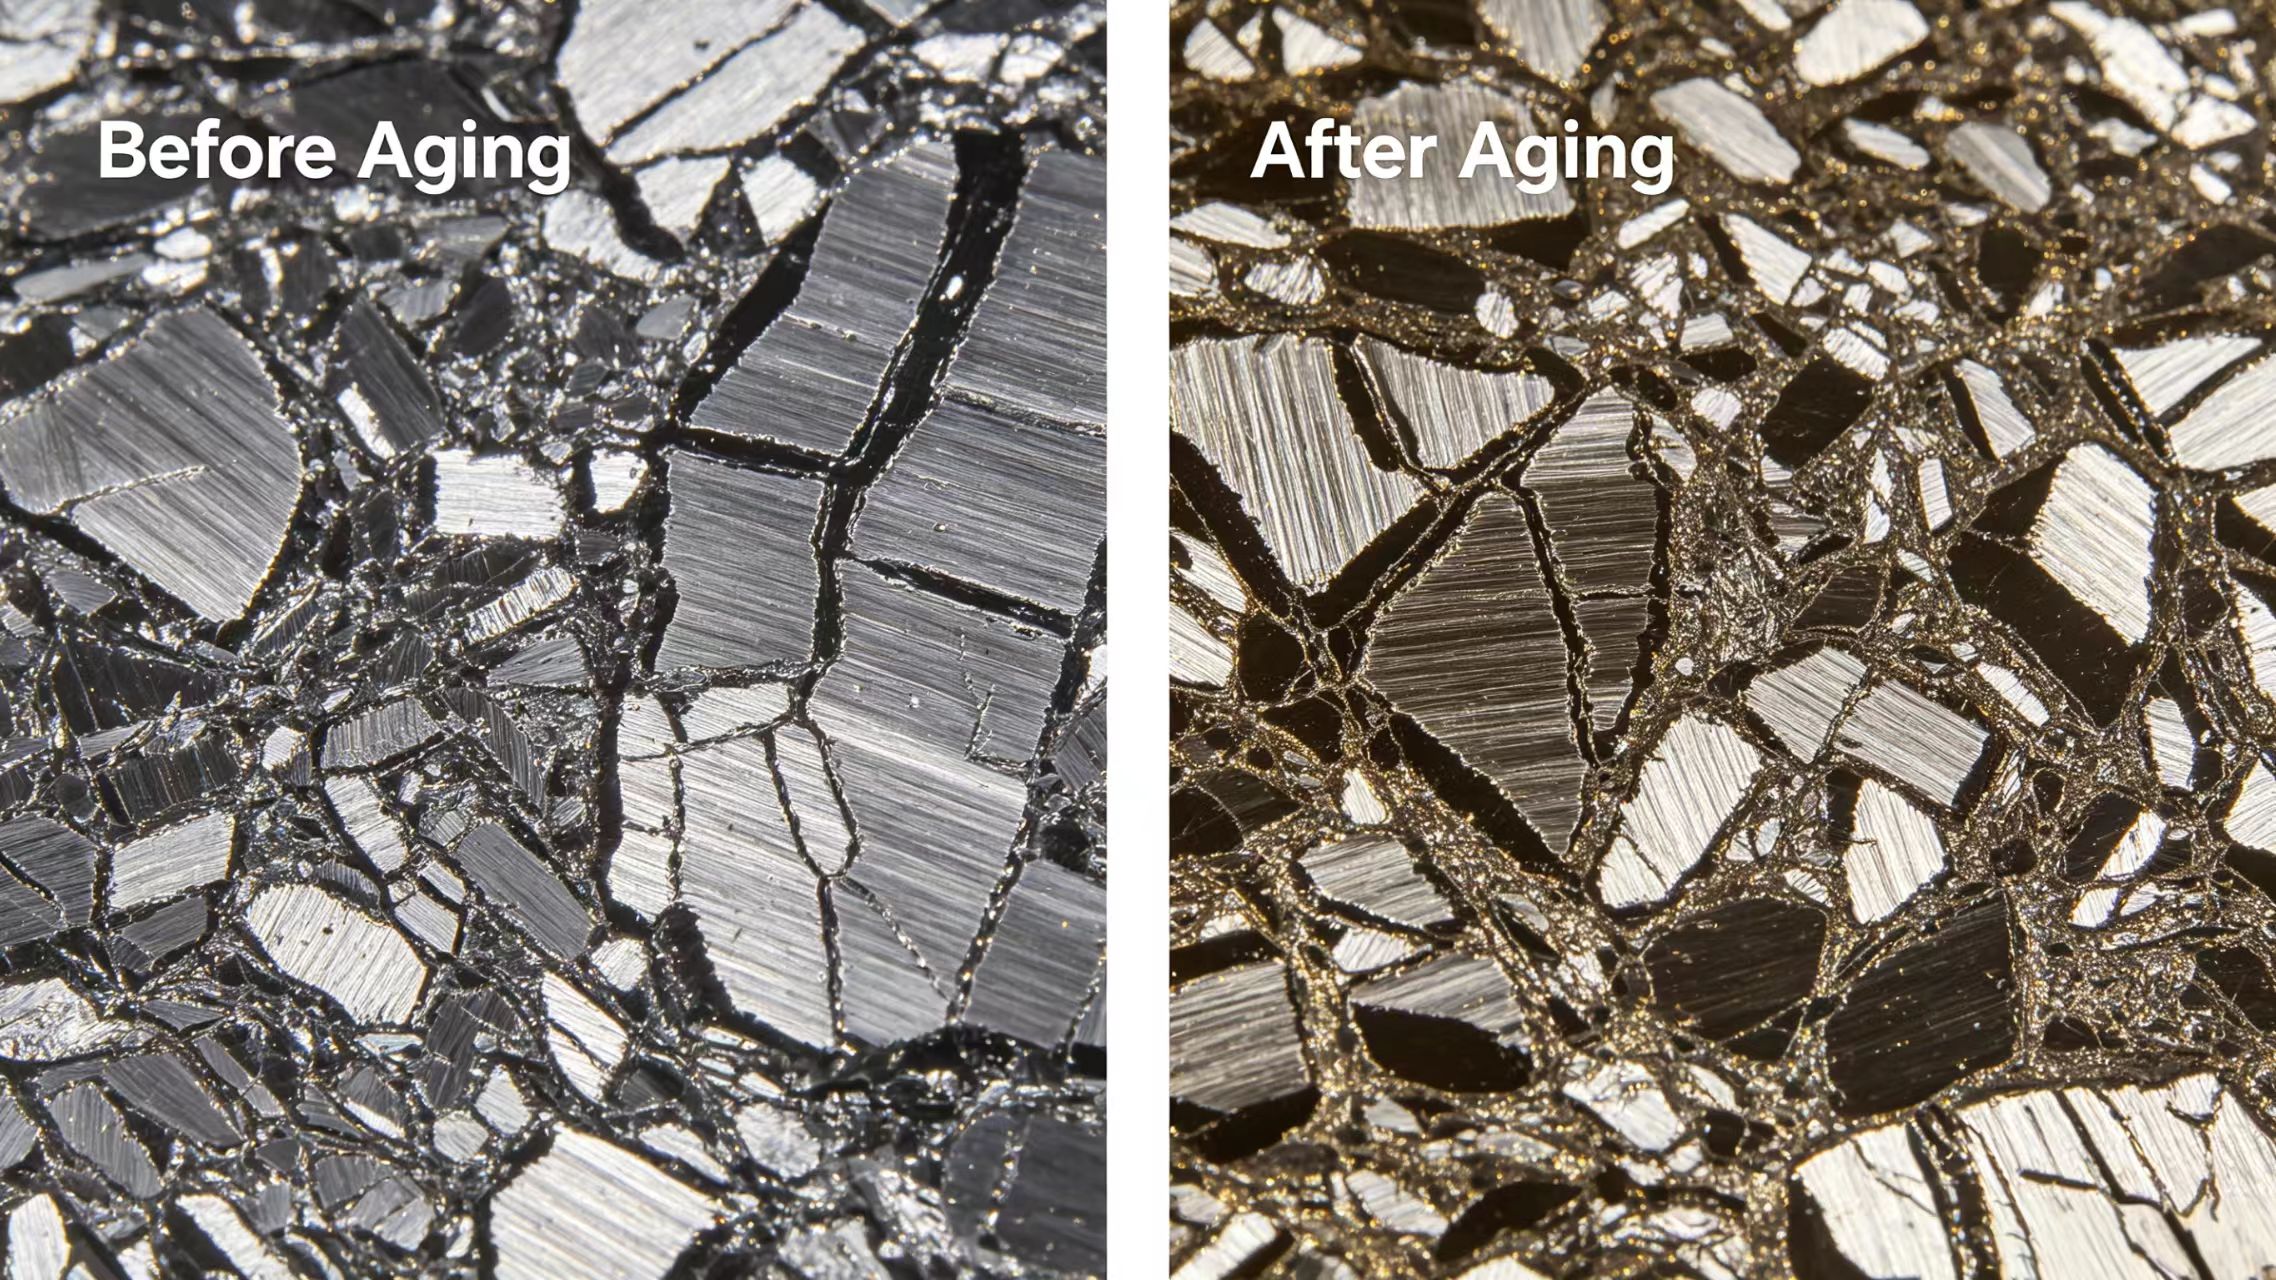
יידזשינג
יידזשינג באַהאַנדלונג איז די האַרץ לינק פון אַלומינום כאַרדאַנינג, צעטיילט אין נאַטירלעך יידזשינג און קינסטלעך יידזשינג צוויי וועגן, די עסאַנס איז צו לאָזן די סופּערסאַטוראַטעד האַרט לייזונג נאָך האַרט לייזונג באַהאַנדלונג אָפּזאַץ פון מונדיר פייַן אָפּזאַץ פאַסע פּאַרטיקאַלז. נאַטירלעך יידזשינג טוט נישט דאַרפן נאָך באַהיצונג, די קווענטשעד אַלומינום קענען זיין געשטעלט אין אַ צימער טעמפּעראַטור סוויווע, רובֿ פון די כאַרדאַנינג ווירקונג איז געענדיקט ין 24 שעה, גאָר סטייבאַלייזד קענען באטייטיק פֿאַרבעסערן די שטאַרקייַט און כאַרדנאַס. דער אופֿן איז פּאַסיק פֿאַר סינעריאָוז וואָס טאָן ניט דאַרפן אַ הויך פּראָדוקציע ציקל און לעפיערעך מילד פאָרשטעלונג רעקווירעמענץ, אָבער עס זאָל זיין אנגעוויזן אַז די מאָלדינג פּראָצעס זאָל זיין דורכגעקאָכט ווי באַלד ווי מעגלעך נאָך די יידזשינג פּראָצעס איז געענדיקט צו ויסמיידן יבעריק כאַרדנאַס אַפעקטינג די אָפּעראַציע. קינסטלעך יידזשינג (אויך באקאנט ווי אָפּזאַץ כאַרדאַנינג) אַקסעלערייץ פּרעסיפּיטאַטעד פאַסע אָפּזאַץ דורך אַקטיוו באַהיצונג, באַהיצונג די אַלומינום צו 240 ° F-460 ° F, האַלטן פֿאַר 6-24 שעה, און דעמאָלט קאָאָלינג. דער אופֿן איז מער עפעקטיוו און גענוי אין קאַנטראָולינג פּראָפּערטיעס, אַלאַוינג די אַלומינום צו דערגרייכן העכער שטאַרקייַט לעוועלס פֿאַר הויך-סוף אַפּלאַקיישאַנז ווו כאַרדנאַס איז קריטיש. קינסטלעך יידזשינג פּאַראַמעטערס בייַטןבאטייטיק פון צומיש צו צומיש און דאַרפן שטרענג טעמפּעראַטור און צייט פּראָופיילז באזירט אויף די ספּעציפיש מאַטעריאַל.
אַלומינום יקסטרוזשאַנז האָבן אַ כייפאַנייטיד סטאַטוס קאָד אַטאַטשט צו די באַזע צומיש נומער, למשל, "-T73" אין 7075-T73 איז די סטאַטוס קאָד. אַלומינום אַלויז האָבן פיר יקערדיק צושטאַנד דעזיגניישאַנז, -F (מאַשינד), -אָ (אַננעאַלעד), -ה (שפּאַנונג-פאַרגליווערט), און -ה (היץ-באהאנדלט). א פינפט באַצייכענונג, - וו, איז געניצט צו באַשרייַבן די קווענטשעד צושטאַנד נאָך לייזונג היץ באַהאַנדלונג און איידער קינסטלעך יידזשינג אָדער צימער טעמפּעראַטור יידזשינג. די פאלגענדע זענען ספּעציפיש דעפֿיניציעס פֿאַר יעדער טיפּ פון צושטאַנד: H111: אַפּלייז צו פּראָדוקטן מיט שפּאַנונג כאַרדאַנינג אונטער די רעקווירעמענץ פון דיקאַנטראָולד ה11 צושטאַנד. H112: אַפּלייז צו פּראָדוקטן וואָס האָבן געוויינטלעך קונה אַ זיכער צושטאַנד בעשאַס מאָלדינג (קיין ספּעציעל קאָנטראָל פון שפּאַנונג כאַרדאַנינג אָדער היץ באַהאַנדלונג), אָבער האָבן דיפיינד מאַקאַניקאַל פאַרמאָג לימאַץ. די פאלגענדע ה-סעריע צושטאַנד קאָודז זענען געניצט אויסשליסלעך פֿאַר דיפאָרמד אַלומינום אַלויז מיט אַ נאָמינאַל מאַגניזיאַם אינהאַלט פון מער ווי 4%: H311: פֿאַר פּראָדוקטן מיט שפּאַנונג כאַרדאַנינג אונטער די רעקווירעמענץ פון די קאַנטראָולד H31 צושטאַנד. ט 1: געוויינטלעך אַלט צו אַ בייסיקלי סטאַביל שטאַט נאָך קאָאָלינג דורך אַ הויך טעמפּעראַטור פאָרמינג פּראָצעס. ט 2: אַננעאַלעד צושטאַנד (אָנווענדלעך בלויז פֿאַר וואַרפן פּראָדוקטן). טי3: קאַלט ארבעטן נאָך לייזונג היץ באַהאַנדלונג, אָנווענדלעך צו פּראָדוקטן ווו די שטאַרקייַט איז ענכאַנסט דורך קאַלט ארבעטן, אָדער ווו די ראָלע פון קאַלט ארבעטן אין די לעוועלינג און סטרייטנינג פּראָצעס איז אַרייַנגערעכנט אין די באַטראַכטונג פון מאַקאַניקאַל פאַרמאָג לימאַץ. ט4: האַרט לייזונג היץ באַהאַנדלונג נאָך נאַטירלעך יידזשינג צו אַ בייסיקלי סטאַביל שטאַט, אָנווענדלעך צו האַרט לייזונג היץ באַהאַנדלונג אָן קאַלט ארבעטן, אָדער קאַלט ארבעטן אין דעם פּראָצעס פון לעוועלינג, סטרייטנינג, די ראָלע פון קאַלט ארבעטן איז נישט אַרייַנגערעכנט אין די מעטשאַניקאַל פּראָפּערטיעס שיעור ווערט פון די באַטראַכטונג פון די פּראָדוקט. ט 5: נאָך קאָאָלינג דורך הויך טעמפּעראַטור מאָלדינג פּראָצעס, קינסטלעך יידזשינג באַהאַנדלונג. ט6: לייזונג היץ באַהאַנדלונג נאכגעגאנגען דורך קינסטלעך יידזשינג, מאַקאַניקאַל פאַרמאָג לימאַץ זענען נישט אַפעקטאַד דורך קאַלט ארבעטן, רובֿ פון די אַלויז אין די - וו שטאַט און - ט 4 שטאַט קענען דערגרייכן - ט6 שטאַט נאָך קינסטלעך יידזשינג. T7: לייזונג היץ באַהאַנדלונג נאכגעגאנגען דורך סטייבאַלאַזיישאַן, פּאַסיק פֿאַר פּראָדוקטן וואָס האָבן שוין סטייבאַלייזד ווייַטער פון די פונט פון מאַקסימום שטאַרקייַט צו דערגרייכן דימענשאַנאַל גראָוט קאָנטראָל און ריזידזשואַל דרוק קאָנטראָל. ט8: האַרט לייזונג היץ באַהאַנדלונג נאכגעגאנגען דורך קאַלט ארבעטן און דעמאָלט קינסטלעך יידזשינג, פֿאַר פּראָדוקטן וואָס שטאַרקייט איז געוואקסן דורך קאַלט ארבעטן אָדער ווו די ראָלע פון קאַלט ארבעטן אין די לעוועלינג און סטרייטנינג פּראָצעס איז גענומען אין חשבון אין די באַטראַכטונג פון מאַקאַניקאַל פאַרמאָג לימאַץ.
סיבות וואָס ווירקן אַלומינום כאַרדנאַס
אַללויינג עלעמענט אינהאַלט
אַללויינג עלעמענטן זענען די גרונט סיבות וואָס באַשטימען די כאַרדנאַס פון אַלומינום פּראָופיילז, און די פאַרהעלטעניש פון פאַרשידענע עלעמענטן גלייך אַפעקץ די כאַרדאַנינג ווירקונג. פֿאַר בייַשפּיל, 7075 אַלומינום צומיש כּולל 5.1% -6.1% צינק, 1.2% -2.0% קופּער און 2.1% -2.9% מאַגניזיאַם, די כאַרדנאַס איז באטייטיק העכער ווי אַז פון 6061 אַלומינום צומיש, בשעת 6061 אַלומינום צומיש מיט מאַגניזיאַם (1.0% -1.5%). עלעמענטן, די כאַרדנאַס איז לעפיערעך נידעריק, אָבער מיט בעסער וועלדאַביליטי און פּראַסעסאַביליטי. צינק, קופּער און מאַגניזיאַם זענען די האַרץ עלעמענטן צו פאַרבעסערן די כאַרדנאַס פון אַלומינום, און זייער אינהאַלט דאַרף זיין גענוי רעגיאַלייטאַד לויט די אַפּלאַקיישאַן רעקווירעמענץ: אַ הויך אינהאַלט פון אַללויינג עלעמענטן איז פּאַסיק פֿאַר די לעצט שטאַרקייט פון די סצענאַר, בשעת אַ באַלאַנסט פאַרהעלטעניש קענען נעמען אין חשבון ביידע שטאַרקייט און פּראַסעסינג פאָרשטעלונג צו טרעפן די באדערפענישן פון די אַלגעמיינע אינדוסטריע.
היץטיריאַטמאַנטפּאַראַמאַטער
היץ באַהאַנדלונג פּראָצעס איז די האַרץ מיטל צו רעגולירן די כאַרדנאַס פון אַלומינום פּראָופיילז, און די דיווייישאַן פון יעדער פּאַראַמעטער וועט גלייַך ווירקן די לעצט כאַרדנאַס. די טעמפּעראַטור און האלטן צייַט פון האַרט לייזונג באַהאַנדלונג דאַרפֿן צו ענשור אַז די אַללויינג עלעמענטן זענען גאָר צעלאָזן, ניט גענוגיק טעמפּעראַטור אָדער האלטן צייַט איז צו קורץ וועט פירן צו ניט גענוגיק דיסאַלושאַן, די סאַבסאַקוואַנט כאַרדאַנינג ווירקונג פון יידזשינג זייער רידוסט; קווענטשינג גיכקייַט דיטערמאַנז די פעסטקייַט פון די סופּערסאַטוראַטעד האַרט לייזונג, פּאַמעלעך קאָאָלינג וועט מאַכן די אַללויינג עלעמענטן פּריסיפּיטייטיד אין שטייַגן, רידוסינג די כאַרדאַנינג פּאָטענציעל. קינסטלעך יידזשינג אין די טעמפּעראַטור איז אויך הויך אָדער צו לאַנג וועט רעדוצירן די כאַרדנאַס; טעמפּעראַטור איז אויך נידעריק אָדער צייט איז נישט גענוג כאַרדנאַס איז נישט אַרויף צו נאָרמאַל. די טעמפּעראַטור און הומידיטי פון די נאַטירלעך יידזשינג סוויווע וועט אויך ווירקן די כאַרדאַנינג קורס און לעצט כאַרדנאַס, און די סטאָרידזש.די סוויווע דאַרף זיין קאַנטראָולד.
מאַנופאַקטורינג און פאַרטיק שטאַט
די מאַנופאַקטורינג פּראָצעס און די לעצט שטאַט פון אַלומינום ווירקן די כאַרדנאַס. אַלומינום געשאפן דורך הייס דרינגלעך אָדער קאַסטינג איז יוזשאַוואַלי נידעריקער אין כאַרדנאַס; קאַלט געארבעט אַלומינום איז האַרדער דורך אַרבעט כאַרדאַנינג. די ייבערפלאַך צושטאַנד פון די פאַרטיק פּראָדוקט אַפעקץ די כאַרדנאַס פּרובירן רעזולטאַטן, למשל. אַקסאַדייזד לייַערס, סקראַטשיז און ייל קענען פאַרשאַפן דיסטאָרשאַן פון די פּראָבע, כאָטש אַ גלאַט ייבערפלאַך איז מער ריפלעקטיוו פון די אמת כאַרדנאַס. די סיקוואַנס פון סאַבסאַקוואַנט מאַשינינג איז אויך קריטיש. ברייט מאַשינינג נאָך עלטער-כאַרדאַנינג קען רעזולטאַט אין אַ אָנווער פון כאַרדנאַס רעכט צו ינערלעך דרוק מעלדונג.
פּראָסט מיסטייקס ווען כאַרדאַנינג אַלומינום
דיפאָרמיישאַן און כאַרדאַנינג קראַקינג פּראָבלעמס
כאַרדאַנינג פון אַלומינום פּראָופיילז אָפט רעזולטאטן אין דיסטאָרשאַן און קראַקינג רעכט צואַניוואַן קאָאָלינג און ינערלעך סטרעסאַז. שאַרף ינערלעך עקן, ווערייישאַנז פון קרייַז-אָפּטיילונג גרעב, דין ווענט און אַסיממעטריק שאַפּעס זענען פּראָנע צו דרוק קאַנסאַנטריישאַנז און פאַרגרעסערן די ריזיקירן פון שטילן קראַקינג. עס קענען זיין סאַלווד פֿון די פּלאַן און פּראָצעס אַספּעקץ. דער פּלאַן זאָל זיין ראַונדיד עקן צו ויסמייַדן שאַרף עקן און שאַרף גרעב ענדערונגען; פּראָצעס דאַרף צו זיין אויסגעקליבן לויט צו די פּראָפיל קווענטשינג מיטל, קאָמפּלעקס אָדער דין-וואָלד טיילן קענען זיין אויסגעקליבן פּאָלימער לייזונג אלא ווי ריין וואַסער. אין דער זעלביקער צייט, די נוצן פון דזשיגס און פיקסטשערז צו קאָנטראָלירן די פּלייסמאַנט און קאָאָלינג ריכטונג קענען רעדוצירן דיפאָרמיישאַן.
אונטער-כאַרדאַנינג איז רעכט צו אונטער-יידזשינג, וואָס קענען רעזולטאַט פון צו נידעריק יידזשינג טעמפּעראַטור, ניט גענוגיק האלטן צייט אָדער ינאַדאַקוואַט לייזונג באַהאַנדלונג, ריזאַלטינג אין צו ווייניק פּריסיפּיטאַבאַל אַללויינג עלעמענטן. אין אַדישאַן, אויב די קוועטש איז לינקס צו לאַנג איידער קינסטלעך יידזשינג, די נאַטירלעך יידזשינג וועט פּאַסירן פריער, וויקאַנינג די פֿאַרשטאַרקונג ווירקונג, וואָס קען אויך רעזולטאַט אין סאַבסטאַנדערד כאַרדנאַס. איבער-יידזשינג איז רעכט צו דער טעמפּעראַטור איז צו הויך אָדער די צייט איז צו לאַנג, ריזאַלטינג אין פּריסיפּיטייטיד פאַסע פּאַרטיקאַלז וואַקסן אַרויף, די ספּייסינג ינקריסאַז, די פֿאַרשטאַרקונג ווירקונג איז וויקאַנד, אַזוי אַז די כאַרדנאַס פון די אַלומינום מאַטעריאַל דיקריסאַז, טאַפנאַס ריסעס. דער שליסל צו באַשטימען די אונטער אָדער איבער-יידזשינג אין די כאַרדנאַס קאָנסיסטענסי: די גאנצע פּעקל פון נידעריק כאַרדנאַס איז אַ פּאַראַמעטער פּראָבלעם, היגע ונעוועננעסס איז די אַניוואַן פאַרשפּרייטונג פון אויוון טעמפּעראַטור אָדער טיילן רעכט צו צו געדיכט. צו ויסמייַדן אַזאַ פּראָבלעמס דאַרפֿן צו שטרענג קאַלאַברייטיד די היץ באַהאַנדלונג עקוויפּמענט צו ענשור אַז די טעמפּעראַטור קאָנטראָל אַקיעראַסי אין די קייט פון ± 5-10 ° C; לויט צו די צומיש מיינונג און די גרייס פון די טיילן צו אַנטוויקלען אַ גענוי יידזשינג ויסבייג, צו ויסמייַדן בליינדלי אַדזשאַסטינג די פּאַראַמעטערס; קווענטשעד טיילן זאָל זיין טראַנספערד צו קינסטלעך יידזשינג פּראָצעס ווי באַלד ווי מעגלעך, בכלל זאָל נישט זיין מער ווי 4 שעה, צו פאַרמייַדן די נאַטירלעך יידזשינג וידעפדיק.
פּריקאָשאַנז פֿאַרשעקאַנדאַריהעסןטיריאַטמאַנט
ווען די כאַרדאַנינג ווירקונג פון אַלומינום איז נישט אַרויף צו נאָרמאַל, אין עטלעכע קאַסעס קענען זיין רימאַדיד דורך צווייטיק היץ באַהאַנדלונג, אָבער איר דאַרפֿן צו נאָכפאָלגן שטרענג ספּעסאַפאַקיישאַנז. צווייטיק היץ באַהאַנדלונג יוזשאַוואַלי ריקווייערז רי-סאַלושאַן באַהאַנדלונג און יידזשינג, אָבער אויב די אַלומינום איז דורכגעקאָכט עטלעכע היץ טריטמאַנץ, עס קען פירן צו פּראָסט קערל גרייס, וואָס אַפעקץ די קוילעלדיק פאָרשטעלונג. צווייטיק האַרט לייזונג טעמפּעראַטור זאָל זיין אַ ביסל נידעריקער ווי דער ערשטער מאָל, צו ויסמייַדן אָוווערכיטינג פירן צו קערל גראָוט אָדער קערל גרענעץ מעלטינג; קווענטשינג דאַרפֿן צו באַצאָלן מער ופמערקזאַמקייט צו קאָאָלינג יונאַפאָרמאַטי, ווייַל די ערשט כאַרדאַנינג פון די ינערלעך דרוק איז קאָמפּלעקס און גרינג צו צווייטיק קראַקינג. נאָך די רגע היץ באַהאַנדלונג, די כאַרדנאַס און פאָרשטעלונג זאָל זיין שייַעך-טעסטעד צו ענשור העסקעם מיט די רעקווירעמענץ.
ווי צו פּרובירן אַלומינום כאַרדנאַס
ראָקקוועלל כאַרדנאַס טעסטינג
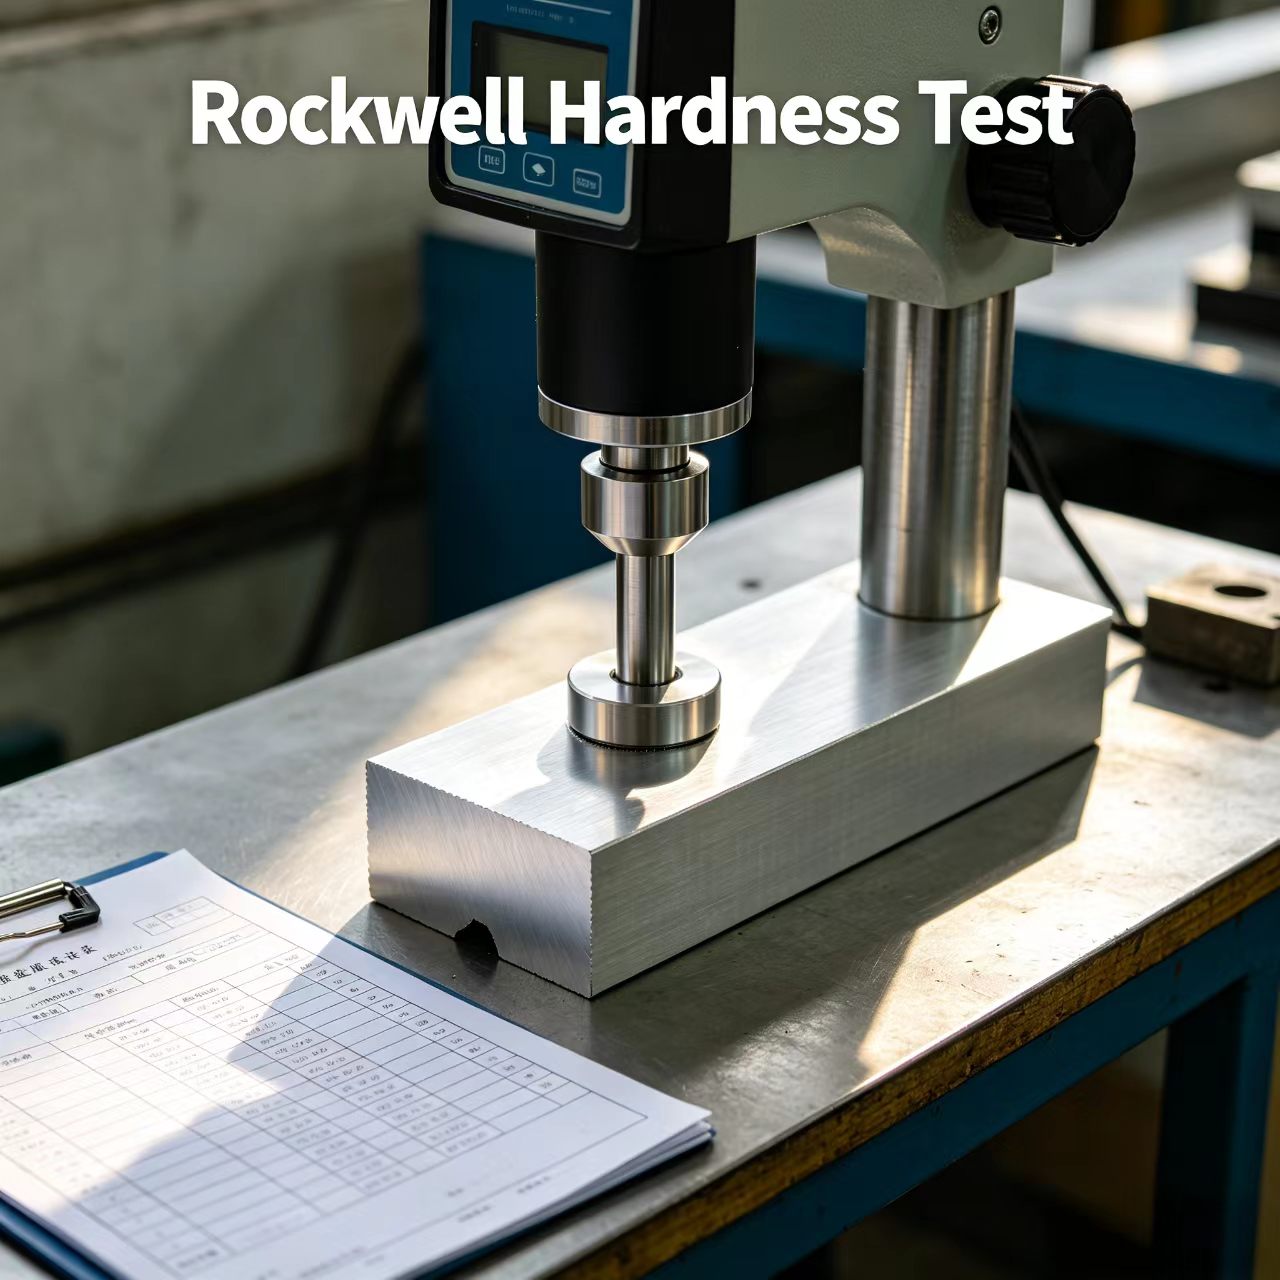
ראָקקוועלל כאַרדנאַס פּרובירן איז גרינג צו אַרבעטן און עפעקטיוו אין אַלומינום כאַרדנאַס טעסטינג, פּאַסיק פֿאַר פּעקל קוואַליטעט קאָנטראָל. די כאַרדנאַס איז באשלאסן דורך די טיפקייַט פון ינדענטיישאַן פון די ינדענטער אונטער מאַסע, און די כאַרדנאַס ווערט איז קאַלקיאַלייטיד דורך קאַלקיאַלייטינג די טיפקייַט חילוק נאָך פּרעלאָאַד און הויפּט מאַסע. אַלומינום פּראָפיל כאַרדנאַס פּרובירן מערסטנס אַדאַפּץ HRB וואָג, ניצן 100 קגף מאַסע און שטאָל פּילקע ינדענטער, פּאַסיק פֿאַר נידעריק כאַרדנאַס אַלומינום; העכער כאַרדנאַס ריינפאָרסט אַלומינום קענען קלייַבן אנדערע ראָקקוועלל וואָג. דער אופֿן איז שנעל, דירעקט לייענען, קליין ינדענטיישאַן און קליין שעדיקן צו די פּראָפיל.
ברינעללהאַרדנאַסטיest
ברינעלל כאַרדנאַס פּרובירן אַדאַפּץ גרויס דיאַמעטער שטאָל פּילקע און גרויס מאַסע, פּאַסיק פֿאַר דיטעקטינג פּראָסט קערל קאַסטינג אַלומינום פּראָופיילז אָדער גרויס אַלומינום טיילן. עס פארמען אַ גרויס ינדענטיישאַן אויף די ייבערפלאַך, אַוורידזשיז אויס די דיפעראַנסיז אין מאַטעריאַל זאַץ און קערל גרייס, און קריייץ אַ רעפּריזענאַטיוו כאַרדנאַס ווערט. די פּראָבע דאַרף מעסטן די דיאַמעטער פון די ינדענטיישאַן און רעכענען די HB ווערט, וואָס קענען ויסמיידן די מיסדזשודגמענט פון היגע שווער און ווייך ספּאַץ און פאַרטראַכטנ די קוילעלדיק כאַרדנאַס, אָבער די ינדענטיישאַן איז גרויס און נישט פּאַסיק פֿאַר פּינטלעכקייַט פאַרטיק פּראָדוקטן.
וויקקערסהאַרדנאַסטיest
Vickers כאַרדנאַס פּרובירן איז ווערסאַטאַל און קענען מעסטן פאַרשידן כאַרדנאַס פון אַלומינום פּראָופיילז. עס ניצט אַ דימענט טעטראַגאָנאַל ינדענטער, אַפּלייז אַ בייַטעוודיק מאַסע, און קאַלקיאַלייץ די כאַרדנאַס לויט די דיאַגאָנאַל פון די ינדענטיישאַן. ברייט מאַסע קייט, מיקראָסקאָפּיק און מאַקראָסקאָפּיק טעסטינג, קענען צו מעסטן קאָוטינגז, קליין געביטן און קוילעלדיק כאַרדנאַס, הויך פּינטלעכקייַט, פּאַסיק פֿאַר וויסנשאפטלעכע פאָרשונג און אנדערע פאדערן סינעריאָוז, אָבער ריקווייערז ספּעשאַלייזד פּערסאַנעל צו אַרבעטן און אַנאַלייז.
קנאָאָפּ כאַרדנאַס טעסט
קנאָאָפּ כאַרדנאַס טעסטינג ניצט אַ דימענט-שייפּט ינדענטער צו פאָרעם אַ דין ינדענטיישאַן, און קאַלקיאַלייץ די כאַרדנאַס דורך מעסטן די לאַנג דיאַגאָנאַל. די מאַסע פון 10-1000 גף איז פּאַסיק פֿאַר טעסטינג קרישלדיק מאַטעריאַלס, דין אַלומינום, קאָוטינגז און נאָענט-ברעג געביטן. די פּליטקע, לאַנג ינדענטיישאַן פּריווענץ קראַקינג פון די ספּעסאַמאַן און איז ספּעציעל פּאַסיק פֿאַר דין אָדער ייבערפלאַך-באהאנדלט אַלומינום. פֿאַר אַניסאָטראָפּיק אַלומינום, אַדזשאַסטינג די פּרובירן ריכטונג ריפלעקס דיפעראַנסיז פון כאַרדנאַס און גיט מער פולשטענדיק פאָרשטעלונג דאַטן.
Richter Hardness Test
די Richter כאַרדנאַס פּרובירן איז אַ פּאָרטאַטיוו דורכקוק אופֿן אויף פּלאַץ וואָס יוואַליוייץ די כאַרדנאַס פון אַלומינום דורך ימפּאַקטינג אַ טאַנגסטאַן קאַרבידע פּילקע קעגן די ייבערפלאַך אוןמעסטן די קורס פון אָפּבאַלעמענ זיך, מיט העכער אָפּבאַלעמענ זיך ראַטעס ריזאַלטינג אין גרעסער כאַרדנאַס. די Richter כאַרדנאַס פּרובירן איז פלעקסאַבאַל, שנעל און ניט לימיטעד דורך ספּעסאַמאַנז, וואָס מאכט עס פּאַסיק פֿאַר מוסטערונג פון גרויס וואָרקפּיעסעס. אָבער, די אַקיעראַסי איז נידעריק און סאַסעפּטאַבאַל צו ייבערפלאַך טנאָים, אַזוי עס איז יוזשאַוואַלי געניצט פֿאַר ערשט זיפּונג, בשעת קריטיש פּאַרץ נאָך דאַרפֿן צו זיין קאַמביינד מיט אנדערע פּינטלעך מעטהאָדס.
ברעגהאַרדנאַסטיest
ברעג כאַרדנאַס טעסטינג איז מערסטנס געניצט פֿאַר טעסטינג עלאַסטאָמערז און ווייך פּלאַסטיקס, און איז ווייניקער קאַמאַנלי געניצט אין אַלומינום פּראָפיל טעסטינג, אָבער קענען זיין געוויינט צו אַססעסס די ייבערפלאַך כאַרדנאַס פון ווייך.אַלומינוםאַלויז אָדער אַלומינום מאַטריץ קאַמפּאַזאַץ. דער פּרינציפּ איז צו מעסטן די טיפקייַט פון ינדענטיישאַן דורך מיטל פון אַ ספּרינג-לאָודיד ינדענטער, מיט פאַרשידענע וואָג קאָראַספּאַנדינג צו פאַרשידענע כאַרדנאַס ריינדזשאַז, למשל. שאָר א פֿאַר ווייך גומע און שאָר ד פֿאַר שווער פּלאַסטיקס. אין אַלומינום טעסטינג, די שאָר כאַרדנאַס פּרובירן איז בלויז אָנווענדלעך צו ספּעציפיש סינעריאָוז. אויב איר דאַרפֿן צו אַססעסס די כאַרדנאַס פון ווייך קאָוטינגז אויף די ייבערפלאַך פון אַלומינום אָדער פּרובירן ריין אַלומינום פּראָופיילז מיט זייער נידעריק כאַרדנאַס, איר דאַרפֿן צו באַצאָלן ופמערקזאַמקייט צו טשוזינג די רעכט וואָג צו ויסמיידן דיסטאָרשאַן פון די פּרובירן רעזולטאַטן.
מסקנא
כאַרדאַנינג פון אַלומינום פּראָופיילז ריקווייערז אַ וואָג צווישן פּראָצעס פּאַראַמעטערס, צומיש פּראָפּערטיעס און טעסטינג סטאַנדאַרדס צו ויסמיידן פּראָסט מיסקאַנסעפּשאַנז. די וויסנשאפטלעכע נוצן פון היץ באַהאַנדלונג און טעסטינג מעטהאָדס קענען מאַקסאַמייז די פאָרשטעלונג פון אַלומינום און טרעפן די הויך-סוף באדערפענישן פון פילע פעלדער.
 יידזשינג